
تصميم Dingtian الهندسي
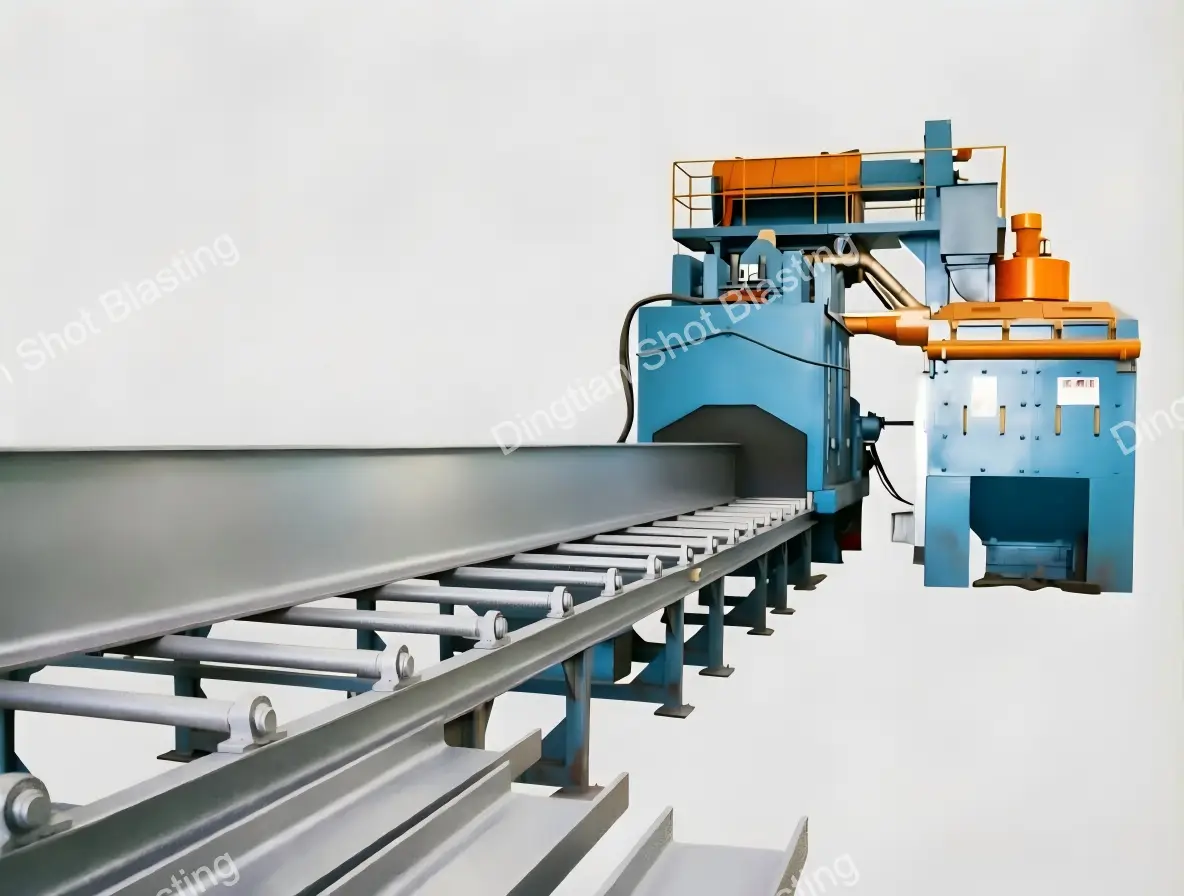
آلة السفع بالخردق للعوارض H Q69 | من نوع ناقل الأسطوانة
آلة السفع بالخردق للعوارض H والمقاطع الفولاذي…
اطلب عرض سعرآلة السفع بالخردق للعوارض H هي منظومة ناقل أسطوانة تعمل بالتغذية المستمرة. تنظّف المقاطع الفولاذية الطويلة في تمريرة واحدة متواصلة. تتدحرج المقاطع أفقياً إلى داخل غرفة سفع مغلقة بالكامل، فتقذف عجلات السفع متعددة الزوايا المادة الكاشطة على الشفاه والجسد ومناطق اللحام. وتزيل قشور الأكسيد والصدأ وخبث اللحام والطلاء القديم. ويخرج الفولاذ من الغرفة بدرجة نظافة موحّدة وانتظام سطحي ثابت، جاهزاً للطلاء الواقي أو الدهان أو الطلاء المسحوقي.
لا توجد عمليات رفع بالرافعة بين التحميل والتفريغ. ولا تدوير يدوي للأعضاء الطويلة. ولا فجوة انتظار بين الدفعات. وهذا مهم لورشة تصنيع تشغّل العوارض H والقطاعات I والقنوات الفولاذية والأعمدة الملحومة. إنه الفرق بين خطوة تحضير تنتظر على أرضية الورشة، وخطوة تعمل بسرعة الخط نفسه.
يسمّي المشترون في الأسواق المختلفة الآلة نفسها بأسماء مختلفة: آلة السفع بالخردق بناقل الأسطوانة، وآلة السفع للهياكل الفولاذية، وآلة السفع من نوع النفق، وآلة السفع بالتغذية العابرة، وآلة السفع بالعجلات، وخط سفع العوارض. وتغطي هذه الصفحة كل هذه الأسماء، لأن الآلة التي تحتاجها هي الآلة التي تصفها كلمات بحثك.
1. ما آلة السفع بالخردق للعوارض H؟
هي آلة تنظيف بالسفع متواصلة بالتغذية العابرة، مخصّصة للمقاطع الفولاذية الإنشائية. تتحرك القطعة على ناقل أسطوانة مُحرَّك. ويحدث التحميل والسفع والتفريغ في الوقت نفسه، على أجزاء مختلفة من العضو الواحد. والتمريرة الواحدة تكفي عادةً للمقاطع المفتوحة مثل العوارض H والقطاعات I. ويُكشف الجسد ووجها الشفاه لنمط العجلات.
تقوم الآلة بثلاث مهام في وقت واحد:
- إزالة القشور — تزيل قشور الدرفلة المتكوّنة أثناء الدرفلة الساخنة. فقشور الدرفلة كاثودية بالنسبة للفولاذ، وتركها تحت الطلاء يسبب تقشّر الطلاء وفشله المبكر.
- إزالة الصدأ وخبث اللحام — تُزيل نواتج التآكل والرشاش وبقايا الصهر من درزات اللحام، قبل الفحص أو الطلاء.
- إنشاء انتظام سطحي — تترك خشونة سطح مضبوطة، تُعطي الطلاء تماسكاً ميكانيكياً. فالسطح الأملس يفقد الطلاء أسرع من السطح ذي الانتظام الصحيح.
النتيجة القياسية: نظافة من Sa 2.5 إلى Sa 3.0 وفقاً للمعيار ISO 8501-1. وخشونة السطح من Ra 12.5 إلى 50 ميكرون، قابلة للضبط عبر حجم المادة الكاشطة وسرعة العجلة وسرعة الناقل. ودرجة Sa 2.5 هي ما تشترطه معظم مواصفات طلاء الهياكل الفولاذية، وهي أيضاً ما يحتاجه مركز خدمة الفولاذ قبل تطبيق الدهان الأولي.
لماذا تستبدل الورش التحضير اليدوي بآلة ناقل الأسطوانة
لا يمكن للنحت اليدوي والفرشاة السلكية والتجليخ باليد بلوغ درجة نظافة قابلة للتكرار على عارضة بطول اثني عشر متراً. ولا يمكنها الحفاظ على انتظام موحّد عبر الشفة والجسد ومنطقة الزاوية. أما آلة التغذية العابرة فتكرّر نمط العجلات وتدفّق المادة الكاشطة وسرعة السير على كل عضو. فتُحقق مواصفة الطلاء قطعة بعد قطعة، لا بالحظ ولا باجتهاد المفتش.
2. ما الأسماء التي يستخدمها المشترون في الخارج؟
تحمل المعدات نفسها أسماء معتمدة عدة، ويبحث المشتري بالاسم الذي يعرفه مسبقاً. وكل مصطلح في الجدول التالي مستخدم فعلياً من المصنّعين أو أدلة الشركات أو ورش الهياكل الفولاذية.
| المصطلح | أين يُستخدم |
|---|---|
| آلة السفع بالخردق للعوارض H / للقطاعات I | أكثر مصطلحات البحث العامة لهذه الفئة في العالم |
| آلة السفع بالخردق بناقل الأسطوانة | المصطلح الصناعي القياسي — Wheelabrator و Gostol TST و IST Surface |
| آلة السفع للهياكل الفولاذية | صياغة أمريكا الشمالية — BlastKing وورش التصنيع الإنشائي |
| آلة السفع للإنشاءات الفولاذية | صياغة مناقصات آسيا والشرق الأوسط |
| آلة السفع لمقاطع الصلب / للفولاذ الإنشائي | الموردون في آسيا والشرق الأوسط |
| آلة السفع بالتغذية العابرة / من نوع النفق | صياغة تركز على العملية، يستخدمها من يحدد خط إنتاج كامل |
| آلة السفع بطاولة الأسطوانات | صياغة براءات الاختراع والأدبيات التقنية |
| آلة السفع بالعجلات | فئة منتج Pangborn الرسمية |
| خط سفع العوارض | ورش الهياكل الفولاذية ومراكز خدمة الفولاذ في أمريكا الشمالية |
| خط سفع الهياكل الفولاذية / خط السفع المستمر | من يحدد خط إنتاج كامل بدل آلة واحدة |
| خط مشترك للسفع والدهان الأولي للعوارض H | من يريد السفع وتطبيق الدهان الأولي في تمريرة واحدة |
| آلة إزالة قشور العوارض H الآلية | صياغة تبدأ بمهمة الإزالة، شائعة في مواصفات مصانع الدرفلة ومراكز الخدمة |
| سلسلة Q69 / QH69 | تسمية الطراز الصيني لآلات ناقل الأسطوانة ذات التغذية العابرة |
كلمات البحث الطويلة، مصنّفة بحسب نية المشتري
هذه الكلمات مأخوذة من عناوين كتالوجات المعدات وصفحات قوائم الشركات وصياغة الاستفسارات الفعلية. والتصنيف يبيّن أين ينتمي كل مصطلح: عنواناً أو نصاً أو جدول مقارنة أو سؤالاً.
| مجموعة النية | كلمات البحث الطويلة |
|---|---|
| نوع الآلة والهيكل | آلة السفع بالخردق للعوارض H، آلة السفع بالخردق بناقل الأسطوانة، آلة السفع المستمرة للعوارض H، آلة سفع عوارض الفولاذ، آلة السفع من نوع النفق، آلة السفع للفولاذ الإنشائي، آلة السفع لمقاطع الصلب |
| الطراز والعلامة المرجعية | آلة السفع Q69، خط سفع QH69 بناقل الأسطوانة، آلة مكافئة لـ PeddiBlast، خط عوارض من فئة Ocean Blaster، مكافئ النوع G من Wheelabrator، مكافئ آلة السفع بالعجلات من Pangborn، مكافئ سلسلة P من Gostol TST |
| القطعة والتطبيق | آلة سفع للعوارض H والقطاعات I، آلة سفع للقنوات الفولاذية، آلة إزالة قشور الزوايا الفولاذية، آلة تنظيف أعمدة وعوارض الفولاذ، آلة سفع الهياكل الملحومة، آلة سفع العوارض الصندوقية، خط سفع الألواح والمقاطع، معدات مراكز خدمة الفولاذ، آلة سفع أعضاء أبراج النقل، معدات تحضير أسطح عوارض الجسور |
| العملية والمواصفة | آلة سفع بدرجة نظافة SA 2.5، آلة سفع Sa 3 للمعدن شبه الأبيض، آلة سفع بناقل أسطوانة قابل للضبط، آلة تحضير سطح بموجب ISO 8501-1، إزالة قشور العوارض H بكفاءة، إزالة قشور الأكسيد من المقاطع المدرفلة على الساخن |
| نية الشراء | سعر آلة السفع بالخردق للعوارض H، آلة السفع بالخردق بناقل الأسطوانة للبيع، مصنّع آلة السفع بالخردق للعوارض H، مورّد آلة السفع للهياكل الفولاذية في الصين، مصنع خط سفع عوارض OEM ODM، آلة سفع مخصّصة بناقل أسطوانة، عرض سعر آلة السفع بناقل الأسطوانة |
| قطع التآكل وقطع الغيار | قطع تآكل آلة السفع بالخردق، ريش آلة السفع، قفص التحكم، ألواح تآكل غرفة السفع، فاصل هواء، خرطوشة مرشّح جامع الغبار، قطع غيار آلة السفع بناقل الأسطوانة، ألواح تآكل من سبيكة XCr23 لخط سفع العوارض |
3. كيف تعمل آلة السفع بالخردق بناقل الأسطوانة؟
العملية متواصلة ومغلقة. وتجري أربع مراحل في الوقت نفسه على أجزاء مختلفة من العضو.
| المرحلة | ما يحدث فيها | لماذا يهم ذلك في إنتاجك |
|---|---|---|
| التحميل | يُوضع المقطع على ناقل الأسطوانة المُدخِل، ويسير أفقياً إلى غرفة السفع عبر ستارة مطاطية عازلة. | لا رفع بالرافعة إلى الغرفة، ولا إعادة تثبيت، ولا انتظار لخروج الدفعة السابقة. |
| السفع | تقذف عجلات السفع المثبّتة أعلى الناقل وأسفله وعلى الجانبين خردق الفولاذ على الشفاه والجسد ومناطق اللحام. وتُحسب مواضع العجلات بمحاكاة ثلاثية الأبعاد قبل تصنيع الآلة، فيغطي النمط المقطع ويقلّل مناطق الظل إلى أدنى حد. | التمريرة الواحدة تنظّف مقطعاً مفتوحاً بالكامل. وتصل التغطية إلى الزوايا وجذور اللحام دون إعادة توجيه العضو. |
| الفصل | تسقط المادة الكاشطة والغبار والقشور المُزالة إلى منظومة الاسترجاع. ويعيد فاصل الهواء الخردق الصالح إلى عجلات السفع، ويرفض الناعم والغبار إلى جامع الغبار. | الاسترجاع المغلق يخفّض استهلاك المادة الكاشطة، وهي أكبر بند تكلفة تشغيل منفرد في آلة التغذية العابرة. |
| النفخ والتفريغ | يزيل هواء عالي الضغط بقايا المادة الكاشطة والغبار من الشفة العلوية والجسد قبل الخروج. ويخرج المقطع من الآلة نظيفاً وجافاً. | يذهب الفولاذ مباشرة إلى الدهان الأولي أو إلى كابينة الطلاء دون عمل تنظيف بينهما. |
ما سرعة التمرير في آلة السفع المستمرة للعوارض H؟
سرعة الناقل في هذه الفئة عادةً من 0.5 إلى 4 م/دقيقة كمرجع صناعي، والتكوينات عالية الطاقة تعمل أسرع. والسرعة الصحيحة ليست الأسرع، بل التي يبلغ بها مقطعك الدرجة والانتظام المطلوبين في تمريرة واحدة.
ثلاثة عوامل تحدد السرعة: سماكة قشور الدرفلة وتماسكها، ودرجة النظافة المطلوبة، وعدد عجلات السفع وقدرتها. فالمقاطع شديدة الصدأ أو سميكة القشور تحتاج تمريراً أبطأ أو قدرة عجلات أكبر. والمقطع الذي يحتاج سفعاً خفيفاً قبل الدهان الأولي يمكنه المرور أسرع. ونحن نضبط السرعة وتوزيع العجلات انطلاقاً من قائمة مقاطعك ومواصفة الطلاء، لا من قيمة كتالوجية افتراضية.
الناقل مُتحكَّم فيه بالعاكس في هذه الفئة، فالسرعة قابلة للضبط دون تغيير تروس أو أسنان. وهذا مهم عندما يتنوّع إنتاجك بين مقاطع خفيفة وعوارض مركّبة ثقيلة في الأسبوع نفسه.
4. أي المقاطع والقطع يمكن تنظيفها؟
هذه آلة السفع الكلاسيكية لأعمدة وعوارض الفولاذ. ويُحدَّد مقاس الآلة بحسب أكبر مقطع لديك. والقائمة التالية هي ما صُمم التصميم من أجله، وليست حداً ثابتاً.
- العوارض H والقطاعات I — الحالة المثالية. الجسد ووجها الشفاه مكشوفة، فتصلها أزواج العجلات المتقابلة في تمريرة واحدة.
- القنوات والزوايا الفولاذية — مقاطع مفتوحة تُنظَّف باستمرار إلى جانب العوارض في التشغيلة نفسها.
- العوارض والأعمدة والمقاطع المركّبة الملحومة — إزالة خبث اللحام والرشاش قبل الفحص أو الطلاء.
- الجمالونات وأعضاء الشبكات — أعضاء طويلة لا يمكن التعامل معها في كابينة دفعية.
- أعضاء الأبراج — مقاطع أبراج نقل الطاقة وأبراج توربينات الرياح. وهذه كثيراً ما تتغذى مباشرة إلى آلة سفع مخصّصة لأبراج الرياح.
- الألواح والشرائح الفولاذية — عندما لا يبرّر خط ألواح مستقلاً. فتتشارك المقاطع والألواح آلة ناقل أسطوانة واحدة.
- الهياكل الملحومة الكبيرة — الإطارات والمجمّعات التي تدخل فتحة الغرفة وتستقر مسطحة على الأسطوانات.
- العوارض الصندوقية والمقاطع المغلقة — ممكنة، لكن مع تحفّظ نشرحه أدناه.
هل يمكن تنظيف داخل عارضة صندوقية بآلة ناقل الأسطوانة؟
لا في تمريرة عابرة واحدة. فالسفع عملية تعتمد على خط النظر. وتبقى الأسطح الداخلية للمقطع المغلق في الظل مهما ثبتت عجلات من الخارج. وللعوارض الصندوقية المغلقة الخيارات العملية التالية:
- إضافة زوايا عجلات موجّهة إلى الفتحات، مع القبول بأن العمق الداخلي يبقى غير منظّف.
- تنفيذ تمريرة ثانية بعد تدوير المقطع أو فتحه.
- سفع الألواح والمقاطع قبل التجميع، ثم طلاء الداخل بطبقة شريطية أو منظومة داخلية محددة.
- استخدام آلة سفع من نوع الخطاف تدير القطعة، للأعضاء الصغيرة بما يكفي للتعليق.
قول هذا قبل الشراء أرخص من اكتشافه بعد التشغيل التجريبي. فإذا كانت المقاطع المغلقة تشكّل غالبية إنتاجك، فأخبرنا في مرحلة الاستفسار، ونوصي بفئة الآلة الصحيحة لا بالتي طلبتها فقط.
5. المزايا الهندسية الرئيسية
| الميزة | ماذا تعني لإنتاجك |
|---|---|
| تصميم ناقل الأسطوانة بالتغذية العابرة | التحميل والسفع والتفريغ تسير باستمرار في تمريرة واحدة. مصمّم للأعضاء الطويلة والإنتاج العالي دون وقت انتظار بين الدفعات. |
| عجلات سفع متعددة الزوايا بمحاكاة ثلاثية الأبعاد | تُحسب مواضع العجلات على مقطعك الفعلي قبل التصنيع. فتصل التغطية إلى الشفاه والجسد والزوايا من كل اتجاه، وتُقلَّل مناطق الظل بدل اكتشافها في الموقع. |
| عجلات أعلى وأسفل مستوى الناقل | أزواج العجلات المتقابلة تصل إلى أسفل الشفة السفلية وأعلى الشفة العلوية دون قلب العضو. |
| عرض ناقل أسطوانة وسرعة قابلان للضبط | عرض الناقل يطابق نطاق مقاطعك، وتحكّم العاكس يطابق إيقاع خط الطلاء دون تغييرات ميكانيكية. |
| ألواح تآكل من سبيكة XCr23 لعمر خدمة أطول | بطانات الغرفة والحواجز وألواح التآكل مصنوعة للخدمة المستمرة الشاقة. عمر أطول للبطانة يعني توقفات أقل للغرفة. |
| فاصل مادة كاشطة عالي الكفاءة | يعيد فاصل الهواء الخردق الصالح إلى العجلات ويرفض الناعم. والمادة النظيفة تعطي انتظاماً ثابتاً وتخفض الاستهلاك. |
| استرجاع مغلق للمادة الكاشطة | الفصل والإعادة الآليان يخفّضان تكلفة المعالجة للطن الواحد، وهو الرقم الذي يحدد تكلفة السفع على مدى عشر سنوات من عمر الآلة. |
| جامع غبار نبضي عالي الكفاءة وصديق للبيئة | جامع غبار مدمج بخرطوشة يلتقط الغبار الناعم ويلبّي اشتراطات الانبعاثات دون استهلاك مساحة أرضية إضافية. |
| تحكّم PLC بشاشة لمس | سرعة العجلة وسرعة الناقل وتدفّق المادة الكاشطة وتسلسل السفع تُضبط من واجهة واحدة، مع حفظ وصفات لكل نوع مقطع. |
| تصميم مدمج بدون حفرة حيث يسمح المخطط | التكوين بدون حفرة يخفّض الأعمال المدنية وتكلفة التركيب، وهذا مهم في المواقع القائمة ومشاريع التحديث. |
| ستائر مطاطية عازلة عند المدخل والمخرج | تحتجز المادة الكاشطة داخل الغرفة وتمنع الغبار من الوصول إلى الورشة، مع السماح بمرور الأعضاء الطويلة. |
| نفخ عالي الضغط عند المخرج | إزالة بقايا المادة الكاشطة والغبار من الشفة والجسد، فيصل المقطع إلى محطة الطلاء نظيفاً وجافاً. |
| تكوين حسب متطلبك | عرض الناقل وعدد عجلات السفع وقدرة المحرك وطول ناقل الإدخال والإخراج تُطابق مقاطعك وإنتاجيتك، لا تُباع كآلة كتالوج ثابتة. |
6. المعايير الفنية والطرازات
قيمتان تحددهما مواصفة الطلاء وتُذكران في كل آلة: درجة النظافة والانتظام السطحي. وما عدا ذلك يُحدَّد بالقياس من قائمة مقاطعك. فخط العوارض الذي يناسب ورشة مقاطع خفيفة خاطئ لمصنع عوارض مركّبة ثقيلة.
| المعيار | القيمة أو الأساس |
|---|---|
| نوع الآلة | آلة سفع بناقل أسطوانة بالتغذية العابرة، غرفة سفع مغلقة بالكامل |
| تسمية الطراز | سلسلة Q69 / QH69 بناقل الأسطوانة والتغذية العابرة |
| معيار التنظيف | Sa 2.5 إلى Sa 3.0 وفقاً للمعيار ISO 8501-1 |
| خشونة السطح | Ra 12.5 إلى 50 ميكرون، قابلة للضبط بحجم المادة الكاشطة وسرعة العجلة وسرعة الناقل |
| المقاطع المعالَجة | العوارض H والقطاعات I والقنوات والزوايا والعوارض الملحومة والأعمدة والجمالونات وأعضاء الأبراج والألواح والعوارض الصندوقية |
| نطاق الطرازات القياسية | Q698 و Q6912 و Q6915 و Q6920 و Q6925 و Q6930 و Q6940 — الرقم بعد Q69 هو عرض التنظيف الفعلي بالدسيمتر، أي أن Q6920 تعالج مقاطع حتى 2000 مم عرضاً |
| عرض التنظيف الفعلي | من 800 إلى 4000 مم عبر الطرازات السبعة القياسية |
| فتحة الغرفة (عرض × ارتفاع) | من 1000 × 400 مم إلى 4200 × 800 مم حسب الطراز |
| طول القطعة | من 1200 إلى 18000 مم حسب الطراز وطول ناقل الإدخال والإخراج |
| أقصى مقاس مقطع | من 800 × 300 مم إلى 3000 × 700 مم في الطرازات القياسية، و 4000 × 300 مم في Q6940 |
| عجلات السفع وتدفّق المادة الكاشطة | من 4 إلى 8 عجلات، بتدفّق كلّي من 720 إلى 2880 كجم/دقيقة، ويُؤكَّد توزيع العجلات بمحاكاة ثلاثية الأبعاد |
| الشحنة الأولية للمادة الكاشطة | من 4000 إلى 11000 كجم حسب الطراز |
| حجم هواء شفط الغبار | من 17560 إلى 38000 م³/ساعة حسب الطراز |
| إجمالي الطاقة المركّبة | من 78.3 إلى 293.6 كيلوواط باستثناء جامع الغبار، حسب الطراز |
| سرعة الناقل | مُتحكَّم فيها بالعاكس، والمرجع الصناعي لهذه الفئة 0.5 إلى 4 م/دقيقة، وتُزاد في التكوينات عالية الطاقة |
| المادة الكاشطة | خردق فولاذي وحبيبات فولاذية، باسترجاع مغلق عبر فاصل هواء |
| جمع الغبار | جامع غبار مدمج بخرطوشة ونفخ نبضي |
| التحكّم | PLC بواجهة شاشة لمس |
| تجهيزات لاحقة اختيارية | رش الدهان الأولي، التجفيف، نواقل إدخال وإخراج، أجهزة تكديس، دمج في خط مشترك للسفع والدهان |
| ميناء الشحن | شنغهاي، الصين، رمز UN/LOCODE CNSHA |
| مدة التسليم | من 30 إلى 120 يوماً حسب التكوين ونطاق الطلب |
معايير كل طراز في سلسلة Q69 بناقل الأسطوانة
| المعيار | Q698 | Q6912 | Q6915 | Q6920 | Q6925 | Q6930 | Q6940 |
|---|---|---|---|---|---|---|---|
| عرض التنظيف الفعلي (مم) | 800 | 1200 | 1500 | 2000 | 2500 | 3000 | 4000 |
| فتحة الغرفة عرض × ارتفاع (مم) | 1000×400 | 1400×400 | 1700×400 | 2200×400 | 2700×800 | 3200×800 | 4200×400 |
| طول القطعة (مم) | 1200-12000 | 1200-16000 | 1200-12000 | 1200-12000 | 3000-12000 | 2400-12000 | 4500-18000 |
| أقصى مقاس مقطع (مم) | 800×300 | 1000×300 | 1500×300 | 2000×300 | 2500×700 | 3000×700 | 4000×300 |
| سرعة ناقل الأسطوانة (م/دقيقة) | 0.5-4 | 0.5-4 | 0.5-4 | 0.5-4 | 0.5-4 | 0.5-4 | 0.5-4 |
| تدفّق المادة الكاشطة (كجم/دقيقة) | 4×180 | 4×250 | 4×250 | 6×250 | 6×250 | 6×360 | 8×360 |
| الشحنة الأولية (كجم) | 4000 | 4000 | 4000 | 4500 | 4500 | 8000 | 11000 |
| هواء شفط الغبار (م³/ساعة) | 22000 | 17560 | 19000 | 19550 | 27758 | 28050 | 38000 |
| إجمالي الطاقة بلا جامع الغبار (كيلوواط) | 90 | 78.3 | 113.5 | 156.6 | 204.8 | 224.55 | 293.6 |
أي طراز يناسب أي مقطع؟
| أكبر مقطع لديك | الطراز | الاستخدام النموذجي |
|---|---|---|
| حتى 800 × 300 مم | Q698 | عوارض H خفيفة وقنوات وزوايا في ورشة تصنيع صغيرة |
| حتى 1000 × 300 مم | Q6912 | المقاطع الإنشائية القياسية والتصنيع العام |
| حتى 1500 × 300 مم | Q6915 | عوارض وأعمدة متوسطة، وأعضاء الجسور والأبراج |
| حتى 2000 × 300 مم | Q6920 | الخيار الشائع لمصانع الهياكل الفولاذية ومراكز الخدمة |
| حتى 2500 × 700 مم | Q6925 | عوارض مركّبة ثقيلة ومقاطع ملحومة كبيرة |
| حتى 3000 × 700 مم | Q6930 | عوارض مركّبة عميقة، وأعضاء جسور ومنشآت بحرية كبيرة |
| حتى 4000 × 300 مم | Q6940 | مقاطع عريضة جداً وأعضاء طويلة حتى 18000 مم |
| تجاوز هذه الحدود | حسب الطلب | فتحة الغرفة وتصنيف الأسطوانات وتوزيع العجلات تُبنى على مقطعك |
تحفّظان قبل اختيار الطراز. أولاً، الطراز Q6933 غير موجود — فالسلسلة تمتد من Q698 إلى Q6940، وبعض العروض القديمة تحمل أرقاماً مُختلقة. ثانياً، رقم الطراز يحدد العرض لا الارتفاع. فمقطع 3000 × 700 يحتاج Q6930، ومقطع بعرض 3000 مم وعمق 300 مم فقط يعمل على Q6940. والاعتباران مهمان لأن ارتفاع الغرفة وتصنيف الأسطوانات حدان منفصلان.
أرسل أكبر مقطع لديك وأثقل قطعة وأفضل إنتاج يومي بالطن، ونعيد إليك الطراز وتوزيع العجلات وأحمال الأساس، لا تخميناً كتالوجياً.
7. ما الصناعات التي تستخدمها؟
- تصنيع الهياكل الفولاذية — الورش ومصانع التصنيع المسبق تنظّف العوارض والأعمدة قبل الدهان الأولي أو الطلاء النهائي. هذا هو التطبيق الكلاسيكي وأكبر استخدام لهذه الفئة.
- مراكز خدمة الفولاذ والمخزّنون — سفع ودهان أولي للألواح والمقاطع لإعادة البيع. ويحتاج هؤلاء إلى قابلية تكرار على مخزون متنوّع، وخط ناقل الأسطوانة يحقق ذلك أفضل من التحضير اليدوي.
- الجسور والبنية التحتية — العوارض والجمالونات وقواعد الخوازيق تُحضَّر قبل الطلاء، وغالباً تحت نظام فحص محدد.
- بناء السفن وإصلاحها — مقاطع هيكل البدن ومجمّعات التقوية. وتُقرن كثيراً بخط إنتاج سفع الألواح الفولاذية، فيعمل كل من الألواح والمقاطع منفصلاً.
- أبراج نقل الطاقة وأبراج توربينات الرياح — أعضاء الشبكات ومقاطع الأبراج، وتأتي في المرحلة السابقة لآلة سفع متخصصة في أبراج الرياح.
- معدات الإنشاءات والتعدين — الإطارات والأذرع والمجمّعات الملحومة قبل الدهان.
- تصنيع إطارات الحاويات — أعضاء طويلة متصلة بإيقاع عالٍ.
- المنشآت البحرية والبحرية — العُقد والدعامات والهياكل الثانوية تُحضَّر لمنظومات الطلاء البحرية.
ما درجة تحضير السطح المطلوبة قبل طلاء الفولاذ الإنشائي؟
تشترط معظم منظومات الطلاء الواقي على الفولاذ الإنشائي درجة Sa 2.5 وفقاً للمعيار ISO 8501-1، أي معدناً شبه أبيض: تُزال قشور الدرفلة والصدأ والطلاء القديم، وتبقى بقع طفيفة فقط. أما الخدمة بالغمر ومناطق رذاذ البحر والمنظومات الإيبوكسية السميكة فتشترط غالباً Sa 3، أي معدن عارٍ منظّف بالسفع بلون معدني موحّد.
والدرجة ليست إعداداً في الآلة، بل نتيجة اجتماع نوع المادة الكاشطة وحجمها وسرعة العجلة وتدفّق المادة وسرعة الناقل. فالآلة التي تحقق Sa 2.5 على مقاطع جديدة نظيفة قد تقصّر على مخزون شديد التنقّر أو سميك القشور عند السرعة نفسها. ولذلك نحدد المواصفة من حالة مادتك الواردة، لأن المشتري الذي يسأل عن عرض الناقل فقط يحصل عادةً على توزيع عجلات خاطئ.
8. ناقل الأسطوانة أم نوع الخطاف أم المنضدة الدورانية؟
هذا أكثر سؤال يطرحه مشترو الهياكل الفولاذية، والخطأ في الإجابة مكلف. والقرار يعتمد على شكل القطعة وطولها وطريقة مناولتها.
| المقارنة | آلة ناقل الأسطوانة | آلة نوع الخطاف | آلة المنضدة الدورانية |
|---|---|---|---|
| طريقة التغذية | تغذية عابرة مستمرة على ناقل أسطوانات | قطعة واحدة معلّقة على خطاف في كل مرة | القطعة مسطحة على منضدة دوّارة |
| الأنسب لـ | المقاطع الطويلة والألواح والإنتاج العالي | القطع غير المنتظمة أو الثقيلة جداً التي لا تستقر مسطحة | القطع المسطحة ورقيقة الجدار والقرصية |
| المناولة بالرافعة | لا شيء داخل العملية — المقاطع تتدحرج مباشرة | مطلوبة لكل حمل | مطلوبة، لكن برفع قصير |
| الدورة | مستمرة، دون وقت انتظار بين الدفعات | دفعية، حمل واحد لكل دورة | دفعية أو متتالية، قطعة واحدة لكل دورة |
| الاستخدام النموذجي | خطوط إنتاج الهياكل الفولاذية ومراكز الخدمة | المسبوكات والمطروقات والقطع المشغّلة المتنوّعة | أقراص الفرامل والشفاه وأجسام الصمامات |
القطع المسطحة أو رقيقة الجدار أو القرصية تناسب آلة السفع بالمنضدة الدورانية، وكذلك آلة السفع بالحزام الشبكي التي تتعامل مع القطع الصغيرة التي قد تسقط بين الأسطوانات. وللدفعات المتوسطة من القطع الصغيرة التي تتحمل التصادم، تكون آلة السفع بالأسطوانة المائلة أقل تكلفة تشغيلاً.
كيف تختار آلة سفع لخطوط إنتاج العوارض H والقنوات؟
اعمل على خمسة أسئلة بهذا الترتيب. والانتقال إلى السعر أولاً هو الخطأ الأكثر شيوعاً.
- ما أكبر مقطع لديك؟ ارتفاع الجسد وعرض الشفة يحددان فتحة الغرفة وعرض الأسطوانات. والطول يحدد ناقل الإدخال والإخراج. وعارضة واحدة كبيرة تفرض غرفة أكبر على كل عضو يمرّ بعدها.
- ما درجة النظافة والانتظام التي تشترطها مواصفة الطلاء؟ Sa 2.5 و Sa 3 تحتاجان قدرة عجلات ومادة كاشطة مختلفتين. والمصدر هو ورقة بيانات مورّد الطلاء لا كتالوج الآلة.
- ما إنتاجك اليومي بالطن أو في الوردية؟ هذا يحدد عدد العجلات والقدرة، ويحدد أيضاً إن كنت تحتاج آلة واحدة أو خطاً بنواقل وسيطة.
- ما حالة مادتك الواردة؟ المقاطع المدرفلة حديثاً بقشور خفيفة تحتاج قدرة أقل بكثير من مخزون قديم شديد الصدأ. والآلة المحدَّدة لحالة نظيفة تفشل في الحالة المتسخة.
- ما الذي قبل الآلة وما بعدها؟ النشر والثقب ورش الدهان الأولي والتجفيف والتكديس كلها تغيّر المخطط. وتحديدها بعد الطلب يعني نقل الأساسات.
أجب على هذه الخمسة فتختار الآلة نفسها. أرسل قائمة مقاطعك ومواصفة الطلاء والإنتاج اليومي، ونعيد إليك تكويناً مع توزيع العجلات وأحمال الأساس.
9. متى يكون ناقل الأسطوانة خياراً خاطئاً؟
قول هذا صريحاً يوفّر عليك شراءً سيئاً. آلة ناقل الأسطوانة بالتغذية العابرة ليست الحل في خمس حالات.
- التجاويف الداخلية العميقة. السفع يعتمد على خط النظر، والمقاطع الصندوقية المغلقة لا يمكن تنظيفها من الداخل على ناقل عابر مهما زاد عدد العجلات.
- القطع القصيرة في دفعات متنوعة. ناقل الأسطوانة مبني للأعضاء الطويلة المتصلة. والدفعات الصغيرة المتقطعة تناسبها آلة الخطاف أو المنضدة أو الحزام الشبكي أكثر، وبتكلفة أقل للقطعة.
- القطع المفردة الثقيلة جداً. الحمل الذي يتجاوز تصنيف الأسطوانات يتلف الناقل والإدارة. تحقّق من الحمل لكل متر طولي قبل الطلب، وأخبرنا بثقل قطعة لديك.
- القطع التي لا تستقر مسطحة أو غير مستقرة على الأسطوانات. الأشكال المنحنية أو الأسطوانية أو المائلة تحتاج تعليقاً لا طاولة أسطوانات.
- القطع الصغيرة التي تسقط بين الأسطوانات. كل قطعة أقصر من مسافة الأسطوانات تحتاج آلة سفع بالحزام الشبكي بدلاً منها.
10. كيف تُقارن بالعلامات المستوردة؟
في مستوى التصنيع وعمر عجلات السفع وثبات التشطيب، هذه الآلة قابلة للمقارنة. فالتصاميم المعتمدة تأتي من أوروبا وأمريكا واليابان، والفرق تجاري لا تقني. والعلامات المرجعية لهذه الفئة: Wheelabrator (النوع G بناقل الأسطوانة)، و Pangborn (آلات السفع بالعجلات)، و Sintokogio / Sinto. وتبنيها أيضاً Gostol TST (سلسلة P) و IST Surface و BlastKing و Rosler.
| البند | العلامات الأوروبية والأمريكية واليابانية | آلتنا |
|---|---|---|
| درجة التنظيف والأداء الوظيفي | Sa 2.5 إلى Sa 3.0 | مطابقة — نظافة وقدرة عملية متطابقتان |
| مدة توريد قطع التآكل | أسابيع، مع مسار استيراد وطوابير تخصيص OEM | أيام — تُنتج في مصنعنا |
| التخصيص | محدود وبكلفة هندسية عالية | OEM / ODM — عرض الناقل وعدد العجلات والقدرة تُطابق مقاطعك |
| الاستجابة الفنية | عبر موزّع إقليمي | مباشرة من المهندسين الذين بنوا الآلة |
في آلة التغذية العابرة، فجوة قطع التآكل أهم من فجوة سعر الشراء. فالريش وأقفاص التحكم والدولاب وبطانات الغرفة تعمل باستمرار تحت تدفّق كاشط كثيف. وخط عوارض في مصنع مزدحم يستهلك قطع تآكل كل شهر لا كل سنة. واستبدالها بأسعار الاستيراد على مدى عشر سنوات يكلّف غالباً أكثر من الثمن الأصلي. وكل يوم تنتظر فيه الآلة بطانة، هو يوم يتوقف فيه خط الطلاء.
أي قطع التآكل في آلة السفع بالخردق تُستبدل، وبأي سرعة توريدها؟
| قطعة التآكل | ما يُسبب تآكلها | ملاحظة عملية |
|---|---|---|
| ريش آلة السفع | تدفّق المادة الكاشطة عند سرعة عجلة عالية | أسرع المستهلكات حركة. استبدلها كطقم عجلة كامل، لا ريشة واحدة، وإلا اختل توازن العجلة. |
| قفص التحكم | مجرى المادة الكاشطة نفسه | يحدد نمط السفع. والقفص المتآكل يشتّت الخردق ويُسقط درجة التنظيف قبل أي عطل ظاهر. |
| الدولاب / عجلة توزيع الخردق | التغذية المستمرة للمادة الكاشطة | التغذية غير المنتظمة تظهر كتغطية غير متساوية على الجسد. |
| بطانات غرفة السفع | الاصطدام المباشر في المنطقة الساخنة | ألواح سبيكة XCr23. والبطانات حول فتحات العجلات تتآكل أسرع. |
| شبكة فاصل الهواء | تدفّق المادة الكاشطة والقشور | الشبكة المسدودة أو الممزقة تعيد الناعم إلى العجلات وتُسقط جودة الانتظام. |
| خرطوشة مرشّح جامع الغبار | تحميل الغبار الناعم | ارتفاع الضغط التفاضلي هو إشارة الاستبدال. |
| الستائر المطاطية العازلة | قطع المادة الكاشطة والتآكل الميكانيكي | الستائر المتآكلة تسرّب المادة الكاشطة إلى أرضية الورشة وتُطلق الغبار. |
| أسطوانات ومحامل الناقل | الحمل ودخول المادة الكاشطة | المحامل المُحكمة أهم من سماكة جدار الأسطوانة. |
كل هذه تُنتج وتُخزَّن في مصنعنا، وتُشحن في أيام لا أسابيع. ولا يوجد مسار استيراد أو طابور تخصيص OEM بينك وبين بطانة بديلة.
ملاحظة: Wheelabrator و Pangborn و Sintokogio (Sinto) و DISA و Rosler و Gostol TST و IST Surface و BlastKing علامات تجارية مملوكة لأصحابها. وتُذكر أسماء العلامات هنا فقط لتحديد فئات الآلات المكافئة وتوافق قطع الغيار. وقطع الغيار التي نورّدها بدائل سوقية غير أصلية. ونسب التكلفة المذكورة تقديرات مقارنة منشورة من Jiangsu Dingtian، واطلب منّا حساب تكلفة الملكية الإجمالية على تكوينك.
11. التكلفة وعرض السعر
يقارن المشترون الآلات بسعر الشراء، أما المصانع التي تشغّلها فتقارن التكلفة للطن الواحد من الفولاذ المنظّف. وفي خط التغذية العابرة يهيمن على الرقم الثاني ثلاثة بنود: استهلاك المادة الكاشطة، واستبدال قطع التآكل، ووقت التوقف.
وفاصل الهواء العامل هو نقطة التحكم في الثلاثة معاً، لأنه يؤدي مهمتين في وقت واحد: يعيد الخردق الصالح إلى العجلات، ويزيل الناعم والغبار والحبيبات المكسورة. والناعم المتبقي في الخلطة يخفّف أثر السفع ويُسقط معدل التنظيف، فيُبطئ المشغّل الناقل، فتنخفض الإنتاجية وترتفع التكلفة للطن. هذه السلسلة غير مرئية في أمر الشراء، لكنها واضحة جداً في تقرير الإنتاج الشهري.
القواعد العملية:
- طابق حجم المادة الكاشطة مع الانتظام الذي تحتاجه. الحبيبات الخشنة تقطع القشور بسرعة لكنها تترك انتظاماً عميقاً لا يغطيه طلاء رقيق. والخردق الناعم يعطي انتظاماً سطحياً أضحل وتنظيفاً أبطأ. ومعظم أعمال الفولاذ الإنشائي تقع بينهما.
- أبقِ الفاصل مضبوطاً. ففواصل الهواء تُعايَر ولا تُركَّب ثم تُنسى. افحص ضبط تدفّق الهواء عند تغيّر خلطة المادة الكاشطة.
- راقب الضغط التفاضلي في جامع الغبار. فالمرشّح المحمّل يخفّض كفاءة الفصل ويعيد الناعم إلى العجلات.
- استبدل الريش كطقم. فالتآكل المتفاوت في عجلة واحدة يخلّ بتوازنها ويُحمّل المحامل.
- قِس التكلفة للطن لا للساعة. فالتكلفة بالساعة تُخفي فقدان الإنتاجية الناتج عن فاصل متعب.
12. شروط التجارة والتسليم
| البند | موقفنا |
|---|---|
| ميناء الشحن | شنغهاي، الصين، رمز UN/LOCODE CNSHA |
| مدة التسليم | من 30 إلى 120 يوماً حسب التكوين ونطاق الطلب |
| مدة توريد قطع التآكل | أيام لا أسابيع — تُصنع وتُخزَّن في مصنعنا |
| نطاق التوريد | الآلة وعجلات السفع والفاصل ومصعد الدلاء وجامع الغبار وتحكّم PLC ونواقل الإدخال والإخراج حسب المواصفة |
| التخصيص | OEM / ODM — يُبنى على قائمة مقاطعك وإنتاجيتك والعملية اللاحقة |
| التركيب | غير مشمول في السعر. تُسلَّم الآلة مجمّعة ومُختبرة مع رسومات الأساس، ونوفّر دعماً فنياً بالفيديو عبر واتساب |
| مهندس في الموقع | اختياري — إرسال مهندس للتركيب والتشغيل التجريبي يُحتسب منفصلاً |
| الوثائق | رسم الأساس، والرسم العام، والمخطط الكهربائي، وقائمة القطع، ودليل التشغيل والصيانة |
| خدمة ما بعد البيع | دعم فني على مدار الساعة وتوريد قطع الغيار |
| الضمان | 12 شهراً على الأجزاء الميكانيكية الرئيسية، ويُؤكَّد نطاق الضمان في عرض السعر |
| أساس التسعير | سعر مباشر من المصنع في جيانغسو، الصين |
| أسواق التصدير | تصدير واسع إلى تركيا وأمريكا اللاتينية ودول الخليج وروسيا وجنوب شرق آسيا وأفريقيا وشرق أوروبا |
ما مدة التسليم، ومن أي ميناء تُشحن؟
مدة التسليم من 30 إلى 120 يوماً حسب التكوين ونطاق الطلب. والتكوين القياسي بتوزيع عجلات جاهز يُشحن في الطرف الأقصر. والخط الكامل يستغرق أطول، لأنه يشمل رش الدهان الأولي والتجفيف ونواقل الإدخال والإخراج وأجهزة التكديس ومخرج بيانات PLC. وهذا الخط يُبنى ويُختبر كمنظومة واحدة، لا يُجمَّع من آلة كتالوج.
نؤكّد تاريخ التسليم كتابياً في مرحلة عرض السعر. وتنطلق الشحنات من شنغهاي، الصين، رمز UN/LOCODE CNSHA. وإذا كان وكيل شحنك يفضّل ميناءً صينياً آخر، أخبرنا في مرحلة الطلب، ونرتّب النقل البري إليه.
ما المعلومات التي تحتاجها لتسعير هذه الآلة؟
خمسة بنود تكفي للبدء، ونقص أي منها يعني أننا نخمّن أو نسأل. والتخمين يُنتج آلة لا تناسب ورشتك.
- قائمة المقاطع — العوارض H والقطاعات I والقنوات والزوايا والأعضاء المركّبة التي تشغّلها. أعطنا ارتفاع الجسد وعرض الشفة وأقصى طول.
- أثقل قطعة مفردة والحمل لكل متر طولي — هذا يحدد مقاس الأسطوانات والإدارة والأساس.
- درجة النظافة والانتظام السطحي المطلوبان — من مواصفة الطلاء لديك، والأفضل ذكر منظومة الطلاء أيضاً.
- حالة المادة الواردة — مدرفلة حديثاً بقشور خفيفة، أو مخزّنة وشديدة الصدأ.
- ما قبل الآلة وما بعدها — النشر والثقب والدهان الأولي والتجفيف والتكديس.
13. الأسئلة الشائعة
فيمَ تُستخدم آلة السفع بالخردق للعوارض H؟
في إزالة قشور الدرفلة والصدأ وخبث اللحام من المقاطع الفولاذية الطويلة في تمريرة واحدة، وتكوين انتظام سطحي للطلاء. والنتيجة القياسية Sa 2.5 إلى Sa 3.0 وفقاً للمعيار ISO 8501-1.
ما الأسماء الأخرى لآلة السفع بالخردق للعوارض H؟
آلة السفع بالخردق بناقل الأسطوانة، وآلة السفع للهياكل الفولاذية، وآلة السفع من نوع النفق، وآلة السفع بالتغذية العابرة، وآلة السفع بالعجلات، وخط سفع العوارض. وكلها تصف التصميم نفسه.
ما الفرق بين آلة السفع للعوارض H وآلة السفع للهياكل الفولاذية؟
لا فرق جوهرياً. فالاسم الأول شائع في البحث العام على الإنترنت، والثاني صياغة أمريكا الشمالية لمصانع التصنيع الإنشائي. والآلة نفسها تعمل في الحالتين، والاسم يبيّن نوع الورشة لا نوع التصميم.
كيف تعمل آلة السفع بالخردق بناقل الأسطوانة؟
يسير المقطع أفقياً على ناقل أسطوانات إلى غرفة مغلقة، فتقذف عجلات سفع أعلى الناقل وأسفله وعلى الجانبين الخردق على الشفاه والجسد ومناطق اللحام. ويُستعاد الخردق بفاصل هواء ويعود إلى العجلات، ثم يُنفخ المقطع وينزل نظيفاً وجافاً.
أي المقاطع يمكن لآلة السفع بالخردق للعوارض H تنظيفها؟
العوارض H والقطاعات I والقنوات والزوايا والعوارض والأعمدة الملحومة والجمالونات وأعضاء الأبراج والألواح والعوارض الصندوقية، ضمن حدود فتحة الغرفة وأبعاد المقطع المنشورة.
هل يمكن تنظيف داخل عارضة صندوقية بآلة ناقل الأسطوانة؟
لا في تمريرة عابرة واحدة، لأن السفع يعتمد على خط النظر. والبدائل: إضافة زوايا عجلات موجّهة إلى الفتحات، أو تمريرة ثانية بعد الفتح، أو سفع الألواح قبل التجميع ثم طلاء الداخل بطبقة شريطية.
ما درجة تحضير السطح التي تبلغها آلة السفع للعوارض H؟
من Sa 2.5 إلى Sa 3.0 وفقاً للمعيار ISO 8501-1، بخشونة Ra 12.5 إلى 50 ميكرون قابلة للضبط بحجم المادة الكاشطة وسرعة العجلة وسرعة الناقل.
ما المادة الكاشطة التي تستخدمها آلة السفع بالخردق للعوارض H؟
خردق فولاذي وحبيبات فولاذية، باسترجاع مغلق عبر فاصل هواء. والمقاس والمزيج يُختاران بحسب درجة النظافة والانتظام المطلوبين وحالة السطح الواردة.
هل يمكن إعادة استخدام المادة الكاشطة؟
نعم، وهذه قاعدة تشغيل أساسية. فاصل الهواء يعيد الخردق الصالح إلى العجلات ويرفض الناعم والحبيبات المكسورة. وإبقاء الفاصل مضبوطاً هو أهم إجراء لتخفيض التكلفة للطن.
أحتاج آلة سفع بناقل أسطوانة أم آلة نوع الخطاف؟
إن كانت قطعك مقاطع طويلة أو ألواحاً أو عوارض، فناقل الأسطوانة هو الخيار. وإن كانت قطعاً ثقيلة غير منتظمة لا تستقر مسطحة، أو تحتاج تدويراً كاملاً للتغطية، فآلة نوع الخطاف هي الخيار.
ما سرعة التمرير في آلة السفع المستمرة للعوارض H؟
من 0.5 إلى 4 م/دقيقة كمرجع صناعي، وتُزاد في التكوينات عالية القدرة. والسرعة الصحيحة هي التي تبلغ بها الدرجة والانتظام المطلوبين في تمريرة واحدة، لا أسرع سرعة ممكنة.
هل يمكن تخصيص آلة السفع بالخردق للعوارض H لورشتنا؟
نعم. عرض الناقل وعدد عجلات السفع وقدرة المحرك وطول ناقل الإدخال والإخراج تُطابق مقاطعك وإنتاجيتك. وتوزيع العجلات يُحسب بمحاكاة ثلاثية الأبعاد على مقطعك الفعلي.
كم سعر آلة السفع بالخردق للعوارض H؟
يعتمد السعر على عرض التنظيف وفتحة الغرفة وعدد العجلات والقدرة والتجهيزات اللاحقة. أرسل قائمة مقاطعك وأثقل قطعة وإنتاجك اليومي، ونعيد إليك الطراز وتوزيع العجلات وعرض سعر ثابت.
أي قطع التآكل في آلة السفع بالخردق تُستبدل، وبأي سرعة توريدها؟
الريش وأقفاص التحكم والدولاب وبطانات الغرفة وشبكة فاصل الهواء وخراطيش المرشّح والستائر المطاطية وأسطوانات الناقل ومحامله. وكلها تُنتج وتُخزَّن في مصنعنا وتُشحن في أيام لا أسابيع.
ما مدة التسليم ومن أي ميناء تُشحن آلة السفع للعوارض H؟
من 30 إلى 120 يوماً حسب التكوين ونطاق الطلب، والشحن من شنغهاي، الصين، رمز UN/LOCODE CNSHA. ونؤكّد التاريخ كتابياً في مرحلة عرض السعر.
ما المعلومات اللازمة لتسعير آلة السفع بالخردق للعوارض H؟
قائمة المقاطع بأبعادها، وأثقل قطعة والحمل لكل متر طولي، ودرجة النظافة والانتظام من مواصفة الطلاء، وحالة المادة الواردة، والعملية التي قبل الآلة والتي بعدها.
14. تحدّث إلى مهندس عن تكوينك
أرسل قائمة مقاطعك ومواصفة الطلاء والإنتاج اليومي. ونعيد إليك التكوين وتوزيع العجلات وأحمال الأساس والرسم العام. والتركيب غير مشمول في السعر، ونوفّر رسومات الأساس ودعماً فنياً بالفيديو عبر واتساب. وإذا رغبت في إرسال مهندسينا للتركيب والتشغيل التجريبي، فتُحتسب تكلفة منفصلة. ودعم فني على مدار الساعة وتوريد قطع غيار من المصنع. ويتاح اختبار مجاني على عيّناتك الفعلية لتأكيد الطراز ودرجة المادة الكاشطة قبل الشراء، ويتحمّل المشتري تكلفة شحن العيّنات ذهاباً وإياباً.
Jiangsu Dingtian Derusting & Painting Equipment Co., Ltd.
البريد الإلكتروني: dtcx@dt-shotblasting.com
واتساب / ويتشات: +86 158 9516 5618
الموقع: https://dt-shotblasting.com/
الموقع الجغرافي: جيانغسو، الصين
شاهد آلاتنا وهي تعمل في الموقع
تابعنا على لينكدإن وإنستغرام وفيسبوك ويوتيوب لمشاهدة مقاطع تشغيل حقيقية لخطوط سفع العوارض في مصانع العملاء.
Model Comparison
Compare available models and technical parameters.
| Parameter | التكوين الهندسي |
|---|---|
| معايير التنظيف | السبت 2.5 - السبت 3 |
| خشونة السطح | Ra 12.5–50 ميكرومتر |
| قطعة العمل | عوارض على شكل حرف H، وعوارض صندوقية، وهياكل فولاذية كبيرة |
| ناقل | ناقل بكرات مستمر |
| تغطية الانفجار | تغطية كاملة بزاوية 360 درجة |
Reviews
Customer reviews & ratings
استفسار عن المنتج
Reviews
There are no reviews yet.