
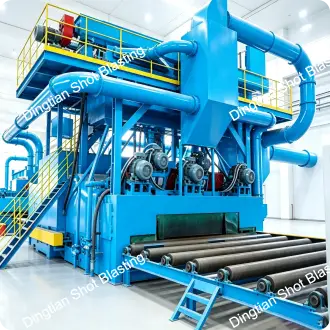
تصميم Dingtian الهندسي
خط الدهان الأولي للورشة Q69 | خط معالجة الألواح الفولاذية مسبقاً
خط الدهان الأولي للورشة وخط معالجة الألواح ال…
اطلب عرض سعرخط معالجة الألواح الفولاذية مسبقاً من سلسلة Q69 منظومة آلية متواصلة بالكامل. تسير الألواح الفولاذية والمقاطع الإنشائية على ناقل أسطوانات مُحرَّك واحد عبر التسخين المسبق والسفع بالخردق ورش الدهان الأولي والتجفيف والترميز في تمريرة واحدة. وينظّف الخط إلى درجة Sa 2.5 وفقاً للمعيار ISO 8501-1، ويحافظ على انتظام سطحي ثابت من Rz 30 إلى 75 ميكرون. ويُبقي الأملاح الذائبة المتبقية دون 20 ملجم/م²، ويطبّق دهاناً أولياً قابلاً للحام بسماكة غشاء جاف من 15 إلى 25 ميكرون.
ويبحث المشترون عن هذه المعدات أيضاً باسم خط الدهان الأولي، وخط حفظ الألواح الفولاذية، وخط السفع والدهان الأولي. وتُباع كذلك باسم خط سفع ودهان وتجفيف الألواح والمقاطع القائم على آلة السفع بالخردق بناقل الأسطوانة. وتغطي سبعة طرازات قياسية عروض تنظيف فعلية من 800 مم إلى 4000 مم، وتبلغ التكوينات المخصّصة عرض 5 متر وسماكة لوح 150 مم.
1. ما خط معالجة الألواح الفولاذية مسبقاً؟
هو العملية الأولى القياسية في بناء السفن والهندسة البحرية وتصنيع الهياكل الفولاذية الثقيلة. يصل اللوح الخام من مصنع الدرفلة مغطّى بقشور الدرفلة والصدأ والزيت وتلوّث الأملاح الذائبة. وإن بقي دون معالجة، أفسد كل طلاء يُطبَّق فوقه. فالخط يزيل كل ذلك ميكانيكياً، ثم يغلق الفولاذ النظيف فوراً بدهان أولي قابل للحام قبل أن يتكوّن الصدأ الوميضي.
يشغّل عامل واحد العملية كلها تحت تحكّم PLC. فالتحميل والسفع وشفط الغبار والرش والتجفيف والتفريغ متشابكة ومتزامنة، فلا يوجد نقل يدوي بين المحطات ولا تلف من المناولة.
| ما يقدمه الخط | لماذا يهم المشتري |
|---|---|
| نظافة Sa 2.5 وفقاً للمعيار ISO 8501-1 | الدرجة التي تشترطها قواعد التصنيف ومواصفات الطلاء في المشاريع المطابقة لـ PSPC |
| انتظام سطحي ثابت من Rz 30 إلى 75 ميكرون | يتمسّك الدهان الأولي ميكانيكياً بدل أن يستقر على سطح مصقول |
| أملاح ذائبة دون 20 ملجم/م² | داخل حدود IMO PSPC، ويمنع التنقّط الأسموزي وتآكل ما تحت الغشاء |
| دهان أولي قابل للحام من 15 إلى 25 ميكرون | يذهب اللوح المدهون مباشرة إلى القطع واللحام دون إعادة عمل على الدرزات |
| تخفيف الإجهاد المتبقي | يبقى اللوح الرقيق والفولاذ عالي المقاومة مستوياً عبر اللحام والتجميع |
| ترميز آلي برمز QR | تتبّع كامل عبر التفصيل والقطع وتجميع البلوكات |
2. ما الأسماء التي يستخدمها المشترون في الخارج؟
تحمل المعدات نفسها أسماء مختلفة في أسواق مختلفة، ويبحث المشتري عادةً باسم منطقته فقط. ومعرفة المصطلح المستخدم في سوقك تساعدك على مقارنة العروض بشكل صحيح، وتمنعك من شراء آلة للألواح فقط عندما تحتاج فعلاً خط معالجة مسبقة للألواح والمقاطع معاً.
2.1 أسماء الخط
| المصطلح | أين يُستخدم |
|---|---|
| خط الدهان الأولي (Shop primer line) | أحواض بناء السفن الدولية ومواصفات الطلاء — المصطلح الأوسع فهماً عالمياً |
| خط معالجة الألواح الفولاذية مسبقاً | آسيا ووثائق المناقصات ومواصفات المشاريع |
| خط حفظ الألواح الفولاذية (Preservation line) | أوروبا — Rosler و Gostol TST و GEC Blasting ومعظم موردي معدات السفع الأوروبيين |
| خط السفع والدهان الأولي (Blast and prime line) | أمريكا الشمالية — مصانع الدرفلة ومراكز خدمة الفولاذ |
| خط السفع والدهان / خط السفع والدهان والتجفيف | الاسم التجاري العام، والصياغة السائدة في أسواق الشركات الإلكترونية |
| خط السفع والدهان الأولي | الهند والشرق الأوسط وجنوب شرق آسيا |
| خط الدهان الأولي قبل التصنيع (Pre-construction primer) | مواصفات الطلاء وقواعد التصنيف وأوراق NACE و AMPP |
| خط إزالة قشور الألواح الفولاذية | المشترون الذين يبحثون بالمشكلة لا بالآلة |
| خط إنتاج معالجة أسطح الفولاذ البحري | وثائق برامج الهندسة البحرية والبحرية العسكرية |
2.2 أسماء قسم السفع بالخردق
| المصطلح | أين يُستخدم |
|---|---|
| آلة السفع بالخردق بناقل الأسطوانة | المصطلح الصناعي القياسي لقسم السفع |
| آلة السفع بالتغذية العابرة | المعالجة المستمرة على الخط للمواد الطويلة أو المسطحة أو المقاطع |
| آلة السفع من نوع النفق / بالتغذية العابرة | الكتالوجات التجارية التي تغطي غرف السفع النفقية المغلقة |
| آلة سفع الألواح والمقاطع | الموردون الأوروبيون والأتراك الذين يغطون الألواح والمقاطع معاً |
| آلة السفع بالألواح الفولاذية / بمقاطع الصلب | أكثر مصطلحات البحث العامة لهذه الفئة |
| آلة السفع للهياكل الفولاذية | صياغة أمريكا الشمالية |
| آلة السفع من نوع طاولة الأسطوانات | صياغة بديلة للمبدأ نفسه |
2.3 رموز الطرازات التي يبحث عنها المشترون
سلسلة Q69 الصينية هي التسمية السائدة في قوائم التصدير لمعدات خط سفع ودهان الألواح من نوع ناقل الأسطوانة. والمشتري الذي يعرف الآلة يبحث عن رمز المقاس مباشرة: Q698 و Q6912 و Q6915 و Q6920 و Q6925 و Q6930 و Q6940. والأرقام تتبع عرض التنظيف الفعلي بالدسيمتر، أي أن Q6920 تغطي 2000 مم و Q6940 تغطي 4000 مم. وتُذكر أسماء العلامات والطرازات لأغراض التسمية والمقارنة فقط، وهي ملك لأصحابها.
وفي الصين يُعرف هذا الخط أيضاً باسم خط المعالجة المسبقة لأحواض بناء السفن، لكن هذه صياغة عرف محلي لا مصطلح دولي. أما وثائق الشراء في الخارج فتستخدم خط الدهان الأولي أو خط معالجة الألواح الفولاذية مسبقاً.
3. ما تسلسل العملية الكامل؟
سبع محطات متكاملة تعمل بالتتابع على ناقل أسطوانات واحد متزامن:
- التحميل العرضي الآلي (اختياري) — يُغذّى اللوح من رافعة مصنع الدرفلة أو من رافع تفريغ هوائي.
- التسخين المسبق باللهب (اختياري) — يزيل الرطوبة والتكاثف، ويطرد زيوت السحب، ويبدأ تخفيف الإجهاد.
- السفع بالخردق عالي الكثافة — إزالة قشور الدرفلة والصدأ والزيت والملوّثات إلى درجة Sa 2.5.
- الدهان الأولي الموحّد — سيليكات الزنك غير العضوي القابلة للحام بسماكة غشاء جاف مضبوطة.
- التجفيف بالهواء الساخن — غرفة بدرجة حرارة ثابتة ومنحنيات تجفيف قابلة للضبط.
- الترميز الآلي (اختياري) — نصوص ورموز ورمز QR للتتبّع في المراحل اللاحقة.
- التفريغ العرضي الآلي.
المحطات الاختيارية هي ما يسمح لخط واحد آلي بمعالجة الألواح في ترسانة السفن أن يخدم عدة مسارات إنتاج. فالتسخين المسبق باللهب مهم في المناخات الباردة أو الرطبة حيث يسبب التكاثف صدأً وميضياً قبل الرش. والترميز الآلي يطبع أرقام القطع ورموز QR التي تصمد عبر التفصيل والقطع وتجميع البلوكات.
ويمكن توريد الخط أيضاً كآلة سفع بالتغذية العابرة دون مراحل الطلاء إن كنت تشغّل ورشة دهان بالفعل، أو كخط رش دهان أولي كامل مع تنظيف بالسفع.
4. أي طراز Q69 يناسب عرض لوحي؟
تغطي سبعة طرازات قياسية عروض تنظيف فعلية من 800 مم إلى 4000 مم. وكل طراز يعالج الألواح الفولاذية والمقاطع على الناقل نفسه دون تغيير إعداد.
| المعيار | Q698 | Q6912 | Q6915 | Q6920 | Q6925 | Q6930 | Q6940 |
|---|---|---|---|---|---|---|---|
| عرض التنظيف الفعلي (مم) | 800 | 1200 | 1500 | 2000 | 2500 | 3000 | 4000 |
| مقاس فتحة الغرفة (مم) | 1000×400 | 1400×400 | 1700×400 | 2200×400 | 2700×800 | 3200×800 | 4200×400 |
| طول القطعة (مم) | 1200-12000 | 1200-16000 | 1200-12000 | 1200-12000 | 3000-12000 | 2400-12000 | 4500-18000 |
| سرعة ناقل الأسطوانة (م/دقيقة) | 0.5-4 | 0.5-4 | 0.5-4 | 0.5-4 | 0.5-4 | 0.5-4 | 0.5-4 |
| سماكة اللوح الفولاذي (مم) | 3-60 | 3-60 | 1.5-60 | 3-60 | 3-60 | 3-110 | 4.5-100 |
| مواصفة مقطع الصلب (مم) | 800×300 | 1000×300 | 1500×300 | 2000×300 | 2500×700 | 3000×700 | 4000×300 |
| كمية السفع (كجم/دقيقة) | 4×180 | 4×250 | 4×250 | 6×250 | 6×250 | 6×360 | 8×360 |
| الشحنة الأولية للمادة الكاشطة (كجم) | 4000 | 4000 | 4000 | 4500 | 4500 | 8000 | 11000 |
| ضبط ارتفاع الفرشاة الأسطوانية (مم) | 200 | 200 | 350 | 450 | 600 | 850 | 900 |
| سعة الهواء (م³/ساعة) | 22000 | 17560 | 19000 | 19550 | 27758 | 28050 | 38000 |
| إجمالي الطاقة بلا جامع الغبار (كيلوواط) | 90 | 78.3 | 113.5 | 156.6 | 204.8 | 224.55 | 293.6 |
تتوفر تكوينات مخصّصة حتى عرض لوح فعلي 5 متر وسماكة 150 مم، مع 4 إلى 10 عجلات سفع تُختار بحسب الإنتاجية المطلوبة ودرجة التنظيف. والتكوينات عالية الإنتاجية ترفع سرعة الناقل إلى 6.5 م/دقيقة.
4.1 أي طراز أختار؟
| متطلبك | الطراز المقترح |
|---|---|
| ألواح رقيقة من 1.5 مم، حاويات وهياكل فولاذية خفيفة | Q6915 — الطراز القياسي الوحيد المصنَّف حتى 1.5 مم |
| بناء سفن عام وهياكل فولاذية | Q6920 (2000 مم) |
| بلوكات بدن أكبر وألواح ثقيلة | Q6925 إلى Q6930 (2500-3000 مم، ومقاطع حتى 3000×700 مم) |
| ألواح عريضة جداً ومنشآت بحرية | Q6940 (4000 مم، وطول قطعة حتى 18000 مم) |
| لوح أعرض من 4 متر أو أسمن من 110 مم | تصميم خاص حتى عرض 5 متر وسماكة 150 مم |
أرسل أعرض لوح لديك وأكبر مقطع وإنتاجك اليومي المطلوب بالطن، ونحدد الطراز قبل الطلب.
5. ما جودة السطح التي يضمنها الخط؟
هذه المؤشرات ثابتة عبر كل طرازات Q69، وهي الأرقام المكتوبة في الاتفاق الفني.
| المؤشر | القيمة المتحققة | المعيار الحاكم |
|---|---|---|
| نظافة السطح | Sa 2.5، تنظيف بالسفع إلى معدن شبه أبيض | ISO 8501-1 |
| خشونة السطح | Rz 30-75 ميكرون، قابلة للضبط داخل النطاق | ISO 8503 / IMO PSPC |
| الأملاح الذائبة المتبقية | دون 20 ملجم/م² | ISO 8502-6 طريقة Bresle / IMO PSPC |
| الغشاء الجاف للدهان الأولي | 15-25 ميكرون، والنموذجي 15-20 ميكرون | مواصفة طلاء المالك |
| انبعاث الغبار | دون 10 ملجم/م³ | حدود الانبعاث المحلية |
| الهيدروكربون الكلي (VOC) | دون 10 ملجم/م³ | مركّز عجلة الزيوليت الدوارة مع RTO |
الاستقرار أهم من القيمة الاسمية. فبما أن خلطة المادة الكاشطة وسرعة العجلة وسرعة الناقل ومسافة السفع كلها مضبوطة بحلقة مغلقة، يحافظ الخط على قيمة Rz نفسها من أول لوح في الوردية إلى آخر لوح. وهذا ما يتحقق منه مفتشو التصنيف ومفتشو الطلاء بشريط النسخ وأجهزة قياس الخشونة الرقمية في المشاريع المطابقة لـ PSPC.
ونطاق الخشونة قابل للضبط ليطابق منظومات الطلاء الإيبوكسي وسيليكات الزنك غير العضوي والطلاء الغني بالزنك والبولي يوريثان للطلاء الواقي الثقيل.
6. هل يعالج خط واحد الألواح الفولاذية والمقاطع معاً؟
نعم، وهذه هي الميزة المحدّدة للتصميم المشترك للألواح والمقاطع. فمعظم إمدادات الفولاذ مختلطة: يصل اللوح مع المقاطع المسطحة المنتفخة والزوايا والقنوات في الشحنة نفسها. ويتعامل ناقل الأسطوانات وغرفة السفع نفساهما مع الاثنين دون تغيير إعداد، وهذا ما يميّز آلة سفع الألواح والمقاطع عن آلة الألواح فقط.
| المادة المُغذّاة إلى الخط | الاستخدام النموذجي بعد المعالجة المسبقة |
|---|---|
| الألواح الفولاذية — ألواح البدن والسطح والحواجز | التفصيل والقطع لبلوكات البدن |
| المقاطع المسطحة المنتفخة والشرائح المسطحة | التقويات والإطارات الطولية |
| الزوايا والقنوات والقطاعات I والعوارض H | الإطارات والحوامل والمجمّعات الإنشائية |
| المقاطع المصنّعة الصغيرة | المجمّعات الفرعية قبل اللحام |
عدد عجلات السفع واتجاهها مضبوطان لتغطية الأوجه المسطحة وأجساد المقاطع وشفاهها في تمريرة واحدة. وتصل التغطية القياسية للمقاطع إلى 3000×700 مم في Q6930 و 4000×300 مم في Q6940. أرسل أعرض لوح لديك وأكبر مقطع، ونؤكّد توزيع العجلات قبل الطلب.
وللمجمّعات الملحومة الثقيلة بدل الألواح المسطحة والمقاطع القياسية، راجع آلة السفع بعربة القاعدة أو آلة السفع بالخردق للعوارض H.
7. كيف يحمي تصميم الأسطوانات المضادة للانضغاط السطح المسفوغ؟
هذا هو العيب الذي لا تستطيع خطوط المعالجة المسبقة العادية تجنّبه، وهو سبب رفض المشترين للألواح بعد تشغيلها على خط منافس.
في الناقل القياسي يتجمّع الخردق الفولاذي عند نقطة التلامس بين الأسطوانة واللوح. ومع حركة اللوح يُضغط هذا الكاشط المحتجز داخل السطح المسفوغ حديثاً، فيترك حفراً وعيوب انضغاط وأنماط آثار أسطوانات. والعيب غير مرئي تحت الدهان الأولي حتى يفشل الطلاء مبكراً.
وخط Q69 مجهّز بأسطوانات مضادة للانضغاط محسّنة خصيصاً وأجهزة حماية مساعدة. فالهندسة الوقائية للأسطوانة والحاجز تمنع تراكم الخردق عند نقطة التلامس، فتلغي الحفر الناتج عن الأسطوانات في الإنتاج الكمي المستمر. وينخفض معدل عيوب السطح وتتحسّن الانتظامية في الألواح والمقاطع معاً.
وضبط ارتفاع الفرشاة الأسطوانية من 200 مم إلى 900 مم عبر نطاق الطرازات يجعل الحماية نفسها تعمل على ألواح الحاويات الرقيقة والألواح البحرية الثقيلة على حد سواء.
8. أي دهان أولي يطبّقه الخط؟
التكوين القياسي هو خط دهان أولي قبل التصنيع: سيليكات زنك غير عضوي قابل للحام بسماكة غشاء جاف 15-25 ميكرون، والهدف النموذجي 15-20 ميكرون.
- قابل للحام. يذهب اللوح المدهون مباشرة إلى القطع واللحام دون إزالة الدهان أولاً، فلا إعادة عمل على الدرزات.
- حماية من التآكل أثناء التخزين. يحمي اللوح أشهراً في الساحة قبل التجميع.
- متوافق مع الطلاء اللاحق. يقبل منظومة الدهان الكاملة المطبّقة في مرحلة البلوك.
- تخصيص متعدد الطبقات. في مشاريع الطلاء الواقي الثقيل تدعم المنظومة ضبط سماكة غشاء متعدد الطبقات وفق مواصفة طلاء المشروع.
وتضبط منظومة الرش الذكية متغيرة السرعة سماكة الغشاء الجاف بدقة. فمسدسات الرش تُدار بالـ PLC بحسب عرض اللوح المقيس، فلا يُهدر الدهان الأولي في رش يتجاوز حدّ اللوح. وهذا مهم في تشغيلات المقاطع الضيقة حيث تُهدر كابينة ثابتة العرض معظم دهانها.
9. ما منظومات معالجة الغبار والمركبات العضوية المتطايرة؟
يُجمع الغبار من غرفة السفع ومحطات النقل بمرشّح خرطوشة نبضي، ويُصرف الهواء النظيف بما يطابق حدود الانبعاث المحلية. أما أبخرة الدهان الأولي فتُعالج بمركّز عجلة زيوليت دوارة مع أكسدة حرارية متجددة (RTO)، فتبقى نسبة الهيدروكربون الكلي دون 10 ملجم/م³ — أي أنها مطابقة لمتطلبات المشاريع التي تُفحص فيها الانبعاثات.
10. هل يخفف الخط الإجهاد المتبقي في الألواح المدرفلة على الساخن؟
نعم، عبر محطة التسخين المسبق باللهب الاختيارية. فهي ترفع حرارة اللوح إلى نطاق يحرّر الإجهاد المتبقي من الدرفلة والتقطيع، ثم يبدأ السفع والرش. والنتيجة أن الألواح الرقيقة والفولاذ عالي المقاومة يبقى مستوياً عبر اللحام وتجميع البلوكات، فتنخفض عمليات التصحيح والتسخين اللاحقة. وفي مشاريع بناء السفن هذا يترجم إلى وقت أقل في التشغيل الأولي وإلى دقة أفضل في البلوكات.
11. أي أحواض بناء السفن تشغّل هذا الخط؟
يُستخدم خط الدهان الأولي من سلسلة Q69 في أحواض بناء السفن وورش الهياكل الفولاذية الثقيلة والمشاريع البحرية في تركيا ومنطقة الخليج ومصر وجنوب شرق آسيا وأمريكا اللاتينية وشرق أوروبا. والمنظومة مبنية لتلبية اشتراطات IMO PSPC في بناء السفن، وتتضمن الوثائق اللازمة للعرض على هيئات التصنيف أثناء الفحص.
وفي مشاريع PSPC يُطلب عادةً إثبات استقرار Rz وأملاح دون 20 ملجم/م² في كل وردية، وهذا ما يسجّله نظام التحكّم ويُصدره في تقارير جاهزة للعرض.
12. التكلفة وعرض السعر
يعتمد السعر على عرض التنظيف وسماكة اللوح وعدد عجلات السفع وعدد المحطات الاختيارية (التسخين المسبق، الترميز، التحميل والتفريغ الآلي) ونظام معالجة المركبات العضوية المتطايرة.
12.1 معيار الجودة
تُصنع عجلات السفع بموازنة ديناميكية، وبطانات الغرفة من ألواح تآكل Mn13، ودورة المادة الكاشطة تعمل بفاصل هواء عالي الكفاءة. والتحكّم بـ PLC بشاشة لمس مع تخزين وصفات لكل نوع لوح. ويعمل الخط تحت الحمل قبل الشحن. ويُقدَّم ضمان 12 شهراً على الأجزاء الميكانيكية الرئيسية، ويُؤكَّد نطاقه في عرض السعر. ومدة التسليم من 60 إلى 120 يوماً حسب التكوين. والتركيب غير مشمول في السعر: هذا الخط هو الوحيد بين منتجاتنا الذي يحتاج إشرافاً هندسياً عند التركيب، لذلك نوصي بإرسال مهندسينا للتركيب والتشغيل التجريبي، ويُحتسب منفصلاً. ونوفّر دعماً فنياً بالفيديو عبر واتساب على مدار الساعة.
| البند | موقفنا |
|---|---|
| مدة التسليم | من 60 إلى 120 يوماً حسب التكوين ونطاق الطلب |
| ميناء الشحن | شنغهاي، الصين، رمز UN/LOCODE CNSHA |
| التركيب | غير مشمول في السعر. هذا الخط هو الوحيد بين منتجاتنا الذي يحتاج إشرافاً هندسياً عند التركيب، ونوصي بإرسال مهندسينا |
| مهندس في الموقع | اختياري — إرسال مهندس للتركيب والتشغيل التجريبي يُحتسب منفصلاً |
| الدعم الفني | دعم فني بالفيديو عبر واتساب على مدار الساعة |
| الضمان | 12 شهراً على الأجزاء الميكانيكية الرئيسية، ويُؤكَّد نطاق الضمان في عرض السعر |
| نطاق التوريد | الخط وعجلات السفع والفاصل ومصعد الدلاء وجامع الغبار وتحكّم PLC ونواقل الإدخال والإخراج |
| التخصيص | OEM / ODM — عرض التنظيف وسماكة اللوح وعدد العجلات والمحطات الاختيارية تُطابق إنتاجك |
| أساس التسعير | سعر مباشر من المصنع في جيانغسو، الصين |
13. كيف يعمل تحكّم PLC والتكامل مع نظام تنفيذ التصنيع (MES)؟
يشرف تحكّم PLC على تسلسل المحطات كلها، ويسجّل لكل لوح: الطراز والمعايير ودرجة النظافة والخشونة المقيسة وسماكة الغشاء الجاف ووقت الدخول والخروج. ويمكن ربط النظام بـ MES عبر Ethernet أو OPC-UA أو Modbus TCP، فيُصدر بيانات التتبّع إلى نظام المصنع. وهذا يسمح بربط رقم اللوح ببلوكه النهائي في بناء السفن، وهو مطلب متكرر في عقود PSPC.
14. كيف تختار التكوين الصحيح؟
خمسة أسئلة تحدد التكوين، والانتقال إلى السعر أولاً هو الخطأ الأكثر شيوعاً:
- أعرض لوح وأسمن لوح لديك. هذان يحددان عرض التنظيف وفتحة الغرفة.
- هل تحتاج معالجة المقاطع أيضاً؟ إن كانت الإجابة نعم، فأكبر مقطع يحدد ارتفاع فتحة الغرفة.
- ما درجة النظافة والخشونة التي تشترطها مواصفة الطلاء؟ ومنظومة الدهان الأولي المطلوبة تحدّد محطة الرش والتجفيف.
- ما إنتاجك اليومي بالطن أو بالمتر المربع؟ هذا يحدد عدد العجلات وسرعة الناقل.
- ما المناخ وحالة اللوح الوارد؟ في المناخ الرطب تحتاج التسخين المسبق لمنع الصدأ الوميضي.
أرسل هذه الإجابات ونعيد إليك التكوين والمخطط العام وحساب الطاقة وأحمال الأساس.
15. الأسئلة الشائعة
ما خط الدهان الأولي في بناء السفن؟
هو أول عملية في بناء السفن: معالجة الألواح الفولاذية بالسفع إلى درجة Sa 2.5 ثم دهانها بدهان أولي قابل للحام قبل التقطيع والتجميع. والهدف حماية الفولاذ من الصدأ أثناء التخزين وتوفير أساس طلاء سليم.
ما الفرق بين خط المعالجة المسبقة وخط الحفظ وخط السفع والدهان؟
لا فرق جوهرياً. فخط المعالجة المسبقة صياغة آسيا والمناقصات، وخط الحفظ صياغة أوروبا (Rosler و Gostol TST)، وخط السفع والدهان الأولي صياغة أمريكا الشمالية. والمنظومة نفسها تعمل في الحالات كلها.
ما الفرق بين آلة السفع بالخردق بناقل الأسطوانة وخط المعالجة المسبقة؟
آلة السفع بناقل الأسطوانة هي قسم السفع وحده: تنظّف السطح فقط. أما خط المعالجة المسبقة فيضيف التسخين المسبق ورش الدهان الأولي والتجفيف والترميز إلى قسم السفع، فيخرج اللوح جاهزاً للتشغيل النهائي.
ما مستوى الأملاح الذائبة الذي يحققه خط الدهان الأولي Q69؟
دون 20 ملجم/م²، وهو داخل حدود IMO PSPC، ويُقاس بطريقة Bresle وفقاً للمعيار ISO 8502-6.
ما نطاق خشونة السطح الذي يحافظ عليه الخط؟
Rz 30 إلى 75 ميكرون، قابل للضبط داخل النطاق بحسب منظومة الطلاء. ويُختار النطاق ليطابق الإيبوكسي وسيليكات الزنك غير العضوي والطلاء الغني بالزنك والبولي يوريثان.
هل يعالج خط واحد الألواح والمقاطع معاً؟
نعم، دون تغيير إعداد. فمعظم إمدادات الفولاذ مختلطة: ألواح مع مقاطع مسطحة وزوايا وقنوات في الشحنة نفسها. ويغطي توزيع العجلات الأوجه المسطحة وأجساد المقاطع وشفاهها في تمريرة واحدة.
أي طراز Q69 تختاره ترسانة السفن؟
Q6920 للبناء العام والهياكل الفولاذية، و Q6925 إلى Q6930 لبلوكات البدن الأكبر والألواح الثقيلة، و Q6940 للألواح العريضة جداً والمنشآت البحرية، و Q6915 للألواح الرقيقة من 1.5 مم والحاويات.
ما الفرق بين خط المعالجة المسبقة بناقل الأسطوانة وغرفة السفع الدفعية؟
غرفة السفع الدفعية تعالج قطعاً مفردة أو دفعات صغيرة، وتتطلب مناولة بالرافعة لكل حمل. وخط المعالجة المسبقة بناقل الأسطوانة مستمر: الألواح والمقاطع تعبر دون رفع، بإنتاجية أعلى بكثير وبثبات أفضل للسطح.
هل يحتاج خط الدهان الأولي إلى تسخين مسبق باللهب؟
ليس إلزامياً، لكنه يُنصح به في المناخات الباردة أو الرطبة حيث يسبب التكاثف صدأً وميضياً قبل الرش. وهو يخفف أيضاً الإجهاد المتبقي في الفولاذ المدرفل على الساخن.
كم سعر خط الدهان الأولي Q69؟
يعتمد على عرض التنظيف وسماكة اللوح وعدد عجلات السفع والمحطات الاختيارية ونظام معالجة المركبات العضوية المتطايرة. أرسل أعرض لوح وأسمنه وأكبر مقطع والإنتاج اليومي، ونعيد عرض سعر مفصّلاً.
هل تضاهي الخطوط الصينية جودة Wheelabrator أو Pangborn؟
في درجة التنظيف والخشونة ومستوى الأملاح والأداء الوظيفي، النتائج مطابقة لأن المواصفة تحكمها معايير دولية هي ISO 8501-1 و ISO 8503 و IMO PSPC. والفرق تجاري: قطع التآكل تُورَّد في أيام لا أسابيع، والتخصيص أرخص، والاستجابة الفنية مباشرة من المصنع.
من يصنّع خط الدهان الأولي Q69؟
Jiangsu Dingtian Derusting & Painting Equipment Co., Ltd. في مقاطعة جيانغسو بالصين، متخصصة في معدات السفع والدهان منذ 1998، مع تصدير واسع إلى تركيا ودول الخليج وجنوب شرق آسيا وأمريكا اللاتينية وشرق أوروبا.
16. تحدّث إلى مهندس عن خطك
أرسل أعرض لوح وأسمنه، وأكبر مقطع إن كنت تعالج المقاطع أيضاً، ودرجة النظافة والخشونة من مواصفة الطلاء، والإنتاج اليومي، والمناخ وحالة اللوح الوارد. ونعيد إليك التكوين والمخطط العام وحساب الطاقة وأحمال الأساس وعرض سعر ثابت.
يشمل نطاق التوريد: الآلة وعجلات السفع والفاصل ومصعد الدلاء وجامع الغبار وتحكّم PLC ونواقل الإدخال والإخراج، مع دعم فني على مدار الساعة، وتوريد قطع غيار من المصنع.
ويتاح اختبار مجاني على عيّناتك الفعلية لتأكيد درجة النظافة والخشونة المطلوبتين، ويتحمّل المشتري تكلفة شحن العيّنات ذهاباً وإياباً.
Jiangsu Dingtian Derusting & Painting Equipment Co., Ltd.
البريد الإلكتروني: dtcx@dt-shotblasting.com
واتساب / ويتشات: +86 158 9516 5618
الموقع: https://dt-shotblasting.com/
الموقع الجغرافي: جيانغسو، الصين
شاهد خطوطنا وهي تعمل في الموقع
تابعنا على لينكدإن وإنستغرام وفيسبوك ويوتيوب لمشاهدة مقاطع تشغيل حقيقية لخطوط الدهان الأولي في أحواض بناء السفن وورش الهياكل الفولاذية.
Model Comparison
Compare available models and technical parameters.
| Parameter | Q698 | Q6912 | Q6915 | Q6920 | Q6925 | Q6930 | Q6940 |
|---|---|---|---|---|---|---|---|
| عرض التنظيف الفعال (مم) | 800 | 1200 | 1500 | 2000 | 2500 | 3000 | 4000 |
| حجم مدخل الغرفة (مم) | 1000×400 | 1400×400 | 1700×400 | 2200×400 | 2700×800 | 3200×800 | 4200×400 |
| طول قطعة العمل المراد تنظيفها (مم) | 1200–12000 | 1200–16000 | 1200–12000 | 1200–12000 | 3000–12000 | 2400–12000 | 4500–18000 |
| سرعة ناقل العجلات (م/دقيقة) | 0.5–4 | 0.5–4 | 0.5–4 | 0.5–4 | 0.5–4 | 0.5–4 | 0.5–4 |
| سمك الصفيحة الفولاذية (مم) | 3–60 | 3–60 | 1.5–60 | 3–60 | 3–60 | 3–110 | 4.5–100 |
| مواصفات مقطع الفولاذ (مم) | 800×300 | 1000×300 | 1500×300 | 2000×300 | 2500×700 | 3000×700 | 4000×300 |
| كمية السعف بالخردق (كجم/دقيقة) | 4×180 | 4×250 | 4×250 | 6×250 | 6×250 | 6×360 | 8×360 |
| الحمل الكاشط الأولي (كجم) | 4000 | 4000 | 4000 | 4500 | 4500 | 8000 | 11000 |
| ضبط ارتفاع فرشاة الأسطوانة (مم) | 200 | 200 | 350 | 450 | 600 | 850 | 900 |
| سعة الهواء (م³/ساعة) | 22000 | 17560 | 19000 | 19550 | 27758 | 28050 | 38000 |
| الحجم الخارجي (مم) | 25017×4500×9015 | 12180×4250×7095 | 15200×5370×6797 | 30650×6850×9095 | 31200×8070×7500 | 44042×6385×7758 | 45000×7830×11117 |
| إجمالي الطاقة، باستثناء مجمع الغبار (كيلوواط) | 90 | 78.3 | 113.5 | 156.6 | 204.8 | 224.55 | 293.6 |
Reviews
Customer reviews & ratings
استفسار عن المنتج
Reviews
There are no reviews yet.