
Разработано Dingtian
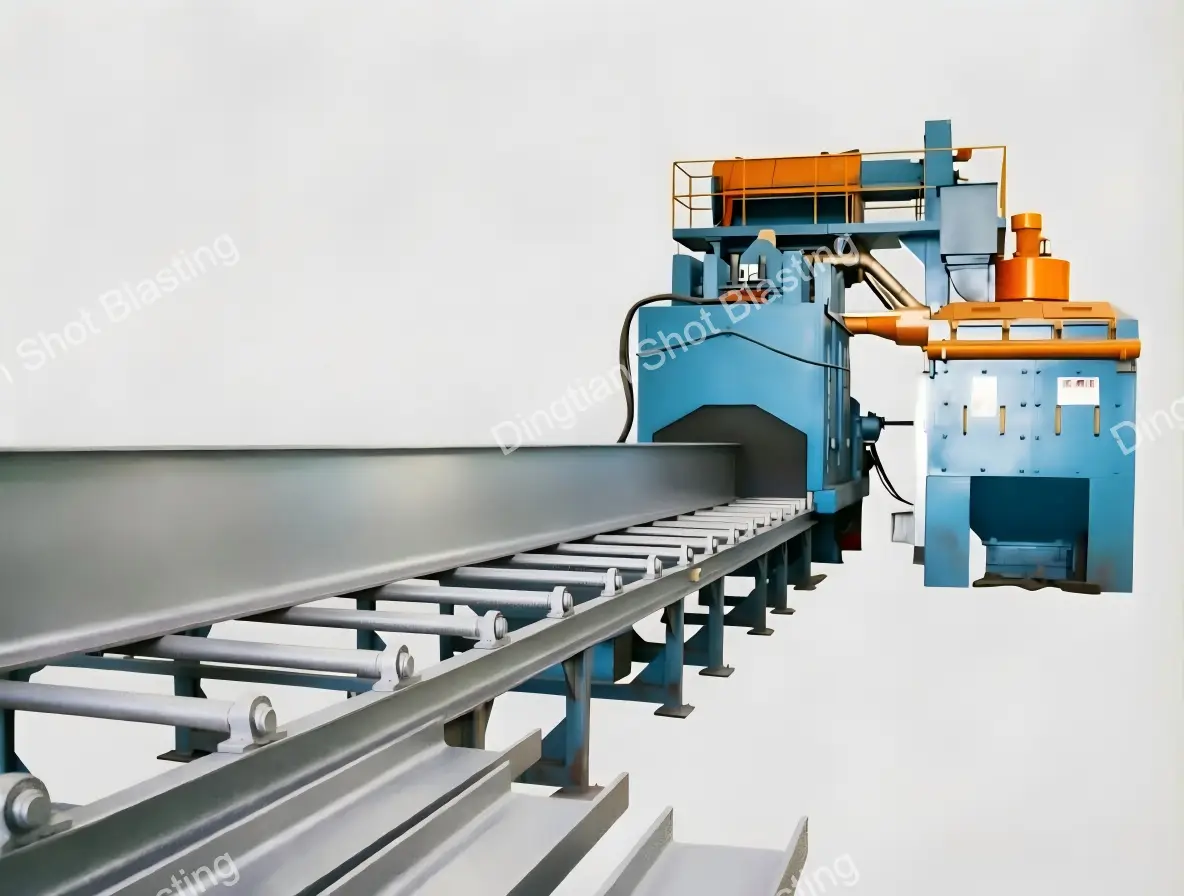
Дробеструйная машина H-образного типа Q69 | Роликовый конвейерный тип
Дробеструйная машина для двутавровых балок с …
Запросить ценуАнДробеструйная машина с H-образным лучомЭто конвейерная система с роликовым конвейером, обеспечивающая сквозную подачу материала. Она очищает длинные стальные профили за один непрерывный проход. Профили горизонтально поступают в полностью закрытую дробеструйную камеру. Многоугольные дробеструйные колеса подают абразивный материал на фланцы, стенку и зоны сварных швов. Они удаляютокалина, ржавчина, сварочный шлак и старая грунтовкаСталь выходит из камеры с равномерной степенью чистоты и однородным профилем анкера. Затем она готова к нанесению защитного покрытия, краски или порошковой окраски.
Отсутствует перемещение груза краном между погрузкой и разгрузкой. Отсутствует ручная обработка длинных элементов. Отсутствует задержка между партиями. Это важно для производителя, работающего в режиме реального времени.Двутавровые балки, швеллеры и сварные колонныЭто разница между подготовительным этапом, который просто стоит на полу, и этапом, который выполняется на скорости конвейера.
Покупатели на разных рынках называют одну и ту же машину по-разному —роликовый конвейер дробеструйная машина, дробеструйная машина для конструкционной стали, Дробеструйная машина туннельного типа, дробеструйный станок с подачей материала, дробеструйная машина, линия взрыва лучаНа этой странице представлены все необходимые вам устройства, поскольку вам нужно именно то, что вы ищете.
1. Что такое дробеструйная машина с H-образным лучом?
ЭтоМашина непрерывной проходной пескоструйной очистки для стальных профилей конструкционных конструкцийЗаготовка перемещается по конвейеру с приводными роликами. Загрузка, обработка и выгрузка происходят одновременно на разных частях одного элемента. Обычно одного прохода достаточно для открытых профилей, таких как двутавровые и стропильные балки. Стенка и обе поверхности полки подвергаются воздействию рисунка вращения колеса.
Станок выполняет три операции одновременно:
- Очистка от окалины — это удаление окалины, образующейся в процессе горячей прокатки. Окалина является катодным веществом по отношению к стали, поэтому ее оставление под покрытием приводит к подрезам и преждевременному разрушению покрытия.
- Удаление ржавчины и сварочного шлака — это процесс удаления продуктов коррозии, брызг и остатков флюса со сварных швов. Это происходит перед проверкой или нанесением покрытия.
- Создание профиля поверхности обеспечивает контролируемую шероховатость. Это придает покрытию механическое сцепление. На гладкой, обработанной пескоструйным методом поверхности удерживается меньше покрытия, чем на правильно профилированной.
Стандартный результат:Чистота от Sa 2,5 до Sa 3,0 по ISO 8501-1.. Шероховатость поверхности составляет Ra от 12,5 до 50 микрон.Регулируется за счет размера абразивного материала, скорости вращения колеса и скорости конвейера.Класс чистоты SA 2.5Это требование большинства спецификаций по нанесению покрытий на конструкционную сталь. Это также то, что необходимо сервисному центру по обработке стали перед нанесением заводской грунтовки.
Почему производители заменяют ручную подготовку конвейерной машиной с роликовым конвейером?
Ручная зачистка, шлифовка проволочной щеткой и ручная шлифовка не позволяют добиться воспроизводимой степени чистоты на двенадцатиметровой балке. Они также не обеспечивают равномерный профиль по всей длине полки, стенки и галтели. Станок с проходной подачей повторяет один и тот же рисунок шлифовального круга, поток абразива и скорость перемещения на каждом элементе. Таким образом, технические требования к покрытию выполняются для каждого изделия, а не благодаря удаче инспектора.
2. Как зарубежные покупатели называют эту машину?
Одно и то же оборудование выпускается под несколькими известными названиями, и покупатели ищут его по уже знакомому им названию. Каждый из перечисленных ниже терминов активно используется производителями оборудования, B2B-каталогами или предприятиями по производству металлоконструкций.Выделенный текст указывает на термины, которые покупатели действительно вводят.
| Срок | Где он используется |
|---|---|
| Дробеструйная машина для двутавровых балок / Дробеструйная машина для двутавровых балок | Наиболее часто используемые общие поисковые запросы для этого класса машин во всем мире. |
| Роликовый конвейер для дробеструйной обработки | Стандартные отраслевые термины — Wheelabrator, Gostol TST, IST Surface, Qinggong, JX |
| дробеструйная машина для металлоконструкций | Североамериканская терминология — BlastKing и цеха по изготовлению металлоконструкций. |
| дробеструйная машина для стальных конструкций | Тендерная формулировка для азиатских и ближневосточных предприятий; также используется для цехов по производству стальных конструкций. |
| Станок для дробеструйной обработки профильной стали / Станок для дробеструйной обработки H-образной стали | Поставщики из Азии и Ближнего Востока; прямой перевод китайского термина. |
| Дробеструйный станок с проходной подачей / проходной дробеструйный станок | Формулировка, ориентированная на процесс, используется, когда покупатель указывает целую линейку продукции, а не отдельную машину. |
| Дробеструйная машина туннельного типа | Европейская формулировка — granalladopro и интеграторы ЕС |
| Дробеструйный станок с роликовым столом | Тексты патентов и технической документации |
| Машина для пескоструйной обработки колес | Официальная формулировка категории продукции Pangborn |
| Линия лучевого взрыва / лучевая линия | Североамериканские цеха по производству металлоконструкций и центры обслуживания металлоконструкций |
| Класс PeddiBlast / Ocean Blaster | Торговые названия, используемые североамериканскими предприятиями по производству металлоконструкций для обозначения этого типа оборудования. |
| Линия дробеструйной обработки стальных конструкций / линия непрерывной дробеструйной обработки | Покупатели заказывают полную производственную линию, а не одну машину. |
| Комбинированная линия для дробеструйной обработки и покраски с двутавровым балочным профилем. | Покупатели, желающие выполнить пескоструйную обработку и нанесение грунтовки за один проход. |
| Автоматическая машина для удаления окалины с H-образных балок | Формулировка «сначала удаление окалины» часто встречается в технических условиях прокатных станов и сервисных центров. |
| Мощная дробеструйная машина для стальных конструкций | Текст тендерной документации для крупных производственных предприятий |
| Машина для очистки поверхностей Sa2.5 для конструкционной стали | Формулировка «Сначала спецификация», используемая, когда стандарт покрытия определяет объем покупки. |
| Серия Q69 / QH69 | Китайское обозначение модели конвейерных машин для сквозной подачи роликов. |
Поисковые запросы покупателей, содержащие длинные ключевые фразы, сгруппированные по намерению пользователя.
Эти данные поступают из заголовков каталогов оборудования, страниц объявлений B2B и реальных запросов. Группировка указывает, к какой категории относится тот или иной термин. Это может быть заголовок, основной текст, сравнительная таблица или вопрос.
| Группа намерений | Поисковые запросы с длинным хвостом |
|---|---|
| Тип и конструкция машины | дробеструйная машина для двутавровых балок , дробеструйная машина с роликовым конвейером , дробеструйная машина конвейерного типа, дробеструйная машина непрерывного действия для двутавровых балок, дробеструйная машина для стальных балок, дробеструйная машина со сквозной подачей, машина для очистки от пыли туннельного типа, дробеструйная машина с роликовым столом, дробеструйная машина для конструкционной стали , дробеструйная машина для профильной стали |
| Указание модели и марки | Дробеструйная машина Q69 , конвейерная дробеструйная линия QH69, аналогичная машина PeddiBlast, линия лучевой обработки класса Ocean Blaster, аналог роликового конвейера Wheelabrator типа G, аналог дробеструйной машины Pangborn, аналог серии Gostol TST P |
| Заготовка и область применения | дробеструйная машина для двутавровых и несущих балок , дробеструйная машина для швеллера, машина для удаления окалины с уголка, дробеструйная машина для стальных колонн и балок , дробеструйная машина для сварных стальных конструкций, дробеструйная машина для коробчатых балок, линия дробеструйной обработки стальных листов и профилей, оборудование для центров обработки стали , дробеструйная машина для элементов опор линий электропередачи, оборудование для подготовки поверхности мостовых балок |
| Процесс и спецификация | Дробеструйная машина SA 2.5 для очистки , дробеструйная машина Sa 3 для обработки конструкционной стали до состояния почти белого металла, дробеструйная машина с регулируемым роликовым конвейером , машина для подготовки поверхности по стандарту ISO 8501-1, эффективная установка для удаления окалины с двутавровых балок , дробеструйная машина для профилей анкеров из стали, машина для удаления оксидной окалины с горячекатаных профилей, дробеструйная машина для конструкционной стали , автоматическая линия для удаления окалины и ржавчины. |
Поиск покупателей по коммерческим условиям и послепродажному обслуживанию
| Группа намерений | Поисковые запросы с длинным хвостом |
|---|---|
| Намерение совершить покупку | Цена на дробеструйную машину для двутавровых балок , дробеструйная машина с роликовым конвейером на продажу , производитель дробеструйных машин для двутавровых балок, поставщик дробеструйных машин для конструкционной стали в Китае , завод по производству линий дробеструйной обработки балок по OEM/ODM, дробеструйная машина с роликовым конвейером на заказ, завод-поставщик дробеструйных машин в Китае, ценовое предложение на дробеструйную машину с роликовым конвейером. |
| Сравнение и исследование | Роликовый конвейер против подвесного дробеструйного аппарата , как выбрать дробеструйный аппарат для линий по производству двутавровых и швеллерных балок , какова скорость прохода непрерывного дробеструйного аппарата для двутавровых балок, может ли роликовый конвейер очищать внутреннюю часть коробчатой балки, дробеструйная обработка против пескоструйной обработки конструкционной стали, какой класс подготовки поверхности требуется перед покраской конструкционной стали |
| Изнашиваемые детали и запасные части | Изнашиваемые детали дробеструйных машин , лезвия дробеструйных машин , контрольная клетка , износостойкие футеровки дробеструйной камеры , сепаратор для промывки воздухом , фильтрующий картридж пылесборника , запасные части для роликовых конвейеров дробеструйных машин, футеровочные пластины из высокохромистой стали для линий лучевой дробеструйной обработки |
3. Как работает дробеструйная машина с роликовым конвейером?
Процесс непрерывный и замкнутый. Четыре этапа выполняются одновременно на разных участках элемента.
| Этап | Что происходит | Почему это важно для вашей производительности |
|---|---|---|
| Загрузка | Секция помещается на подающий роликовый конвейер и перемещается горизонтально в камеру дробеструйной обработки через резиновую уплотнительную завесу. | Не требуется подъем краном в камеру, не нужно перенастраивать оборудование, не нужно ждать, пока уйдет предыдущая партия. |
| Взрывные работы | Установленные сверху, снизу и по бокам абразивные круги из стальной крошки обрабатывают фланцы, стенку и зоны сварных швов. Положение кругов определяется с помощью 3D-моделирования до сборки станка, чтобы рисунок обработки покрывал профиль и минимизировал зоны затенения. | Один проход полностью очищает открытый участок. Угловые швы и края сварных швов обрабатываются без изменения положения элемента. |
| Разделение | Абразивные частицы, пыль и удаленная окалина попадают в систему рекуперации. Воздушный сепаратор возвращает пригодные для повторного использования дробинки к дробеструйным колесам, а мелкие частицы и пыль отводятся в пылесборник. | Система рекуперации абразивного материала с замкнутым циклом позволяет снизить расход абразива, который является самой большой статьей эксплуатационных расходов на станке с проходной подачей. |
| Сброс и разгрузка | Сжатый воздух удаляет остатки абразива и пыли с верхней полки и стенки перед выгрузкой. После обработки станок остается чистым и сухим. | Сталь поступает сразу в грунтовочную камеру или в камеру нанесения покрытия, без промежуточных работ по продувке. |
Какова скорость прохождения материала в непрерывной дробеструйной машине с двутавровым валом?
Скорость конвейера на этом семействе машин обычно составляетот 0,5 до 4 м/минв качестве отраслевого эталона. Конфигурации с высокой производительностью работают быстрее. Правильная скорость — это не самая высокая скорость. Это скорость, с которой ваш участок достигает заданного уклона и профиля за один проход.
Скорость определяется тремя факторами. Это:толщина и прочность окалины, тотребуемый уровень чистотыиколичество и мощность взрывных колесДля участков с сильной коррозией или толстым слоем окалины требуется более низкая скорость обработки или большая производительность пескоструйного аппарата. Участки, которым требуется лишь легкая пескоструйная обработка перед нанесением грунтовки, можно обрабатывать быстрее. Мы устанавливаем скорость и расположение пескоструйных аппаратов на основе вашего списка участков и спецификации покрытия, а не по умолчанию из каталога.
Конвейеринверторное управлениеНа этом семействе машин скорость регулируется без замены шестерен или звездочек. Это важно, когда в течение одной недели ваш ассортимент продукции меняется между легкими профилями и тяжелыми сборными балками.
4. Какие участки и заготовки он может очистить?
Это классика.пескоструйная машина для очистки стальных колонн и балокРазмеры станка рассчитаны на ваш самый крупный профиль. Приведенный ниже список соответствует тому, для чего предназначена конструкция, а не является фиксированным пределом.
- Двутавровые и полукруглые балки — идеальный случай. Стенка и обе поверхности полки открыты, поэтому противоположно расположенные пары колес достигают их за один проход.
- Швеллерная и угловая сталь — открытые профили, непрерывно очищаемые вдоль балок в рамках одной производственной партии.
- Сварные балки, колонны и составные элементы — сварочный шлак и брызги удаляются перед проверкой или нанесением покрытия.
- Фермы и решетчатые элементы — длинные детали, которые невозможно перемещать в контейнере для пакетной обработки.
- Элементы башни — секции опор линий электропередачи и башен ветряных турбин. Часто они подаются непосредственно в дробеструйную машину для обработки башен ветряных турбин .
- Стальные листы и плоские прутки — там, где линия по производству листового металла не оправдана. В этом случае профили и листовой металл могут использоваться на одном роликовом конвейере.
- Крупные сварные конструкции — рамы и узлы, которые соответствуют размерам отверстия камеры и лежат ровно на роликах.
- Коробчатые балки и закрытые профили — возможны, но с оговоркой, описанной ниже.
Может ли оно очистить внутреннюю поверхность коробчатой балки?
Не за один проход с подачей материала. Взрывные работы — это процесс, требующий прямой видимости. Внутренние поверхности закрытого профиля остаются в тени, независимо от того, сколько колес установлено снаружи. Для закрытых коробчатых балок практические варианты следующие:
- Приложите колеса под определенным углом, направленным на отверстия, и смиритесь с тем, что глубокий внутренний отсек останется нечищеным.
- После разворота или открытия участка выполните второй проход.
- Перед сборкой обработайте пластины и профили пескоструйным аппаратом, затем покройте внутреннюю поверхность полосовым покрытием или специальной внутренней системой.
- Для деталей достаточно малых размеров, которые можно подвесить, используйте дробеструйный станок подвесного типа , способный вращать деталь.
Сообщив вам об этом до оформления заказа, вы сэкономите больше, чем узнав об этом после ввода в эксплуатацию. Если в вашем ассортименте преобладают закрытые секции, сообщите об этом на этапе запроса. В этом случае мы порекомендуем вам подходящую линейку оборудования, а не просто ту, которую вы запрашивали.
5. Основные характеристики и технические решения
| Особенность | Что это значит для вашего производства? |
|---|---|
| Конструкция роликового конвейера для сквозной подачи | Погрузка, взрывные работы и разгрузка выполняются непрерывно за один проход. Предназначен для длинных элементов и больших объемов производства, без простоев в процессе работы. |
| Трехмерное моделирование многоугловых взрывных колес для полного охвата. | Перед началом строительства положение колес моделируется с учетом вашего фактического профиля. Покрытие охватывает фланцы, перемычки и зоны скругления со всех сторон, поэтому зоны затенения минимизируются, а не обнаруживаются на месте. |
| Колеса над и под плоскостью конвейера | Противоположно расположенные пары колес достигают нижней стороны нижнего фланца и верхней стороны верхнего фланца, не переворачивая элемент. |
| Регулируемая ширина и скорость роликового конвейера | Ширина конвейера соответствует диапазону ваших секций; управление скоростью инвертора позволяет настроить такт вашей линии нанесения покрытия без каких-либо механических изменений. |
| Износостойкие пластины из высокохромистой легированной стали для увеличения срока службы | Вкладыши, защитные кожухи и износостойкие пластины камеры сгорания рассчитаны на интенсивную непрерывную эксплуатацию. Более длительный срок службы вкладышей означает меньшее количество остановок камеры сгорания. |
| Высокоэффективный абразивный сепаратор | Фильтр с воздушной промывкой возвращает пригодную для использования дробь к шлифовальным кругам и отбрасывает мелкие частицы. Чистый абразив обеспечивает равномерный профиль и снижает расход материала. |
| замкнутый цикл восстановления абразивных материалов | Автоматическое разделение и повторное использование дроби снижает себестоимость обработки тонны стали, а именно этот показатель определяет стоимость дробеструйной обработки в течение десятилетнего срока службы оборудования. |
| Эффективный импульсно-струйный пылеуловитель, экологически чистый. | Встроенный картриджный пылесборник улавливает мелкую пыль и соответствует требованиям по выбросам вредных веществ в цехе, не занимая дополнительной площади. |
| Сенсорное управление ПЛК | Скорость вращения колеса, скорость конвейера, поток абразива и последовательность пескоструйной обработки задаются из одного интерфейса, при этом рецепты хранятся для каждого типа секции. |
| Компактная конструкция без приямков, где это позволяет компоновка. | Бесшахтная конструкция сокращает объем строительных работ и затраты на монтаж, что особенно важно на заброшенных промышленных территориях и при реконструкции. |
| Резиновые уплотнители на входе и выходе | Занавесы удерживают абразивные материалы внутри камеры и предотвращают попадание пыли в мастерскую, при этом позволяя проходить людям с длинными конечностями. |
| Сброс высокого давления на выходе | Остатки абразива и пыли удаляются с фланца и стенки, поэтому деталь поступает на станцию нанесения покрытия чистой и сухой. |
| Настраивается в соответствии с вашими требованиями. | Ширина конвейера, количество дробеструйных колес, мощность двигателя и длина подающего или отводящего участка подбираются в соответствии с вашими секциями и производительностью, а не продаются как фиксированные параметры оборудования из каталога. |
6. Технические параметры
Два параметра определяются спецификацией покрытия и указываются для каждой машины. Все остальные параметры определяются на основе вашего прутка профиля. Линия балок, подходящая для цеха легких профилей, не подходит для цеха тяжелых составных балок.
| Параметр | Стоимость или основа |
|---|---|
| Тип машины | Дробеструйная машина с роликовым конвейером для подачи материала, полностью закрытая дробеструйная камера. |
| Обозначение модели | Роликовый конвейер серии Q69 / QH69 для сквозной подачи |
| Стандарт уборки | От Sa 2,5 до Sa 3,0 по ISO 8501-1. |
| Шероховатость поверхности | Радиус шероховатости Ra от 12,5 до 50 микрон , регулируется размером абразива, скоростью вращения шлифовального круга и скоростью конвейера. |
| Обработанные разделы | Двутавровые балки, швеллеры, уголковые балки, сварные балки, колонны, фермы, элементы башен, листовая сталь, коробчатые балки |
| Стандартный модельный ряд | Q698, Q6912, Q6915, Q6920, Q6925, Q6930, Q6940 — число после Q69 обозначает эффективную ширину очистки в дециметрах, поэтому Q6920 подходит для секций шириной до 2000 мм. |
| Эффективная ширина очистки | от 800 до 4000 мм для семи стандартных моделей |
| Размеры отверстия камеры (Ш x В) | Размеры от 1000 x 400 мм до 4200 x 800 мм в зависимости от модели — см. таблицу ниже. |
| Длина заготовки | от 1200 до 18000 мм , в зависимости от модели и длины подающего/выходящего конвейера. |
| Максимальный размер сечения | Размеры стандартных моделей: от 800 x 300 мм до 3000 x 700 мм , а модели Q6940 — от 4000 x 300 мм. |
| Дробильные круги и абразивный поток | От 4 до 8 абразивных кругов , общий поток абразива 720–2880 кг/мин ; компоновка кругов подтверждена 3D-моделированием. |
| Начальный абразивный заряд | от 4000 до 11000 кг , на модель |
| Объем воздуха для пылеудаления | от 17560 до 38000 м3/ч , на модель |
| Общая установленная мощность | 78,3–293,6 кВт без учета пылесборника, в зависимости от модели |
| Скорость конвейера | Управление осуществляется с помощью инвертора; стандартная производительность для данного семейства машин составляет от 0,5 до 4 м/мин , в конфигурациях с высокой производительностью этот показатель может быть увеличен. |
| Абразивный | Стальная дробь и стальной песчинки, замкнутый цикл рекуперации через воздушно-промывочный сепаратор. |
| Сбор пыли | Встроенный импульсно-струйный картриджный пылеуловитель |
| Контроль | ПЛК с сенсорным интерфейсом |
| Дополнительный нисходящий поток | Интегрированная линия для нанесения грунтовки, сушки, подачи и отвода материала, штабелирования, дробеструйной обработки двутавровыми балками и покраски. |
| Порт погрузки | Шанхай, Китай, LOCODE ООН CNSHA |
| Сроки доставки | Срок выполнения: от 30 до 120 дней , в зависимости от конфигурации и объема заказа. |
Параметры каждой модели роликовых конвейеров серии Q69.
В таблице ниже приведены опубликованные параметры для серии проходных станков Q69. Конфигурация очистки двутавровых балок и профилей взята из этой серии. Значения указаны для стандартной модели, до внесения каких-либо изменений в ваш список профилей.
| Параметр | Q698 | Q6912 | Q6915 | Q6920 | Q6925 | Q6930 | Q6940 |
|---|---|---|---|---|---|---|---|
| Эффективная ширина очистки (мм) | 800 | 1200 | 1500 | 2000 | 2500 | 3000 | 4000 |
| Ширина и высота отверстия камеры (мм) | 1000 x 400 | 1400 x 400 | 1700 x 400 | 2200 x 400 | 2700 x 800 | 3200 x 800 | 4200 x 400 |
| Длина заготовки (мм) | 1200-12000 | 1200-16000 | 1200-12000 | 1200-12000 | 3000-12000 | 2400-12000 | 4500-18000 |
| Максимальный размер сечения (мм) | 800 x 300 | 1000 x 300 | 1500 x 300 | 2000 x 300 | 2500 x 700 | 3000 x 700 | 4000 x 300 |
| Скорость роликового конвейера (м/мин) | 0.5-4 | 0.5-4 | 0.5-4 | 0.5-4 | 0.5-4 | 0.5-4 | 0.5-4 |
| Абразивный поток (кг/мин) | 4 x 180 | 4 x 250 | 4 x 250 | 6 x 250 | 6 x 250 | 6 x 360 | 8 x 360 |
| Начальный заряд абразива (кг) | 4000 | 4000 | 4000 | 4500 | 4500 | 8000 | 11000 |
| Объем воздуха, используемого для пылеудаления (м³/ч) | 22000 | 17560 | 19000 | 19550 | 27758 | 28050 | 38000 |
| Общая мощность, за исключением пылесборника (кВт) | 90 | 78.3 | 113.5 | 156.6 | 204.8 | 224.55 | 293.6 |
Какая модель подходит к какому разделу?
| Ваш самый большой раздел | Модель | Типичное использование |
|---|---|---|
| До 800 x 300 мм | Q698 | Легкие двутавровые балки, швеллеры и уголки в небольшом цехе по изготовлению металлоконструкций. |
| До 1000 x 300 мм | Q6912 | Стандартные конструкционные профили, изготовление в целом. |
| До 1500 x 300 мм | Q6915 | Средние балки и колонны, элементы мостов и башен |
| До 2000 x 300 мм | Q6920 | Наиболее распространенный выбор для заводов по производству металлоконструкций и сервисных центров. |
| До 2500 x 700 мм | Q6925 | Тяжелые составные балки и большие сварные секции |
| До 3000 x 700 мм | Q6930 | Глубокие составные балки, крупные мостовые и морские элементы. |
| До 4000 x 300 мм | Q6940 | Очень широкие профили и длинные элементы длиной до 18000 мм. |
| За пределами этих ограничений | Обычай | Размеры камеры, производительность катков и расположение колес определяются вашим участком. |
Прежде чем включить модель в список кандидатов, следует учесть два момента. Во-первых,Q6933 не существует— Серия включает модели Q698–Q6940, а в более старых предложениях иногда встречаются вымышленные номера. Во-вторых, номер модели определяет ширину, а не высоту. Для секции 3000 x 700 мм требуется Q6930; для секции шириной 3000 мм и глубиной всего 300 мм можно использовать Q6940. Оба параметра важны, поскольку высота камеры и грузоподъемность роликов — это отдельные ограничения.
Отправьте самый крупный фрагмент, самую тяжелую отдельную деталь и ваш суточный тоннаж.Мы вернем модель, схему расположения колес и нагрузки на фундамент, а не приблизительные значения из каталога.
7. Какие отрасли его используют?
- Изготовление металлоконструкций — цеха и заводы по предварительной сборке, где происходит очистка балок и колонн перед нанесением грунтовки или финишного покрытия. Это классическое применение дробеструйной обработки металлоконструкций , и наиболее распространенный вариант использования оборудования этого семейства.
- Центры и склады металлообработки — дробеструйная обработка и грунтовка листового металла и профилей для перепродажи. Покупателям оборудования для центров металлообработки необходима повторяемость характеристик при работе с различными поступающими запасами. Роликовая конвейерная линия обеспечивает это лучше, чем ручная подготовка.
- Строительство мостов и сооружений — балки, фермы и ростверки свай, подготовленные перед нанесением покрытия, часто в соответствии с установленным режимом контроля.
- Судостроение и судоремонт — изготовление конструктивных элементов корпуса и узлов усиления. Часто это осуществляется в паре с линией дробеструйной обработки стальных листов , поэтому листовой металл и профили обрабатываются отдельно.
- Опоры линий электропередачи и башни ветряных турбин — элементы решетчатой конструкции и секции башни. Они располагаются перед специализированной дробеструйной машиной для обработки корпуса и фланцев башен ветряных турбин .
- Строительная и горнодобывающая техника — рамы, стрелы и сварные узлы перед покраской.
- Производство каркасов для контейнеров — непрерывные длинные элементы при высокой тактовой нагрузке.
- Морское и шельфовое строительство — узлы, распорки и вспомогательные конструкции, подготовленные для применения морских покрытий.
Какое качество подготовки поверхности требуется перед покраской металлоконструкций?
Большинство систем защитного покрытия для конструкционной стали требуютСб 2.5 (Сб 2½)В соответствии со стандартом ISO 8501-1. Это означает получение почти белого металла. Удаляются окалина, ржавчина и старое покрытие, остаются лишь незначительные пятна. Для условий эксплуатации под погружением, зон разбрызгивания в морских условиях и эпоксидных систем с высокой толщиной покрытия часто требуется…Са 3Это очищенный пескоструйным методом чистый металл с равномерным металлическим цветом.
Класс не является настройкой станка. Он является результатом взаимодействия типа и размера абразива, скорости вращения шлифовального круга, потока абразива и скорости конвейера. Станок, достигающий класса Sa 2,5 на чистых новых участках, может оказаться неэффективным на сильно изъеденном или покрытом толстой окалиной материале при той же скорости. Именно поэтому мы указываем класс Sa, исходя из состояния поступающего материала. Покупатель, который запрашивает только ширину конвейера, обычно получает неправильную схему расположения шлифовальных кругов.
Класс Sa не зависит от настроек станка.
8. Роликовый конвейер, подвесной конвейер или поворотный стол — какой вам нужен?
Это самый распространенный вопрос от покупателей конструкционной стали, и неправильный ответ на него дорого обходится. Решение зависит от формы заготовки, ее длины и способа обработки.
| Сравнение | Роликовый конвейер для дробеструйной обработки | Дробеструйная машина подвесного типа | проигрыватель виниловых пластинок |
|---|---|---|---|
| Способ кормления | Непрерывная сквозная подача на роликовом конвейере. | За один раз на крюк подвешивается одна заготовка. | Деталь размещена горизонтально на вращающемся столе. |
| Лучше всего подходит для | Длинные профили, листовой металл, крупносерийное производство | Неправильной формы или очень тяжёлые части, которые не могут лежать ровно. | Плоские, тонкостенные или дискообразные детали |
| Обработка грузов краном | Внутри процесса ничего нет — секции проходят без проблем. | Требуется для каждой загрузки | Требуется, но короткий подъем |
| Цикл | Непрерывная работа, без простоев в пакетном режиме. | Партионная обработка, одна загрузка за цикл | Партионный или индексный, одна деталь за цикл. |
| Типичное использование | Производственные линии по выпуску металлоконструкций, сервисные центры. | Литье, поковки, детали смешанной геометрии, обработанные механическим способом. | Тормозные диски, фланцы, корпуса клапанов |
Плоские, тонкостенные или дискообразные детали подходят дляповоротный дробеструйный станокА.дробеструйная машина с проволочной сеткойТакже подходит для них. Он обрабатывает мелкие детали, которые в противном случае попали бы между роликами. Для средних партий мелких деталей, устойчивых к столкновениям,дробеструйная машина с наклонным барабаномРасходы на эксплуатацию ниже.
Как выбрать дробеструйную машину для линий по производству двутавровых и швеллерных балок?
Ответьте на пять вопросов в указанном порядке. Наиболее распространенная ошибка — начинать с вопроса о цене.
- Каков ваш самый большой профиль? Высота стенки и ширина фланца определяют размер отверстия камеры и ширину ролика. Длина определяет подачу и отдачу. Одна балка увеличенного размера заставляет каждый элемент, расположенный за ней, иметь большую камеру.
- Какой уровень чистоты и профиль требуются для вашего покрытия? Для уровней Sa 2.5 и Sa 3 требуется разная производительность шлифовального круга и разный абразив. Источником информации является технический паспорт поставщика покрытия, а не каталог оборудования.
- Каков ваш суточный объем или производительность за смену? От этого зависит количество колес и мощность. Также от этого зависит, нужна ли вам одна машина или линия с буферными конвейерами.
- В каком состоянии находятся поступающие материалы? Для свежих прокатных профилей с небольшим количеством окалины требуется гораздо меньшая производительность, чем для хранящихся на складе сильно заржавевших материалов. Машина, рассчитанная на чистый материал, выходит из строя при обработке загрязненного материала.
- Что предшествует и что следует за этим? Распиловка, сверление, напыление грунтовки, сушка и укладка — всё это меняет планировку. Решение об этом после оформления заказа означает перенос фундамента.
Ответьте на эти пять вопросов, и машина выберет сама.Пришлите нам список секций, спецификацию покрытия и суточный объем производства.Мы вернем конфигурацию с расположением колес и нагрузками на фундамент.
9. В каких случаях роликовый конвейер — это неправильный выбор?
Если вы скажете об этом прямо, это убережет вас от неудачной покупки. В четырех ситуациях конвейерная машина с роликовым конвейером, обеспечивающая сквозную подачу, не является решением.
- Глубокие внутренние полости. Пескоструйная обработка производится в пределах прямой видимости. Закрытые коробчатые секции невозможно очистить изнутри на конвейере сквозной подачи, независимо от количества колес.
- Короткие детали в смешанных партиях. Роликовый конвейер предназначен для непрерывной выкладки длинных деталей. Для прерывистой выкладки небольших партий лучше подходят подвесные, поворотные или ленточные конвейеры, и вы будете платить меньше за деталь.
- Очень тяжелые отдельные детали. Нагрузка, превышающая допустимую нагрузку на ролики, повреждает конвейер и привод. Перед заказом проверьте нагрузку на погонный метр и сообщите нам, какая деталь вам больше всего нужна.
- Детали, которые не могут лежать ровно или неустойчивы на роликах. Для изогнутых, круглых или наклонных деталей необходима подвеска, а не роликовый стол.
- Мелкие детали, которые могут попасть между роликами. Для всего, что короче шага роликов, требуется дробеструйная машина с проволочной сеткой .
10. Чем он отличается от импортных брендов?
По стандартам производства, сроку службы дробеструйного круга и качеству отделки эта машина сопоставима с другими. Устоявшиеся конструкции разработаны в Европе, Америке и Японии. Разница носит коммерческий, а не технический характер. В качестве эталонных марок для этого класса можно привести следующие:Уиабратор(роликовый конвейер типа G),Пангборн(дроблеструйные машины) иСинтокогио / Синто. Гостол ТСТ(серия P),Поверхность IST, БластКинг и РослерТакже постройте его.
| Элемент | Бренды ЕС / США / Японии | Наша машина |
|---|---|---|
| Первоначальные инвестиции в оборудование | 100% (эталонный показатель) | Примерно одна треть |
| Качество очистки и функциональные характеристики | Сб 2,5 до Сб 3,0 | Всё то же самое — идентичная чистота и технологическая производительность. |
| Долгосрочные эксплуатационные расходы изнашиваемых деталей | 100% (эталонный показатель) | Примерно одна десятая часть — производится и хранится на нашем собственном заводе, отгружается в течение нескольких дней, а не недель. |
| Срок службы изнашиваемой детали | Недели , маршруты импорта и очереди распределения OEM-продукции. | Дни — произведено на нашей собственной фабрике |
| Настройка | Ограниченные, но высокие инженерные затраты. | OEM/ODM — ширина конвейера, количество колес и мощность подбираются в соответствии с вашими секциями. |
| Технический ответ | Через регионального дистрибьютора | Непосредственно от инженеров, создавших эту машину. |
На проходном станке зазор между изнашиваемой деталью и рабочей зоной важнее, чем зазор между закупленной деталью и рабочей зоной. Лопатки, управляющие кожухи, рабочие колеса и футеровки камер непрерывно работают под воздействием сильного абразивного потока. В загруженном цехе изнашиваемые детали расходуются ежемесячно, а не ежегодно. Замена их по импортным ценам в течение десятилетнего срока службы часто обходится дороже, чем первоначальные затраты. Каждый день, когда станок ожидает замены футеровки, — это день простоя линии нанесения покрытия.
Какие изнашиваемые детали нуждаются в замене, и как быстро вы можете их доставить?
Комплект расходных материалов на роликовом конвейере четко определен. Держите их на полке, и линия будет работать бесперебойно:
| Изнашиваемая деталь | Кто его носит? | Практическое замечание |
|---|---|---|
| Лопасти дробеструйной машины | Абразивный поток при высокой скорости вращения колеса | Самый быстрорасходуемый расходный материал. Заменяйте весь комплект колес, никогда не меняйте по одному лезвию за раз, иначе колесо разбалансируется. |
| Контрольная клетка | Сам абразивный поток | Задает схему взрыва. Изношенная клетка разбрасывает дробь и снижает качество очистки еще до того, как что-либо еще заметно выйдет из строя. |
| Рабочее колесо / распределительное колесо для впрыска | Непрерывная подача абразива | Неравномерность потока информации проявляется в виде непоследовательного отображения в интернете. |
| Износостойкие футеровки взрывной камеры | Прямое воздействие в горячей зоне | Пластины из высокохромистого сплава. Накладки вокруг колесных арок изнашиваются быстрее всего. |
| Сетчатый фильтр сепаратора для промывки воздухом | Абразивный и окалинный поток | Засоренное или порванное сито отправляет мелкие частицы обратно к колесам и ухудшает качество профиля. |
| Фильтрующий картридж пылесборника | Загрузка мелкодисперсной пыли | Повышение перепада давления является замещающим сигналом. |
| Резиновые уплотнительные шторы | Абразивный порез и механический износ | Изношенные занавески пропускают абразивные частицы на пол цеха и позволяют пыли выходить наружу. |
| Ролики и подшипники роликового конвейера | Попадание нагрузки и абразивного материала | Герметичные подшипники важнее толщины стенок роликов. |
Все эти товары производятся и хранятся на нашем собственном заводе.Изнашиваемые детали доставляются в течение нескольких дней, а не недель.Между вами и заменой вкладыша нет никаких очередей по импортным маршрутам или очередям распределения от производителя.
Примечание: Wheelabrator, Pangborn, Sintokogio (Sinto), DISA, Rosler, Gostol TST, IST Surface и BlastKing являются товарными знаками соответствующих владельцев. Упоминание торговых марок здесь приведено только для идентификации сопоставимых классов машин и совместимости запасных частей. Поставляемые нами запасные части являются неоригинальными компонентами, приобретенными на вторичном рынке. Приведенные выше коэффициенты затрат являются сравнительными оценками, опубликованными компанией Jiangsu Dingtian. Запросите у нас расчет общей стоимости владения для вашей конфигурации.
11. Почему эффективность рекуперации абразива определяет вашу себестоимость тонны продукции
Покупатели сравнивают машины по цене покупки. Предприятия, которые их эксплуатируют, сравнивают стоимость обработки тонны стали. На линии сквозной подачи второй показатель определяется тремя основными факторами: расходом абразива, заменой изнашиваемых деталей и временем простоя.
Работасепаратор для промывки воздухомявляется контрольной точкой для всех трех процессов. Она выполняет две задачи одновременно. Она возвращает пригодную для использования дробь на колеса и удаляет мелкие частицы, пыль и битый абразив. Мелкие частицы, оставшиеся в смеси, смягчают ударную нагрузку и снижают скорость очистки. Затем оператор замедляет конвейер. Производительность падает, а стоимость тонны увеличивается. Эта цепочка невидима в заказе на закупку, но очевидна в ежемесячном отчете о производстве.
Практические правила:
- Подберите размер абразива в соответствии с необходимым профилем. Крупнозернистый абразив быстро образует окалину, оставляя глубокий слой, который не может быть покрыт тонким слоем. Мелкозернистая дробь обеспечивает неглубокий профиль и более медленную очистку. Большинство работ с конструкционной сталью находятся между этими двумя вариантами.
- Регулярно регулируйте сепаратор. Воздушные сепараторы настраиваются, а не устанавливаются и забываются. Проверяйте настройку потока воздуха при изменении абразивной смеси.
- Следите за перепадом давления в пылесборнике. Засоренный фильтр снижает эффективность фильтрации, в результате чего мелкие частицы возвращаются в пылесборные колеса.
- Заменяйте лезвия комплектом. Смешанный износ одного колеса приводит к его дисбалансу и нагрузке на подшипники.
- Измеряйте стоимость за тонну, а не за час. Почасовая стоимость скрывает потери производительности из-за износа сепаратора.
12. Каковы коммерческие условия и условия доставки?
| Срок | Наша позиция |
|---|---|
| Порт погрузки | Шанхай, Китай, LOCODE ООН CNSHA |
| Сроки доставки | Срок выполнения: от 30 до 120 дней , в зависимости от конфигурации и объема заказа. |
| Срок службы изнашиваемой детали | Дни, а не недели — производится и хранится на нашем собственном заводе. |
| Объем поставки | Оборудование: станок, дробеструйные колеса, сепаратор, ковшовый элеватор, пылесборник, ПЛК-управление, подающий и отводящий конвейеры (в соответствии со спецификацией). |
| Настройка | OEM/ODM — изготовление с учетом вашего списка компонентов, производительности и последующих технологических процессов. |
| Поддержка установки | Комплексное решение «под ключ», от проектирования фундамента до ввода объекта в эксплуатацию , включая обучение операторов. |
| Документация | Чертеж фундамента, чертеж общего расположения, электрическая схема, перечень деталей, руководство по эксплуатации и техническому обслуживанию. |
| Послепродажное обслуживание | Круглосуточная техническая поддержка и поставка запасных частей. |
| Основа ценообразования | Цены напрямую от производителя из провинции Цзянсу, Китай. |
| Экспортные рынки | Широко экспортируется в Турцию, Латинскую Америку, страны Персидского залива, Россию, Юго-Восточную Азию, Африку и Восточную Европу. |
Каковы сроки доставки и из какого порта вы осуществляете отгрузку?
Срок доставки составляетот 30 до 120 днейВ зависимости от конфигурации и объема заказа. Стандартная конфигурация со стандартной компоновкой колес поставляется в коротком конце. Полная линия занимает больше времени. Это включает в себя нанесение грунтовки, сушку, подающие и отводящие конвейеры, устройства для штабелирования и вывод данных ПЛК. Такая линия собирается и тестируется как единая система, а не собирается из каталога.
На этапе составления коммерческого предложения мы подтверждаем дату поставки в письменной форме.Отправка грузов осуществляется изШанхай, Китай, LOCODE ООН CNSHAЕсли ваш экспедитор предпочитает другой китайский порт, сообщите нам об этом на этапе оформления заказа. В этом случае мы организуем внутреннюю транспортировку до него.
Какая информация необходима для составления коммерческого предложения на эту машину?
Для начала достаточно пяти предметов. Если отсутствует хотя бы один, нам приходится либо гадать, либо спрашивать. Гадание приводит к созданию механизма, который не подходит для вашего цеха.
- Список профилей — двутавровые балки, швеллеры, уголки и составные элементы, которые вы используете. Укажите высоту стенки, ширину полки и максимальную длину.
- Наибольший вес отдельного элемента и нагрузка на погонный метр — это определяет размеры роликов, привода и фундамента.
- Требуемая степень чистоты и профиль поверхности — согласно спецификации покрытия. В идеале, укажите также название системы покрытия.
- Состояние поступающего материала — свежепрокатанный с легкой окалиной или хранившийся в сильно заржавевшем состоянии.
- Пропускная способность — суточный тоннаж, график смен или метры за смену.
Полезные дополнительные сведения: существующий чертеж компоновки трубопровода, а также информация о трубопроводах, идущих вверх и вниз по потоку. Также доступны данные о площади, глубине приямка, местном напряжении и частоте, а также требования к выбросам пыли.
13. Часто задаваемые вопросы
Для чего используется дробеструйная машина с H-образным лучом?
Он непрерывно очищает длинные стальные профили. Они перемещаются горизонтально через закрытую пескоструйную камеру. С одного конца поступают двутавровые балки, швеллеры и уголки. С другого конца они выходят чистыми, с показателем Sa 2,5–3,0 и контролируемым профилем анкера. Это делает его стандартным выбором для линий по производству конструкционной стали, центров обслуживания стальных конструкций и цехов по изготовлению мостов.
Как зарубежные покупатели называют эту машину?
Для одной и той же машины используются несколько названий. Это дробеструйная машина для двутавровых балок, дробеструйная машина с роликовым конвейером и дробеструйная машина для конструкционной стали. Также используются названия: дробеструйная машина для профильной стали или двутавровой стали, дробеструйная машина со сквозной подачей, дробеструйная машина туннельного типа, дробеструйная машина с роликовым столом, дробеструйная машина с колесом и линия дробеструйной обработки балок. В Северной Америке к этому классу также относятся торговые марки PeddiBlast и Ocean Blaster. В Китае модель обозначается как серия Q69 или QH69.
В чём разница между дробеструйной машиной для двутавровых балок и дробеструйной машиной для конструкционной стали?
По функциональности ничего не изменилось. Это машины одного класса. «Дробеструйная машина для двутавровых балок» обозначает наиболее распространенную обрабатываемую деталь. «Дробеструйная машина для конструкционной стали» обозначает отрасль. «Дробеструйная машина для профильной стали» и «дробеструйная машина для двутавровой стали» — это прямые переводы, используемые азиатскими поставщиками. Все они описывают конвейерную машину с роликовым конвейером для очистки длинных открытых профилей.
Как работает дробеструйная машина с роликовым конвейером?
Секция перемещается по конвейеру с приводом в закрытую камеру. Дробильные колеса, установленные сверху, снизу и по бокам, обрабатывают стальным абразивом фланцы, стенки и зоны сварных швов. Отработанный абразив, пыль и удаленная окалина попадают в систему сбора. Там же находится воздушно-очистной сепаратор, который возвращает пригодную для использования дробь к колесам. Перед отправкой секция с помощью сжатого воздуха удаляются остатки, после чего она готова к нанесению покрытия.
Какие участки может очистить эта машина?
Балы двутаврового сечения, швеллеры, уголки и сварные балки. А также колонны, фермы, элементы башен, стальные листы, плоские прутки и крупные сварные конструкции. Открытые профили идеально подходят, поскольку стенка и обе полки остаются открытыми. Для тяжелых двутавровых балок, составных балок и коробчатых профилей требуется конфигурация, размер которой соответствует вашему самому большому профилю.
Может ли оно очистить внутреннюю поверхность коробчатой балки?
Не за один проход сквозной подачи. Пескоструйная обработка — это процесс, требующий прямой видимости, поэтому внутренние поверхности закрытой секции остаются в тени. Для закрытых коробчатых балок требуется одно из четырех решений: добавить дополнительные углы шлифовального круга, направленные на отверстия; выполнить второй проход после токарной обработки; обработать пластины пескоструйным методом перед сборкой; или использовать подвесной станок, который может вращать деталь.
До какого уровня подготовки поверхности она доходит?
Значение Sa 2,5–3,0 согласно ISO 8501-1, при шероховатости поверхности Ra от 12,5 до 50 микрон. Sa 2,5 — это значение, требуемое большинством спецификаций для покрытий конструкционной стали. Класс определяется балансом размера абразива, скорости вращения шлифовального круга, расхода абразива и скорости конвейера. Поэтому мы устанавливаем его исходя из состояния поступающего материала, а не из меню.
Какой абразив используется в дробеструйном аппарате с H-образным лучом?
Стальная дробь и стальная крошка, восстанавливаемые и повторно используемые в замкнутом цикле. Крошка быстро удаляет окалину и оставляет более глубокий профиль. Дробь обеспечивает более округлый, неглубокий профиль и более быстрое покрытие. В большинстве работ по конструкционной стали используется смешанный абразив, который естественным образом накапливается в процессе эксплуатации. Правильная смесь зависит от вашей системы покрытия. Поэтому мы определяем ее вместе с оборудованием, а не оставляем это на усмотрение цеха.
Можно ли использовать абразив повторно?
Да. Сепаратор воздушной промывки отфильтровывает смесь абразива и пыли. Он автоматически возвращает пригодную для использования дробь к пескоструйным кругам. Доливку абразива требуется только в том случае, если он израсходован во время работы. Правильная регулировка сепаратора — это наиболее эффективный способ контроля. Она снижает расход абразива и поддерживает постоянную скорость очистки.
Дробеструйная машина роликового конвейерного или подвесного типа — какая мне нужна?
Роликовый конвейер обеспечивает непрерывную подачу заготовок. Он подходит для длинных профилей, листового металла и крупносерийного производства, без необходимости использования крана внутри производственного процесса. Подвесной станок принимает по одной подвешенной заготовке за раз. Он подходит для неровных, тяжелых или неплоских деталей, таких как отливки, поковки и изделия смешанной геометрии. Если большая часть вашего объема приходится на балки и колонны, выбирайте роликовый конвейер. Если большая часть приходится на неудобные цельные детали, выбирайте подвесной конвейер.
Какова скорость прохождения материала в непрерывной дробеструйной машине с двутавровым валом?
Стандартная скорость для данного семейства машин составляет от 0,5 до 4 м/мин. Конфигурации с высокой производительностью работают быстрее. Конвейер управляется инвертором, поэтому скорость регулируется без механических изменений. Правильная скорость — это та, при которой ваш участок достигает заданного уклона и профиля за один проход. Большое количество окалины или требования Sa 3 замедляют работу. Небольшое количество окалины перед грунтовкой позволяет ускорить проход.
Как выбрать дробеструйную машину для линий по производству двутавровых и швеллерных балок?
Последовательно ответьте на пять вопросов. Ваш самый большой участок. Требуемый уровень чистоты и профиль. Ваша суточная производительность или объем работы за смену. Состояние поступающего материала. И что работает на входе и выходе. Ответы на эти пять вопросов определяют размер камеры, производительность валков, количество колес и мощность, а также компоновку. Выбор по цене в первую очередь — наиболее распространенная причина, по которой машина не соответствует техническим требованиям.
Можно ли адаптировать этот станок под наши условия работы в мастерской?
Да. Ширина конвейера, количество дробеструйных колес, мощность двигателя и длина камеры подбираются в соответствии с размерами ваших секций. То же самое касается подающих и отводящих конвейеров. Мы также интегрируем устройства для распыления грунтовки, сушки, штабелирования и вывода данных ПЛК там, где это необходимо для вашей линии. Мы предоставляем чертеж фундамента, поэтому ваши строительные работы будут соответствовать оборудованию, а не наоборот.
Что определяет цену дробеструйной машины с роликовым конвейером?
Цена зависит от максимальных размеров заготовки и ширины конвейера. Затем учитываются количество колес и мощность, требуемая производительность и конфигурация пылесборника. К цене добавляются любые линии нанесения грунтовки, сушки, подачи или отвода. Пришлите список ваших секций, самую тяжелую деталь, требуемый сорт и суточную производительность. Мы вышлем вам ценовое предложение на роликовый конвейер для дробеструйной обработки с указанием конфигурации.
Как оно соотносится с оборудованием Wheelabrator, Pangborn или Sinto?
По стандартам производства, сроку службы дробеструйного колеса и качеству отделки оно сопоставимо. Разница носит коммерческий характер. Первоначальные инвестиции составляют примерно одну треть. Лопасти, футеровки, управляющие кожухи и рабочие колеса стоят примерно одну десятую, поскольку мы производим и храним их на собственном заводе. Wheelabrator, Pangborn и Sintokogio являются товарными знаками соответствующих владельцев. Поставляемые нами детали являются неоригинальными компонентами, предназначенными для вторичного рынка.
Какие изнашиваемые детали нуждаются в замене, и как быстро вы можете их доставить?
Лопасти, защитные кожухи, рабочие колеса и износостойкие футеровки пескоструйных камер. А также сетки сепараторов для очистки воздуха, фильтрующие картриджи пылесборников, резиновые уплотнительные завесы, ролики и подшипники конвейеров. Все это производится и хранится на нашем собственном заводе. Отгрузка осуществляется в течение нескольких дней, а не недель, без необходимости импорта или очередей на распределение от OEM-производителей. Замена лопастей производится комплектом колес для поддержания баланса.
Каковы сроки доставки и из какого порта вы осуществляете отгрузку?
Срок поставки составляет от 30 до 120 дней, в зависимости от конфигурации и объема заказа. Мы подтверждаем дату в письменной форме на этапе составления коммерческого предложения. Стандартная конфигурация отгружается в короткие сроки. Полная линия, включающая нанесение грунтовки, сушку и штабелирование, занимает больше времени. Отгрузки осуществляются из Шанхая, Китай, порт ООН/НОКОД CNSHA. Если ваш экспедитор предпочитает другой китайский порт, мы организуем внутреннюю транспортировку до него.
Какая информация необходима для составления коммерческого предложения на эту машину?
Пять пунктов. Список секций с указанием высоты стенки, ширины фланца и максимальной длины. Самый тяжелый отдельный элемент и нагрузка на погонный метр. Требуемая степень чистоты и профиль поверхности согласно спецификации покрытия. Состояние поступающего материала. И ваша производительность, в тоннах в сутки или в метрах за смену. Добавьте чертеж компоновки, доступную площадь и глубину приямка, местное напряжение и частоту, а также ваши требования к выбросам пыли. Тогда расчет будет быстрее и точнее.
В каких случаях роликовый конвейер — это неправильный выбор?
В пяти случаях: глубокие внутренние полости, недоступные для пескоструйной обработки; короткие детали в смешанных партиях, изготавливаемых с перерывами; отдельные детали тяжелее допустимой нагрузки на ролики; детали, которые не могут плотно прилегать к роликам; и детали короче шага роликов, которые окажутся между ними. В этих случаях правильным выбором будет станок подвесного типа, поворотный стол, конвейерная лента или станок с проволочной сеткой. Это также снизит затраты на производство одной детали.
Какое качество подготовки поверхности требуется перед покраской металлоконструкций?
В большинстве систем защитного покрытия для конструкционной стали указан показатель Sa 2,5 согласно ISO 8501-1. Это почти белый металл с незначительными пятнами. Для условий погружения, зон воздействия брызг в морских условиях и эпоксидных систем с высокой толщиной покрытия часто указывается показатель Sa 3. Основным источником информации является технический паспорт поставщика покрытия. Машина должна поддерживать этот показатель в вашем фактическом состоянии на входе, а не на чистых образцах для испытаний.
14. Обсудите вашу конфигурацию с инженером.
Эта машина изготавливается на заказ. Поэтому целесообразно обсудить ваши участки, спецификацию покрытия и производительность. А не модель из каталога. Пришлите вам ваше предложение.Список секций, самый тяжелый элемент, требуемый уровень чистоты и суточная производительность.Мы предоставим вам в письменном виде конфигурацию с указанием расположения колес, нагрузок на фундамент и даты поставки.
Вам будет назначен персональный инженер, а не очередь продаж. Если роликовый конвейер не подходит для вашего ассортимента продукции, мы вам об этом скажем. Затем мы подскажем, какой станок подойдет лучше всего. Возможно, это будет…Подвесная дробеструйная машинаилидробеструйная машина с проволочной сеткойВозможно, этоповоротный дробеструйный станокилилиния предварительной обработки стальных пластингде объем листового металла оправдывает наличие отдельной линии.
Мы поставляемКомплексные решения «под ключ», от проектирования фундамента до ввода объекта в эксплуатацию.После этого вы получитеКруглосуточная техническая поддержка и поставка запасных частей.Оборудование экспортируется вТурция, Латинская Америка, страны Персидского залива, Россия, Юго-Восточная Азия, Африка и Восточная Европа.
Компания Jiangsu Dingtian Rust Removal and Coating Equipment Co., Ltd.
Электронная почта: dtcx@dt-shotblasting.com
WhatsApp / WeChat: +86 158 9516 5618
Идентификатор WeChat: cxj999888
Веб-сайт: https://dt-shotblasting.com/ru/
Местоположение: Цзянсу, Китай
Посмотрите, как работают наши машины на объекте.
LinkedIn | Инстаграм | Фейсбук | youtube.com/@ChinaDingtianShotBlasting
Связанные страницы:оборудование для подготовки поверхности конструкционной стали, линия дробеструйной обработки стальных конструкций, изнашиваемые детали дробеструйного станка и Завод-поставщик дробеструйных машин в Китае.
Model Comparison
Compare available models and technical parameters.
| Parameter | Инженерная конфигурация |
|---|---|
| Стандарт уборки | Сб 2,5–Сб 3 |
| Шероховатость поверхности | Ra 12,5–50 мкм |
| Заготовка | двутавровые балки, коробчатые балки и крупные стальные конструкции |
| Конвейер | Непрерывный роликовый конвейер |
| Покрытие взрывов | Полное покрытие на 360° |
Отзывы
Отзывы и оценки покупателей
Запрос по оборудованию
Отзывы
Отзывов пока нет.