
От военных фрегатов до линии электропередачи Шэньчжэнь-Чжуншань и тонких пластин с нулевой деформацией.
Технологии и важные этапы
02 · Кредо технологий
Идеально ровные поверхности в соответствии со стандартами IACS
Чистота Sa 2,5. В соответствии со стандартом ISO 8501-1, удаление оксидной окалины, ржавчины и старых покрытий достигает более 97%, при этом содержание солевых отложений крайне низкое, что исключает риск образования пузырей на покрытии и катодного отслоения.
Шероховатость 30–75 мкм. Точный контроль потока и скорости выброса обеспечивает идеальный профиль закрепителя, создавая механическую структуру сцепления, необходимую для эпоксидных грунтовок.
Толщина грунтовки 20–35 мкм. Равномерная адгезия образует прочный пленочный барьер, блокирующий ионы хлора и влагу, устойчивый к воздействию морской атмосферы и эрозии в зоне брызг в течение более 30 лет.
Контроль технологических процессов · Инспекция и проверка. Каждый критически важный процесс проверяется, а каждая поставка вводится в эксплуатацию и оптимизируется на месте.
01 · Проверенная производительность
Каждое обязательство поддается измерению.
Чистота, шероховатость, контроль деформаций, сроки поставки и срок службы — проверены на реализованных проектах, а не обещаны на бумаге.
≥ Sa 2,5–3,0Чистота поверхности
30–75 мкмКонтроль шероховатости
Нулевая деформацияТонкая пластина 3–5 мм
100% проверкаКритические процессы
Основные сильные стороны
Военное качество и экстремальные сроки поставки
Степень удаления оксидной окалины и ржавчины выше 99,99% — соответствует требованиям к ракетным фрегатам типа 052/054.
| Основной индикатор | стандарт Динтянь | Средний показатель по отрасли | n
|---|---|---|
| Чистота поверхности | ≥ Sa 2,5–3,0 | Са 2.0 | n
| Контроль шероховатости | 30–75 мкм | 40–100 мкм | n
| Деформация тонкой пластины (3–5 мм) | ZERO DEFORMATION | ≤ 0,5 мм/м | n
| Цикл реализации проекта | 130 дней (в среднем) | 220 дней | n
| срок службы оборудования | ≥ 30 лет | 20–25 лет | n
Международные сертификаты: CCS (Китай) · RINA (Италия) · Lloyd's Register LR (Великобритания) · Соответствие правилам членства в IACS. Полный цикл обслуживания включает поставку, ввод в эксплуатацию, оптимизацию процессов, запасные части и модернизацию, а также 100% контроль критически важных процессов.
n02 · Ключевые этапы развития технологий
2007 · Разрушение государственной монополии с помощью военных стандартов
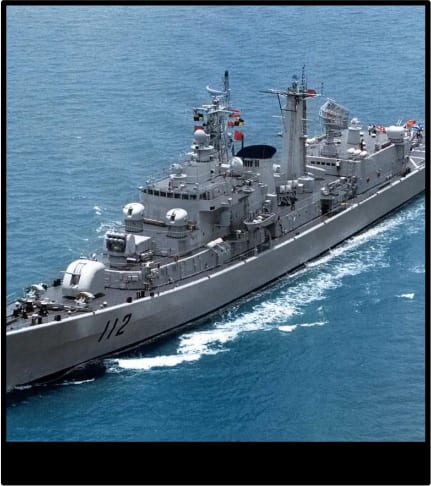
Экстремальные сроки выполнения работ подтверждают эффективность проекта. Проект Huangpu Wenchong был завершен всего за 150 дней — линии предварительной обработки фрегатов типа 052/054 были поставлены благодаря параллельному проектированию и модульной конструкции, что на 40% быстрее, чем в среднем по отрасли.
Полностью соответствуют военным стандартам. Чистота поверхности ≥ Sa 2,5 и шероховатость точно контролируются в диапазоне 30–75 мкм, что обеспечивает долговременную боеготовность военно-морских судов в суровых морских условиях.
Монополия разрушена, началась новая эра. Первое частное предприятие произвело взрывные работы на оборудовании для предварительной обработки взрывчатых веществ на территории государственной военной верфи, положив конец десятилетиям зависимости от импортного или государственного оборудования.
Основа для стратегической трансформации. Создана система управления качеством военного уровня, заложена техническая основа для расширения деятельности в области морского инжиниринга, коммерческого судостроения и других смежных отраслей.
02 · Ключевые этапы развития технологий
2015 · Формирование основы линии электропередачи Шэньчжэнь-Чжуншань
Экстремальная поставка за 120 дней. Для десантных катеров на воздушной подушке класса «Зубр» были разработаны специальные параметры дробеструйной обработки и гибкие схемы крепления, что позволило добиться нулевого количества дефектов поверхности при высоких требованиях к герметичности.
Международная военная сертификация. Оборудование прошло строгую приемку группой технических экспертов ВМС Украины, что подтверждает его соответствие международным стандартам передового уровня в области высокотехнологичного оборудования для предварительной обработки морских судов.
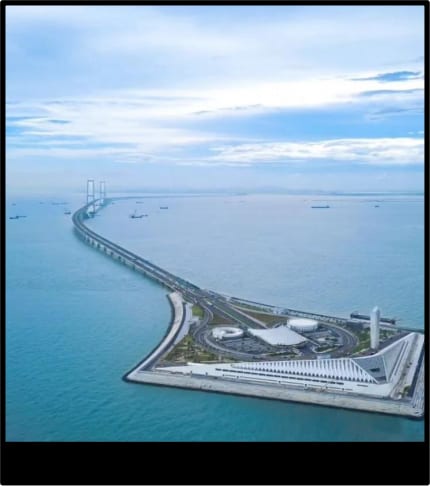
Межотраслевой скачок в стоимости. Стальные листы, обработанные на этом конвейере, были использованы при строительстве подводного тоннеля Шэньчжэнь-Чжуншань, морских буровых платформ и крупных земснарядов.
Надежность в суровых условиях эксплуатации. В экстремальных коррозионных условиях залива Линдин профиль анкера 30–75 мкм гарантирует прочность покрытия и расчетный срок службы конструкций в 50 лет.
02 · Ключевые этапы развития технологий
2018 · Нулевая деформация тонких стальных пластин
Первая в Китае линия для обработки тонких листов. Самостоятельно разработанная линия предварительной обработки тонколистовых листов методом дробеструйной обработки шириной 3,5 метра на судостроительном заводе Guangzhou Shipyard International (GSI) со специальной конструкцией и технологией динамического балансирования давления.
Подтверждено отсутствие деформации. Тонкие пластины толщиной 3–5 мм, прошедшие пескоструйную обработку, показали нулевую деформацию, что соответствует требованиям к стеновым панелям кают и палубным плитам для комфортабельных ро-пакс по стандартам IACS.
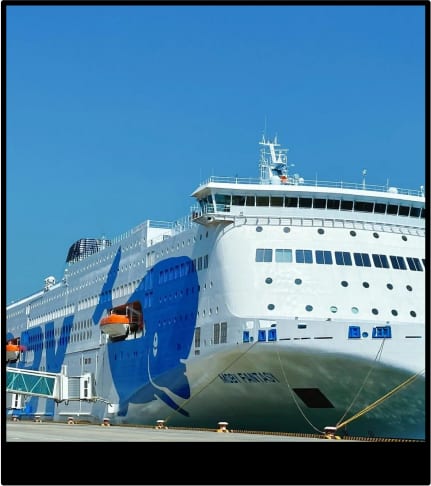
Прорыв на европейском рынке. Применяется для предварительной обработки стальных листов методом дробеструйной обработки при строительстве судов серии GNV в Италии, гибридных паромов P&O в Великобритании и итальянской компании MOBY Line.
Монополия разрушена, лидерство завоевано. Заполнен внутренний технологический пробел и сломлена многолетняя европейская монополия, компания перешла от импортозамещения к экспорту на премиум-рынки.
Полный набор оборудования для обработки поверхностей — от непрерывных конвейерных линий для судостроения и производства стальных конструкций до крюковых, подвесных и гусеничных машин для литья, ковки и сварных соединений.
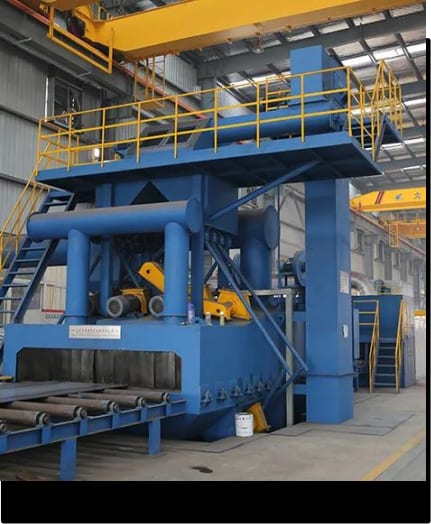
Линия предварительной обработки стальных листов и профилей. Непрерывная проходная линия с рабочей шириной 3–5 м, объединяющая предварительный нагрев, дробеструйную обработку, покраску и сушку — комплексная обработка поверхности для судостроения и стальных конструкций. Предварительный нагрев → дробеструйная обработка → покраска. Непрерывная линия предварительной обработки · В эксплуатации.
Крюковые и подвесные конвейерные машины. Крюковые установки обеспечивают очистку под полным углом для тяжелых отливок и сварных конструкций; подвесные конвейерные системы автоматизируют непрерывную обработку шасси, осей и строительной техники — автоматизированный поток для крупносерийного производства.
Гусеничная дробеструйная машина. Пакетная обработка небольших отливок, поковок и штамповок с автоматической загрузкой и перемешиванием — компактные размеры и короткий срок окупаемости для крупносерийного производства автомобильных деталей. Полная матрица продукции для всех типов заготовок.
Фабрика
Произведено на нашем собственном заводе в провинции Цзянсу.
Каждая машина в этих проектах была изготовлена, обработана, отлита, подвергнута термообработке и балансировке на нашем собственном заводе площадью 13 000 м2. Фотографии, перечень оборудования и весь производственный процесс представлены на странице завода.
Посмотрите на нашу фабрику→