آلة المرور المستمر بالقطار الأحادي السفع بالخردق: دليل التطبيقات والاختيار والصيانة
هذا الدليل مُعدٌّ لمهندسي العمليات، ومديري المعدات، وفرق المشتريات في مصانع المسابك، ومحطات المعالجة الحرارية، وتصنيع هياكل السيارات والمركبات المتخصصة، وإنتاج أنظمة الدعم الهيدروليكي في مناجم الفحم، وتصنيع الهياكل الفولاذية، وعمليات خطوط طلاء المساحيق . ويغطي الدليل دورة الحياة الكاملة لخط السكة الأحادية ذي الممر المستمر (آلة نفخ بالطلقات المستمرة المعلقة) – بدءًا من الاختيار والتركيب وصولًا إلى الصيانة اليومية واستكشاف الأعطال وإصلاحها.
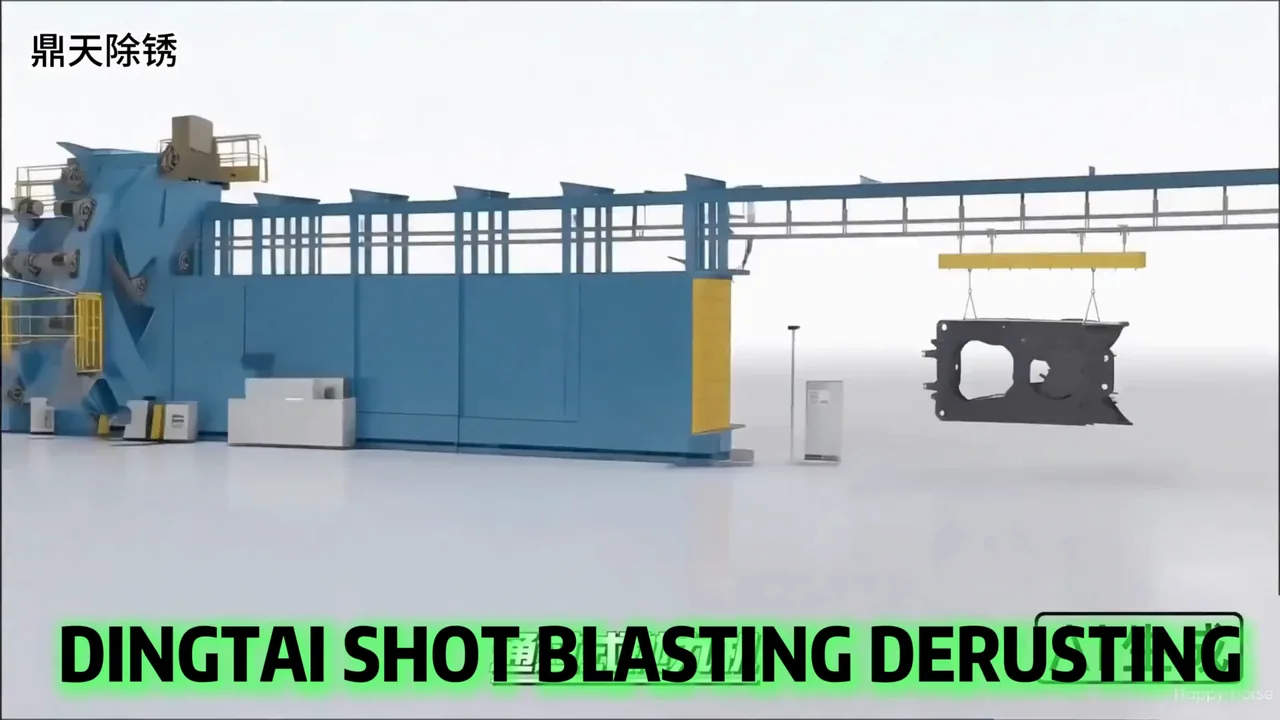
ماكينة المونوريل للتمرير المستمر تعمل بالخردق في موقع العميل
ملاحظة البيانات: القيم المحددة بعبارة "مرجع صناعي" هي نطاقات مستقاة من مصادر عامة وخبرة هندسية، وهي مخصصة للتقييم الأولي. أما بالنسبة للمشتريات الرسمية وقبول العملية، فيُعتد بالوثائق الفنية للشركة المصنعة، ونتائج اختبارات العملية المعتمدة من الطرفين، والمعايير السارية الحالية.
تُعلق قطع العمل على تجهيزات معلقة بسلسلة أحادية السكة علوية. تحملها السلسلة بشكل مستمر أو متقطع عبر غرفة السفع بالخردق، حيث تقوم عجلات نفخ دوارة متعددة عالية السرعة بإسقاط مواد كاشطة على سطح قطعة العمل من زوايا مكانية مختلفة – مما يكمل إزالة الرمل والصدأ وإزالة الترسبات وتخشين السطح في تمريرة واحدة.
معالجة مستمرة بكميات كبيرة: تدور قطع العمل على السلسلة؛ ويمكن فصل عمليات التحميل/التفريغ والتنظيف بالرمل بشكل مستقل. أوقات الدورة المستقرة تجعلها مثالية للإنتاج على نطاق واسع.
تغطية شاملة الاتجاهات: تدور قطع العمل أو تتذبذب أثناء تعليقها؛ وبالإضافة إلى ترتيب عجلة النفخ متعددة الزوايا، فإن هذا يتعامل مع الأسطح السفلية والتجاويف الداخلية والخطوط المعقدة التي لا تستطيع آلات النقل بالبكرات الوصول إليها.
التكامل المباشر للخط: نظام النقل العلوي مناسب بشكل طبيعي لمشاركة نفس سلسلة التعليق مع خطوط طلاء المسحوق والطلاء ، مما يحقق تدفقًا متكاملًا "السفع بالخردق → النفخ → الرش → المعالجة".
1.2 الاختلافات عن النماذج المجاورة (التوضيح قبل الاختيار)
تُقسم معدات التنظيف أحادية السكة المنزلية عادةً إلى ثلاث فئات حسب طريقة تشغيل سلسلة النقل (تختلف بادئات الطراز حسب الشركة المصنعة؛ يجب أن يستند الشراء إلى طريقة التشغيل وليس رقم الطراز). جميعها أنواع مختلفة منناقل السكة الأحادية .
يتم فصل سلسلة الدفع عن سلسلة التحميل؛ ويمكن أن تتراكم التجهيزات وتتوقف في المناطق المخصصة.
التخزين المؤقت بين العمليات، وفصلها عن أوقات دورة خط الطلاء
نصيحة للاختيار: إذا كانت عملية السفع بالخردق تشترك في سكة أحادية مع خط طلاء لاحق وكانت للعمليتين أوقات دورة مختلفة، فإنالسكة الأحادية للفهرسة السفع بالخردق تكاد تكون إلزامية – فهي تسمح لقطع العمل بالتراكم عند مخرج غرفة السفع والانتظار، مما يمنع توقف الخط بأكمله.
لكن بالنسبة لمعظم المشترين، لا يكمن العامل الحاسم في مكانة العلامة التجارية، بل في التكلفة الإجمالية للملكية مع الحفاظ على نفس مستوى أداء التنظيف . فعلى سبيل المثال، عند استخدام مواصفات متقاربة – قوة مماثلة لعجلة السفع الرملي، وحمل مماثل للحامل، ومستوى نظافة مماثل (Sa2.5) – يتوفرجهاز السفع الرملي الصيني عادةً بسعر يقارب ثلث سعر المعدات منشركات Wheelabrator الألمانية ، أوPangborn الأمريكية ، أوSintokogio (New East) اليابانية ، مع تقديم جودة تنظيف مكافئة على نفس أنواع قطع العمل.
ملاحظة حول التكافؤ: تشير "الجودة المكافئة" هنا إلى درجة نظافة السطح، ونطاق الخشونة، وتغطية التنظيف التي يمكن تحقيقها على نفس قطعة العمل في ظل نفس ظروف المواد الكاشطة والسرعة. يجب على المشترين دائمًا التأكد من التكافؤ من خلال التحقق الفعلي من عملية قطعة العمل (انظر القسم 5)، وليس من خلال ادعاءات الكتيبات فقط – بغض النظر عما إذا كانت الآلة تحمل اسمWheelabrator الألماني ، أو اسمPangborn الأمريكي ، أو اسمSintokogio (الشرق الجديد) الياباني ، أو أي علامة تجارية أخرى.
السكة الحاملة للأحمال وسلسلة الجر: هيكل علوي مزدوج السكة (أو أحادي السكة)؛ تحمل السكة الحاملة للأحمال التركيبات ووزن قطعة العمل، وتوفر سلسلة الجر الطاقة.
وحدة القيادة: تحكم متغير التردد في السرعة لضبط سرعة النقل بسلاسة.
جهاز الشد: ثقل موازن أو زنبرك للشد لامتصاص التمدد الحراري للسلسلة والتمدد الناتج عن التآكل.
التركيبات وآلية الدوران: خطافات، عوارض معلقة؛ تتميز بعض الطرازات بالدوران الكوكبي (الدوران + الدوران في وقت واحد) لضمان تغطية كاشطة موحدة على جميع الأسطح، وتجنب تأثيرات "الظل".
أقسام الانعطاف والصعود: تحديد تخطيط المصنع وطول السلسلة.
2.2 غرفة التفجير وعجلات التفجير
الحجرة: هيكل ملحوم من صفائح فولاذية مع بطانات مقاومة للتآكل عالية الكروم (أو بطانات من الفولاذ المنجنيزي) على الجدران الداخلية؛ البطانات هي مكونات قابلة للاستبدال.
عجلات النفخ: تُعدّ عجلات النفخ الطاردة المركزية ذات الناتئ من الأنواع الشائعة، وتتألف من محرك، ومروحة، وموزع للمواد الكاشطة، وغطاء توجيهي، وشفرات، وبطانات. ويُحدد عدد عجلات النفخ وقدرتها وزاوية تركيبها وموقعها المكاني نطاق التغطية؛ وتُحدد الشركات المصنعة الموثوقة الترتيب من خلال محاكاة إسقاط ديناميكي ثلاثي الأبعاد.
أجهزة منع التسرب: ستائر مطاطية متعددة الطبقات أو موانع تسرب متاهية عند المدخل/المخرج لمنع تسرب المواد الكاشطة.
2.3 غرفة السفع الرملي الإضافية (تصميم أساسي لقطع العمل الكبيرة جدًا)
بالنسبة لقطع العمل ذات الأبعاد الكبيرة والهياكل المعقدة والتجاويف الداخلية والمناطق الميتة، مثل هياكل شاحنات النقل ودعامات المناجم الهيدروليكية ، فإن زوايا الإسقاط الثابتة من غرفة التفجير الرئيسية وحدها لا تكفي لتغطية كاملة. لذا، يُعدّ إضافة غرفة تفجير تكميلية بعد غرفة التفجير الرئيسية ممارسة شائعة لهذه النماذج.
تكوينات الحجرات التكميلية الشائعة:
محطة السفع الرملي اليدوية التكميلية: يستخدم المشغلون مسدسات السفع بالخردق لتنظيف المناطق الميتة والتجاويف الداخلية وجذور اللحام؛ وهي مرنة ولكنها تعتمد على مهارة المشغل؛ وتتطلب استخراج الغبار والحماية بشكل مستقل.
عجلات/بنادق تفجير مساعدة متحركة: مثبتة على سكة حديدية أو من النوع ذي الذراع المتأرجح، تعويض شبه أوتوماتيكي.
عجلات تفجير مساعدة متعددة الزوايا: تمت إضافة عجلات تفجير موجهة لاتجاهات المناطق الميتة المعروفة، مما يحقق تفجيرًا تكميليًا تلقائيًا.
نقطة الاختيار: إذا كانت قطع العمل تحتوي على مناطق ميتة واضحة، فيجب أن يشترط نظام الشراء صراحةً وجود غرفة نفخ إضافية، وأن يحدد في الاتفاقية الفنية طريقة النفخ الإضافية، وعدد المحطات، وحجم هواء شفط الغبار، وقوة الإضاءة. غالبًا ما يتضمن تركيب التحديث تعديل الغرفة وتوسيع نظام شفط الغبار، مما يكلف أكثر بكثير من التكوين المصنعي.
2.4 نظام تدوير المواد الكاشطة
هذا هو "نظام الدورة الدموية"للسكك الأحادية العلوية ؛ وتحدد حالته بشكل مباشر جودة التنظيف وتكلفة المواد الكاشطة:
تتساقط المواد الكاشطة في القواديس الموجودة في قاع الحجرة بعد اصطدامها بقطع العمل.
يقوم ناقل لولبي طولي بتجميع المواد الكاشطة بواسطة اللولب العرضي.
يقوم المصعد الدلوي برفع المواد الكاشطة إلى فاصل الغبار الكاشط الموجود في أعلى الآلة.
يفصل الفاصل المواد الكاشطة المؤهلة، والمواد الكاشطة المكسورة، والغبار، والحطام من خلال التصنيف الهوائي.
يدخل الكاشط المؤهل إلى قادوس التخزين ويتم تزويده كمياً لكل عجلة نفخ من خلال بوابات إمداد الكاشط (الهوائية أو الكهربائية) لإعادة التدوير.
تُعد كفاءة الفاصل مؤشرًا أساسيًا: فالفصل غير الكامل يتسبب في عودة المواد الكاشطة المكسورة والغبار إلى عجلات السفع الرملي، مما يقلل من كفاءة التنظيف ويسرع من تآكل الشفرات.
2.5 نظام شفط الغبار
تُنتج السفع بالخردق كميات كبيرة من الغاز المحمّل بالغبار. يعتمد التصميم الأساسي على مرحلتين لاستخلاص الغبار: جامع غبار إعصاري للفصل الأولي، ومرشح خرطوشة (أو كيس) للترشيح الدقيق الثانوي، مع تصريف مُنقّى يفي بالمعايير. يجب أن يتناسب حجم هواء جامع الغبار ومساحة المرشح ونوع وسائط الترشيح مع حجم الحجرة ومعدل دوران المواد الكاشطة، وإلا ستحدث مشكلات مثل الضغط الموجب في الحجرة، وتسرب الغبار، وضعف الرؤية.
2.6 نظام التحكم الكهربائي
نظام تحكم مركزي PLC مزود بشاشة لمس HMI، يتيح تنظيم سرعة السكة الأحادية، وربط تسلسل بدء/إيقاف عجلة السفع الرملي، وضبط إمداد المواد الكاشطة، وربط شفط الغبار ودوران المواد الكاشطة، وأجهزة إنذار الأعطال، وأقفال أمان الأبواب. ويمكن أن تشمل التكوينات المتطورة التجديد التلقائي للمواد الكاشطة، ومراقبة تيار عجلة السفع الرملي (استنتاج ما إذا كان إمداد المواد الكاشطة كافيًا من خلال التيار)، وواجهات صيانة عن بُعد.
2.7 ملخص سير العمل
تحميل قطعة العمل وتعليقها ← نقلها بواسطة سكة أحادية إلى الحجرة ← السفع الرملي متعدد الزوايا بواسطة عجلات السفع (حجرة السفع الرئيسية) ← السفع الرملي التكميلي للمنطقة الميتة (الحجرة التكميلية) ← إزالة بقايا المواد الكاشطة بالنفخ ← إعادة تدوير المواد الكاشطة من خلال البرغي + المصعد + الفاصل ← تنقية الغبار وتفريغه من خلال نظام شفط الغبار ← خروج قطعة العمل من الخط أو دخولها مباشرة إلى عملية الطلاء
🔗 شاهد آلة السفع بالخردق الخاصة بنا أثناء العمل:صفحة المنتج
تنظيف أسطح دفعات كبيرة من مصبوبات الصلب والحديد والألومنيوم بعد عملية الهز – إزالة الرمل الملتصق واللب المتبقي والنتوءات، وكشف سطح المعدن، مع توفير أساس سطح مؤهل للفحص اللاحق بالجسيمات المغناطيسية والتشغيل والطلاء.
ملاحظة: إذا بقيت كمية كبيرة من رمل القوالب على أسطح الصب قبل التنظيف، فسوف يؤدي ذلك إلى تسريع التلوث الكاشط وحمل الفاصل؛ يجب إزالة الرمل العائم قدر الإمكان أثناء عملية الهز.
3.2 إزالة القشور من قطعة العمل المعالجة حرارياً
تكون طبقة القشور على قطع العمل بعد عمليات التطبيع والتبريد والتلطيف والتلدين صلبة ومتماسكة. وتُعد إزالة القشور بالخرد أكثر ملاءمة للبيئة من التخليل الحمضي وأكثر كفاءة من التجليخ اليدوي. في الوقت نفسه، يمكن للتشوه اللدن الناتج عن إزالة القشور بالخرد أن يُحدث إجهادًا انضغاطيًا متبقيًا في الطبقة السطحية، مما يؤثر إيجابًا على تحسين مقاومة الإجهاد.
بالنسبة للدفعات المختلطة من الأجزاء المعالجة حرارياً، يسمحنظام السفة بالخردق أحادي السكة بتحميل نقطة ثابتة وتفجير نقطة ثابتة، وهو أكثر قابلية للتحكم منحزام الزحف عندما لا يجب أن تتدحرج الأجزاء ضد بعضها البعض.
تُعد هياكل السيارات، وهياكل المركبات المتخصصة، والمكونات الهيكلية لآلات البناء – وهي قطع عمل طويلة ذات عوارض صندوقية وملحومة عدة مرات – من بين التطبيقات الأكثر شيوعًاللسكك الأحادية العلوية .
قم بإزالة القشور والصدأ المتراكم أثناء التخزين والنقل.
قم بتنظيف بقع اللحام، والخبث، وألوان الأكسدة في المنطقة المتأثرة بالحرارة.
يساهم ذلك في التخلص من بعض الإجهاد المتبقي الناتج عن اللحام، مما يحسن من عمر الإجهاد.
توفير سطح ذي نمط تثبيت خشن موحد للطلاء الكهربائي، والطلاء بالمسحوق، والطلاء.
بالمقارنة معناقل البكرات ، يصل نموذج السكة الأحادية إلى الحافة السفلية والشبكات الداخلية لعتبة الصندوق بشكل أكثر فعالية، لأن قطعة العمل معلقة بحرية ويمكنها الدوران.
3.4 قطع العمل الكبيرة جدًا مثل دعامات المناجم الهيدروليكية
تتميز دعامات المناجم الهيدروليكية للفحم (العوارض العلوية، والقواعد، وعوارض الحماية، والوصلات) بثقلها وكبر حجمها، كما أنها تحتوي على تجاويف داخلية متعددة، وفتحات مفصلية، ومناطق ميتة مظللة ناتجة عن أضلاع التقوية – وهي قطع عمل نموذجية تتطلب عملية "غرفة التفجير الرئيسية + غرفة التفجير الخلفية التكميلية" المدمجة. تتطلب هذه التطبيقات متطلبات عالية فيما يتعلق بقدرة التحميل للخطاف الواحد، وأبعاد المقطع العرضي للغرفة، وقدرة تحمل الأحمال على السكة الأحادية، وتكوين محطة التفجير التكميلية.
تشمل قطع العمل المماثلة ما يلي: المكونات الهيكلية لآلات البناء الكبيرة، ومحاور وقواعد توربينات الرياح، ومكونات الدعم البحرية، ورؤوس أوعية الضغط، ومكونات آلات التعدين، وما إلى ذلك.
قم بإزالة الصدأ، والقشور، وطبقة الطلاء القديمة، وبقايا الزيت، وخبث اللحام لتحقيق درجة النظافة المطلوبة للطلاء. المعيار المحلي الشائع الاستخدام هو GB/T 8923.1 (المكافئ لـ ISO 8501-1 ).
درجة
اسم
حالة السطح
الرمز الدولي/الصناعي المقابل
Sa1
التنظيف بالنفخ الخفيف
قم بإزالة الملوثات السائبة؛ يُسمح بوجود القشور الملتصقة بإحكام والطلاء القديم
SSPC-SP7
Sa2
تنظيف شامل بالرمل
تمت إزالة القشور والصدأ بشكل أساسي؛ يُسمح بوجود ظلال خفيفة؛ مساحة العيب ≤ 33%
SSPC-SP6
Sa2.5
تنظيف بالرمل دقيق للغاية (أبيض تقريبًا)
لا يُسمح بوجود زيت أو قشور أو صدأ أو طلاء أو مواد غريبة ظاهرة؛ يُسمح فقط بتغير طفيف في اللون على شكل نقطة أو خط؛ المساحة المتبقية ≤ 5% ؛ لون رمادي مائل للبياض موحد
SSPC-SP10/NACE رقم 2
Sa3
التنظيف بالرمل حتى الوصول إلى الفولاذ الخام
اكشف سطح المعدن بالكامل؛ لا تترك أي بقايا
SSPC-SP5
إن درجة القبول الأكثر شيوعًا للطلاء المقاوم للتآكل والطلاء المسحوق هي Sa2.5.
٢- تشكيل خشونة سطحية منتظمة (نمط مرساة)
تُنشئ تقنية السفع بالخردق نتوءات ووديانًا مجهرية على سطح المعدن، أي "نمط التثبيت". ووظائفها هي:
التعشيق الميكانيكي: يتغلغل الطلاء في تجاويف نمط التثبيت ويتصلب، مكونًا تعشيقًا ميكانيكيًا يحسن الالتصاق بشكل كبير.
زيادة مساحة السطح الفعالة: تزداد مساحة التلامس الفعلية لكل وحدة مساحة، مما يعزز القوى الجزيئية.
تقليل الترهل والانكماش: تساعد الأسطح الخشنة بشكل معتدل على انتشار الطلاء بالتساوي.
لا يعني كون الخشونة "أكبر" بالضرورة "أفضل". فأنماط التثبيت العميقة للغاية تُسبب تغطية غير كافية للطلاء عند القمم، مما يؤدي إلى "تبييض القمم" وظهور حفر مبكرة؛ بينما تُسبب أنماط التثبيت الضحلة للغاية التصاقًا غير كافٍ. النطاقات المرجعية في الصناعة:
سيناريو التطبيق
نطاق مرجعي للخشونة
طلاء صناعي عام
45-75 ميكرومتر
عملية الطلاء المضاد للتآكل
50-70 ميكرومتر
طلاءات الإيبوكسي
30-75 ميكرومتر
طبقة البطانة المطاطية
Ra 25–60 ميكرومتر (عادةً ~40 ميكرومتر)
المبدأ الأساسي: يجب ألا تتجاوز خشونة السطح ثلث سمك طبقة الطلاء الجافة تقريبًا ، وإلا فقد تخترق النتوءات السطح. بعد اختيار نظام الطلاء بالبودرة أو الدهان، احصل على قيمة الخشونة الموصى بها من مورد الطلاء، ثم حدد حجم جزيئات الكشط بناءً على هذه القيمة.
3- فوائد تكامل خط الإنتاج
يُجنّب الدخول المباشر إلى عملية الطلاء بالمسحوق/الدهان بعد عملية "الرش بالخردة" حدوث الصدأ السطحي أثناء مراحل "الرش بالخردة ← النقل ← الوضع ← الرش". تكون أسطح الفولاذ نشطة للغاية بعد عملية "الرش بالخردة"، وقد يظهر الصدأ السطحي المرئي في غضون دقائق إلى ساعات في البيئات الرطبة؛ وبمجرد حدوث الصدأ السطحي، يلزم إعادة المعالجة. يُقلّص تكامل خط الإنتاج هذه الفترة الزمنية إلى الحد الأدنى، وهو ضمان مهم لاستقرار جودة الطلاء.
تفاصيل الاتصال التي يجب مراعاتها عند دمج الخطوط:
يجب أن يستوعب طول قسم الانتقال بين مخرج غرفة السفع الرملي ومدخل الطلاء عمليات النفخ والفحص والتغطية (حماية المناطق غير المطلية) والتبريد.
يجب أن تكون أجهزة النفخ فعالة – فبقايا المواد الكاشطة على أسطح قطع العمل، والتجاويف الداخلية، والثقوب التي تدخل إلى كابينة المسحوق أو فرن المعالجة ستؤدي إلى عيوب في الطلاء وحتى تلف المعدات.
يجب أن تنخفض درجة حرارة قطعة العمل إلى ما دون النطاق المسموح به للطلاء قبل الرش.
ينبغي تصميم اتجاه تدفق الهواء بين منطقة السفع الرملي ومنطقة الطلاء من منطقة الطلاء إلى منطقة السفع الرملي لمنع الغبار الكاشط من تلويث أسطح الطلاء الرطبة أو كبائن المسحوق.
يمكن استخدام نفس نوع المعدات، بعد تغيير المادة الكاشطة وضبط سرعة القذف والتغطية،لتقوية التروس والينابيع وأعمدة المرفق وقضبان التوصيل وغيرها من الأجزاء عن طريق التشكيل بالدفع بالخردق، مما يُشكّل طبقة إجهاد انضغاطي متبقية على السطح لتحسين مقاومة الإجهاد والتآكل. تتطلب عمليات التقوية دقة أعلى بكثير من التنظيف العادي فيما يتعلق بتجانس حجم جزيئات المادة الكاشطة وصلابتها وتغطيتها (عادةً ما تتطلب ≥99.7%، وفقًا للمعايير الصناعية)، بالإضافة إلى دقة تحكم أعلى، مما يستلزم استخدام شرائط اختبار ألمن وقياس ارتفاع القوس الكهربائي وغيرها من طرق الاختبار.
3.7 نظرة عامة على قطع العمل المناسبة وغير المناسبة
الأجزاء الرقيقة الجدران سهلة التشوه (تقليل قطر المادة الكاشطة وسرعة الإسقاط)
الهياكل، والقواعد، والمكونات الهيكلية الكبيرة
أسطح تزاوج دقيقة لا تتحمل الصدمات (تتطلب حماية بالتغطية)
دعامات هيدروليكية، مكونات آلات التعدين
الأسطح المصقولة (ما لم يتم تغطيتها بشكل خاص)
مجموعة متنوعة من قطع العمل القابلة للتعليق
خطوط مختلطة من سبائك الألومنيوم والفولاذ المقاوم للصدأ والفولاذ الكربوني (يؤدي التلوث المتبادل للمواد الكاشطة إلى التآكل الكهروكيميائي؛ يجب فصل الخطوط أو تغيير المواد الكاشطة).
معالجة الأجزاء قبل الطلاء والتي تتطلب إزالة الصدأ، وإزالة الترسبات، والتشطيب.
قطع العمل التي تحتوي على كميات كبيرة من الزيت غير المعالجة مسبقًا (يجب إزالة الشحوم عنها أولاً)
تنشأ معظم أخطاء الاختيار من عدم اكتمال جمع المعلومات الأولية. يُنصح بتعبئة الجدول التالي قبل الاستفسار:
فئة
محتوى للتوضيح
قطعة العمل
الاسم، المادة، أقصى/أدنى أبعاد القطعة الواحدة (الطول × العرض × الارتفاع)، وزن القطعة الواحدة، خصائص الشكل (التجاويف الداخلية، المناطق الميتة، الجدران الرقيقة)، حالة السطح الأولية (درجة الصدأ، التصاق الرمل، الزيت، الطلاء القديم)
أهداف العملية
درجة النظافة المطلوبة (Sa2/Sa2.5/Sa3)، ونطاق الخشونة المستهدف، وما إذا كانت هناك حاجة إلى تقوية، وما إذا كانت هناك حاجة إلى تخفيف الإجهاد
سعة
الورديات (1/2/3)، عدد القطع أو الأطنان في الساعة أو لكل وردية، الفرق بين ذروة الإنتاج ومتوسطه، تخطيط الطاقة الإنتاجية لمدة 3-5 سنوات
عملية المصب
سواء كان ذلك يتعلق بالتوصيل بخط طلاء المسحوق/الطلاء، أو وقت دورة الطلاء، أو حد درجة حرارة مدخل فرن المعالجة، أو طول قسم الانتقال المتاح
ظروف المصنع
الأبعاد المتاحة (الطول × العرض × الارتفاع، وخاصة الارتفاع الصافي)، وقدرة تحمل الأرضية، وما إذا كان مسموحًا بحفر حفرة وعمقها ، وقدرة مصدر الطاقة، وضغط الهواء المضغوط وتدفقه، ومتطلبات انبعاث الغبار
طريقة التعليق
مواضع نقاط التعليق، نوع التركيب، ما إذا كان الدوران مطلوبًا، نصف قطر دوران التركيب
آخر
ميزانية الاستثمار، وقت التسليم، المتطلبات البيئية ومتطلبات السلامة المحلية، توريد قطع الغيار
4.2 اختيار المعلمات الأساسية حسب العنصر
(1) سعة التحميل للخطاف الواحد وأقصى أبعاد لقطعة العمل
تحدد هاتان المعلمتان المقطع العرضي للحجرة، ومواصفات السكة الأحادية، وتصميم التركيب، وهما معلمتان ذات أولوية قصوى .
حمولة الخطاف الواحد: تغطي المواصفات الشائعة مئات الكيلوغرامات إلى عدة أطنان؛ تشمل أحمال الخطاف الواحد النموذجيةلخطافات السكك الأحادية من النوع المتدرج درجات 300/500/800 كجم (مرجع صناعي)؛ تتطلب قطع العمل الداعمة الهيدروليكية الثقيلة الاختيار بناءً على الوزن الفعلي للقطعة الواحدة مع هامش أمان.
أقصى أبعاد لقطعة العمل: يجب أن يترك المقطع العرضي الداخلي للحجرة خلوصًا كافيًا على جميع الجوانب بالنسبة إلى أقصى محيط لقطعة العمل لضمان مساحة إسقاط المواد الكاشطة ومنع تداخل قطعة العمل مع بطانات جدران الحجرة؛ كما يجب مراعاة دائرة غلاف الدوران عند دوران التركيبات، وليس فقط أبعاد المحيط الثابتة.
اترك هامشًا دائمًا: اختر بناءً على "أكبر قطعة عمل قد تظهر في المستقبل" بدلاً من "قطعة العمل النموذجية الحالية"؛ بمجرد بناء الحجرة، لا يمكن توسيعها.
الكمية والترتيب: كلما زادت تعقيد قطعة العمل وكثرت الأسطح المظللة، زاد عدد عجلات السفع الرملي المطلوبة. تتطلب غرف السفع الرملي الرئيسية عادةً ترتيبًا من اليسار واليمين والأعلى والأسفل والأمام والخلف لضمان التغطية؛ أما المكونات الهيكلية الكبيرة فغالبًا ما تتطلب 4 عجلات أو أكثر.
قدرة التفجير (كجم/دقيقة): تحدد قدرة التفجير لعجلة التفجير الواحدة طاقة المقذوف لكل وحدة زمنية. ترتبط كفاءة التنظيف ارتباطًا طرديًا بـ "إجمالي قدرة التفجير × سرعة المقذوف".
تقدير إجمالي الطاقة: تتكون الطاقة الإجمالية للآلة بشكل رئيسي من محركات عجلات النفخ، والمصعد، والناقل اللولبي، ومروحة تجميع الغبار، ومحرك السكة الأحادية؛ وتمثل عجلات النفخ الحصة الأكبر. تتراوح الطاقة الإجمالية لآلات السكة الأحادية من نفس الفئة من عشرات إلى أكثر من مئة كيلوواط (وفقًا لمعايير الصناعة).
كيفية الحكم على ما إذا كان كافيًا: لا تعتمد فقط على قوة اللوحة الاسمية؛ اطلب من الشركة المصنعة تقديم مخططات محاكاة الإسقاط أو تحليل تغطية الإسقاط ، وقم بإجراء اختبارات عملية التحميل الكامل مع قطع العمل الفعلية أثناء القبول، وقياس الحد الأدنى لوقت الدورة لتحقيق Sa2.5.
(4) سرعة النقل على السكة الأحادية
نطاق السرعة: تتراوح سرعات التشغيل الشائعة لنماذج السكة الأحادية بين 0.3 و 3 متر/دقيقة (مرجع صناعي)، ويجب أن تكون قابلة للتعديل بشكل متدرج .
العلاقة بين السرعة وجودة التنظيف: السرعة البطيئة ← تعرض أطول للمواد الكاشطة لكل قطعة ← تنظيف أكثر شمولاً ولكن بسعة أقل؛ السرعة السريعة ← سعة أعلى ولكن قد لا تحقق متطلبات الدرجة.
النهج الصحيح: أولاً، حدد "الحد الأدنى للسرعة الفعالة" بناءً على درجة النظافة المستهدفة والنتائج المقاسة، ثم اعمل بشكل عكسي لتحديد السعة، بدلاً من تحديد السعة أولاً وضغط الوقت.
الصدأ الكثيف، والقشرة السميكة، وتقوية قطع العمل: سرعة منخفضة؛ الصدأ الخفيف، والتشطيب فقط: سرعة عالية نسبياً.
(5) طول الحجرة وتكوين حجرة التفجير الإضافية
يجب أن يضمن طول غرفة التفجير الرئيسية بقاء قطع العمل في منطقة الإسقاط الفعالة لفترة كافية.
يجب أن تحتوي قطع العمل ذات المناطق الميتة على غرف تفجير تكميلية (انظر 2.3)، ويجب أن يحدد الاتفاق الفني الطريقة التكميلية وعدد المحطات وحجم هواء استخراج الغبار المستقل وإضاءة الإضاءة ومنصة التشغيل والحماية.
يؤدي ازدياد طول الحجرة بشكل متزامن إلى زيادة طول السكة الأحادية، وعدد التركيبات، والاستثمار؛ لذا يلزم تحقيق التوازن بين التغطية والتكلفة.
(6) اختيار المواد الكاشطة (الوسائط)
إن اختيار المواد الكاشطة يحدد بشكل مباشر درجة الخشونة وكفاءة التنظيف وتكلفة استهلاك المواد الكاشطة.
حسب حجم الجسيمات (مرجع صناعي)
نوع قطعة العمل
حجم الجسيمات الكاشطة الموصى به
صفائح رقيقة، أجزاء خفيفة، أجزاء دقيقة
0.8–1.0 مم
المقاطع التقليدية، المكونات الهيكلية العامة
1.0–1.5 مم
ألواح سميكة، أجزاء ثقيلة، أجزاء تقوية
1.2–2.0 مم
حسب الصلابة (مرجع صناعي)
مادة/غرض قطعة العمل
الصلابة الكاشطة الموصى بها
التنظيف التقليدي للفولاذ الكربوني
HRC 40–45
الفولاذ المقاوم للصدأ، سبيكة الألومنيوم
HRC 35–40 (صلابة منخفضة، تقلل من الانغراس والخدش)
تقوية الطبقات
HRC 48–55
اختيار شكل المواد الكاشطة
كريات فولاذية (كروية): طاقة تأثير عالية، تأثير طرق بشكل أساسي، كفاءة تنظيف جيدة، تكوين خشونة لطيف نسبيًا.
حبيبات فولاذية/حبيبات زاوية: قوة قطع قوية، إزالة سريعة للطبقات السميكة والطلاءات القديمة، وتكوين نمط تثبيت أعمق وأكثر خشونة.
نسبة الخلط: عمليًا، غالبًا ما يتم خلط المكونين لتحقيق التوازن بين الكفاءة وشكل السطح. تتراوح نسبة خلط حبيبات الصلب المرجعية في الصناعة عادةً بين 20% و40% ، ويتم تحديدها
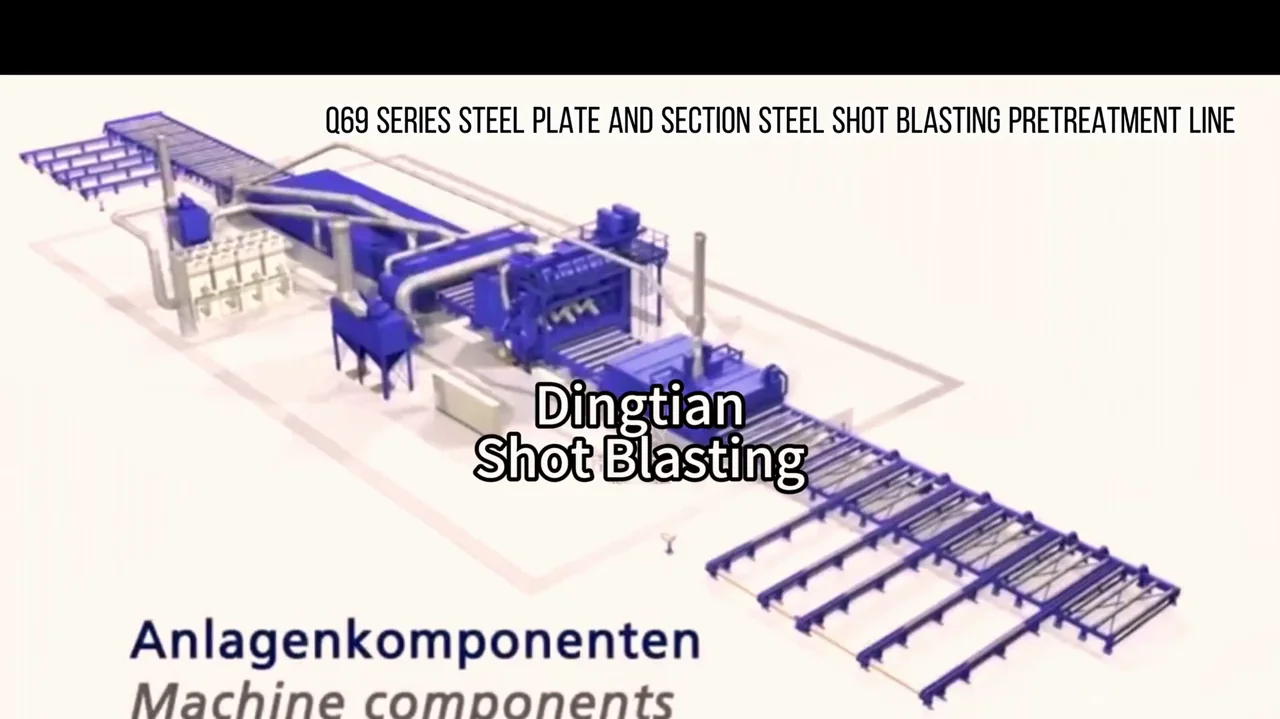
نظرة عامة على خط السعف بالخردق المستمر في مصنع تصنيع Dingtian
ملاحظات حول مصادر التوريد للمشترين الدوليين
عند طلب سعر ماكينة السفع بالخردق من أي مصنّع أو مورد، قارن أكثر من مجرد العرض الأولي: كمية وقوة عجلة السفع، ونظام استعادة المواد الكاشطة، وسعة جامع الغبار، وتكلفة قطع الغيار المستهلكة خلال السنوات الأولى من التشغيل. شركة جيانغسو دينغتيان لمعدات إزالة الصدأ والطلاء المحدودة هي مصنع صيني بخبرة 30 عامًا في البحث والتطوير، تقدم عروض أسعار مباشرة من المصنع وتدعم تخصيص OEM/ODM لماكينة السفع بالخردق أحادية السكة ذات المرور المستمر لتناسب مزيج قطع العمل الخاص بك.
للحصول على عرض سعر دقيق لآلة السفع بالخردق أحادية السكة ذات المرور المستمر، يرجى إرسال رسومات أو صور لقطعة العمل، ومستوى النظافة المطلوب (على سبيل المثال Sa2.5 وفقًا لمعيار ISO 8501-1)، ومعدل الإنتاج اليومي. سيقوم مهندسونا بترشيح النموذج، وتصميم عجلة السفع، والتكوين البيئي، بالإضافة إلى قائمة بأجزاء التآكل. تواصلوا معنا عبر البريد الإلكتروني أو واتساب للحصول على عرض مُصمم خصيصًا لاحتياجاتكم.
{“questions”:[{“id”:”faq-q1854-0″,”question”:”ما هو جهاز المرور المستمر أحادي السكة؟”,”jsonQuestion”:”ما هو جهاز المرور المستمر أحادي السكة؟”,”answer”:”إنه نظام تنظيف بالرمل ذو ناقل علوي حيث يتم تعليق قطع العمل من سلسلة أحادية السكة وتمر باستمرار عبر غرفة النفخ، وهو مناسب للإنتاج بكميات كبيرة.”,”jsonAnswer”:”إنه نظام تنظيف بالرمل ذو ناقل علوي حيث يتم تعليق قطع العمل من سلسلة أحادية السكة وتمر باستمرار عبر غرفة النفخ، وهو مناسب للإنتاج بكميات كبيرة.”},{“id”:”faq-q1854-1″,”question”:”ما هي قطع العمل المناسبة لنظام السكة الأحادية؟”,”jsonQuestion”:”ما هي قطع العمل المناسبة لنظام السكة الأحادية؟”,”answer”:”الأجزاء التي يمكن تعليقها من الخطافات أو التركيبات – المسبوكات، والملحومات، والإطارات، ومكونات السيارات – خاصة عندما يكون التدفق المستمر إلى خط الطلاء أو الطلاء بالمسحوق مطلوبًا.”,”jsonAnswer”:”الأجزاء التي يمكن تعليقها من الخطافات أو التركيبات – المسبوكات، والملحومات، والإطارات، ومكونات السيارات – خاصة عندما يكون التدفق المستمر إلى خط الطلاء أو الطلاء بالمسحوق مطلوبًا.”},{“id”:”faq-q1854-2″,”question”:”ما هي أوضاع الجري الثلاثة؟”,”jsonQuestion”:”ما هي أوضاع الجري الثلاثة؟”,”answer”:”يمكن تشغيل الناقل في الوضع المستمر، أو وضع الخطوة (الفهرسة)، أو وضع التراكم (الطاقة والحرية)، ويتم اختيار ذلك وفقًا لوقت الدورة ومزيج قطع العمل.”,”jsonAnswer”:”يمكن تشغيل الناقل في الوضع المستمر، أو وضع الخطوة (الفهرسة)، أو وضع التراكم (الطاقة والحرية)، ويتم اختيار ذلك وفقًا لوقت الدورة ومزيج قطع العمل.”},{“id”:”faq-q1854-3″,”question”:”كيف أختار بين آلات النقل أحادية السكة، وآلات النقل ذات الخطاف، وآلات النقل ذات البكرات؟”,”jsonQuestion”:”كيف أختار بين آلات النقل أحادية السكة، وآلات النقل ذات الخطاف، وآلات النقل ذات البكرات؟”,”answer”:”يناسب نظام السكة الأحادية الأجزاء المعلقة في التدفق المستمر؛ بينما يناسب نظام الخطاف الدفعات الكبيرة غير القابلة للدوران؛ أما ناقل البكرات فيناسب الألواح والمقاطع والأنابيب. ويعتمد ذلك على شكل قطعة العمل والكمية اليومية.”,”jsonAnswer”:”يناسب نظام السكة الأحادية الأجزاء المعلقة في التدفق المستمر؛ بينما يناسب نظام الخطاف الدفعات الكبيرة غير القابلة للدوران؛ أما ناقل البكرات فيناسب الألواح والمقاطع والأنابيب. ويعتمد ذلك على شكل قطعة العمل والكمية اليومية.”}]}