Монорельсовая машина непрерывного прохода для дробеструйной обработки: области применения, выбор и руководство по техническому обслуживанию.
Данное руководство предназначено для инженеров-технологов, менеджеров по оборудованию и специалистов по закупкам в литейных цехах, цехах термообработки, на предприятиях по производству автомобильных и специализированных рам, в производстве гидравлических крепей для угольных шахт, на предприятиях по изготовлению стальных конструкций и на линиях порошковой окраски . Оно охватывает весь жизненный цикл монорельсовой проходной дробеструйной машины (Подвесная машина непрерывного дробеструйного производства) — от выбора и установки до ежедневного технического обслуживания и устранения неполадок.
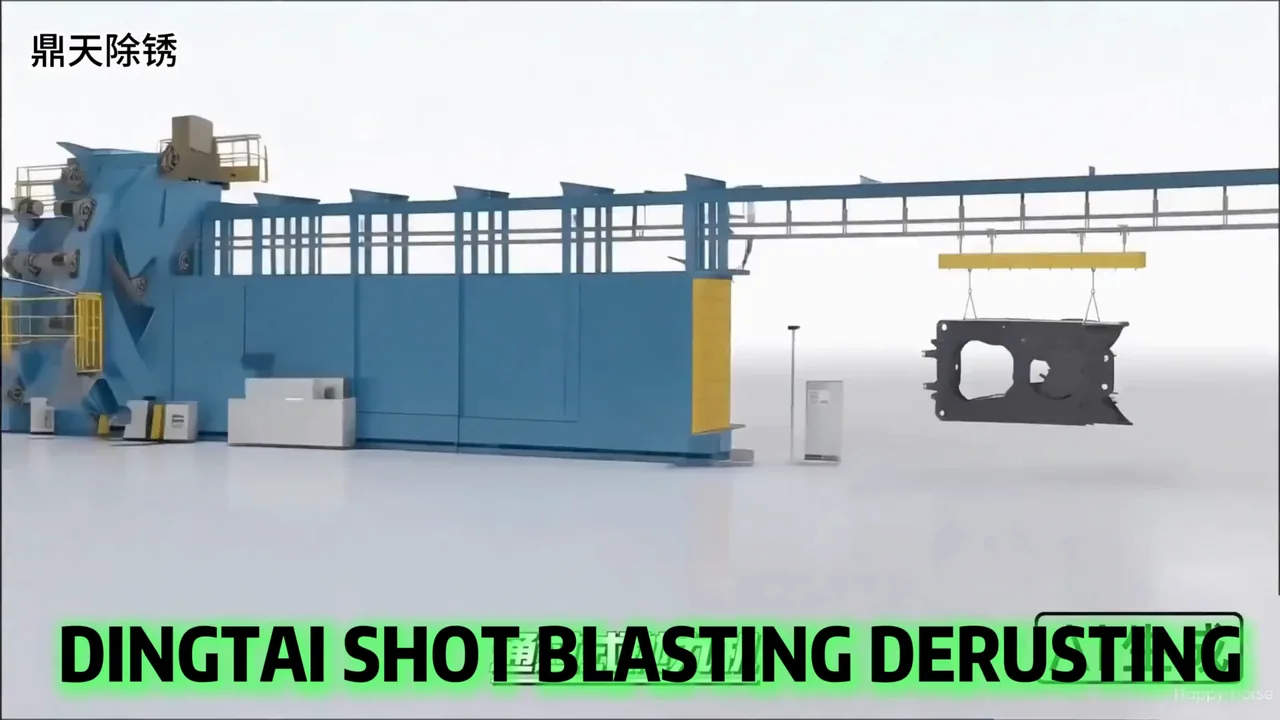
Монорельсовая машина непрерывного прохода для дробеструйной обработки в работе на объекте заказчика.
Примечание к данным: Значения, отмеченные как «отраслевые эталонные», представляют собой диапазоны, полученные из открытых источников и на основе инженерного опыта, и предназначены для предварительной оценки. Для официальной закупки и приемки процесса приоритетными являются техническая документация производителя, взаимно подтвержденные результаты испытаний процесса и действующие стандарты.
Заготовки подвешиваются на приспособлениях, закрепленных на подвесной монорельсовой цепи. Цепь непрерывно или периодически перемещает их через камеру дробеструйной обработки, где несколько высокоскоростных вращающихся дробеструйных колес подают абразивный материал на поверхность заготовки под разными углами, обеспечивая удаление песка, ржавчины, окалины и текстурирование поверхности за один проход.
Непрерывная высокопроизводительная обработка: заготовки циркулируют по цепи; загрузка/выгрузка и дробеструйная обработка могут быть разделены независимо друг от друга. Стабильное время цикла делает его идеальным для крупномасштабного производства.
Всенаправленная обработка: заготовки вращаются или колеблются в подвешенном состоянии; в сочетании с многоугловым расположением дробеструйных колес это позволяет обрабатывать нижние поверхности, внутренние полости и сложные контуры, недоступные для роликовых конвейерных машин.
Прямая интеграция в линию: Подвесная конвейерная система идеально подходит для использования одной и той же подвесной цепи с линиями порошковой окраски и нанесения покрытия , обеспечивая интегрированный поток «дробеструйная обработка → продувка → распыление → отверждение».
1.2 Отличия от смежных моделей (уточните перед выбором)
1.3 Классификация распространенных серий моделей монорельсовых дорог
Бытовое оборудование для очистки монорельсовых конвейеров обычно делится на три категории в зависимости от режима работы конвейерной цепи (префиксы моделей различаются в зависимости от производителя; при выборе оборудования следует ориентироваться на режим работы, а не на номер модели). Все три являются вариантамимонорельсовых конвейерных дробеструйных машин :
Цепь толкания и несущая цепь разделены; приспособления могут накапливаться и останавливаться в обозначенных зонах.
Буферизация между процессами, позволяющая отделить их от времени цикла линии нанесения покрытия.
Совет по выбору: Если процесс дробеструйной обработки использует ту же монорельсовую систему, что и последующая линия нанесения покрытия, и эти два процесса имеют разное время цикла,то дробеструйная машина с индексирующей монорельсовой системой практически обязательна — она позволяет заготовкам накапливаться на выходе из дробеструйной камеры и ожидать, предотвращая остановку всей линии.
Однако для большинства покупателей решающим фактором является не престиж бренда, а общая стоимость владения при одинаковой эффективности очистки . При сопоставимых характеристиках — схожей мощности дробеструйного колеса, схожей нагрузке на подвес, схожей достижимой степени чистоты (Sa2.5) —китайская монорельсовая дробеструйная машина обычно доступна примерно за треть цены оборудования отнемецкой Wheelabrator ,американской Pangborn илияпонской Sintokogio (New East) , обеспечивая при этом эквивалентное качество очистки для тех же типов заготовок.
Примечание об эквивалентности: «Эквивалентное качество» здесь относится к достижимой степени чистоты поверхности, диапазону шероховатости и охвату очистки на одной и той же заготовке при одинаковых условиях абразивной обработки и скорости. Покупатели всегда должны подтверждать эквивалентность путем фактической проверки процесса обработки заготовки (см. Раздел 5), а не только на основании заявлений в брошюре — независимо от того, носит ли станокнемецкое название Wheelabrator ,американское Pangborn ,японское Sintokogio (Новый Восток) или любую другую марку.
Несущий рельс и тяговая цепь: надземная двухрельсовая (или однорельсовая) конструкция; несущий рельс несет вес приспособлений и заготовки, тяговая цепь обеспечивает привод.
Приводной механизм: частотно-регулируемый привод для плавной регулировки скорости транспортировки.
Натяжное устройство: противовес или пружина для компенсации термического удлинения цепи и износа.
Крепления и механизм вращения: крюки, подвесные балки; некоторые модели оснащены планетарным вращением (одновременное вращение + оборот) для обеспечения равномерного абразивного покрытия всех поверхностей, избегая эффекта «тени».
Повороты и подъемы: Определите компоновку рамы и длину цепи.
2.2 Камера дробеструйной обработки и дробильные колеса
Камера: сварная конструкция из стальных пластин с износостойкими вкладышами из высокохромистой стали (или марганцевой стали) на внутренних стенках; вкладыши являются заменяемыми расходными элементами.
Дробильные колеса: Наиболее распространены консольные центробежные дробильные колеса, состоящие из двигателя, рабочего колеса, распределителя абразива, направляющей втулки, лопастей и футеровки. Количество, мощность, угол установки и пространственное положение дробильных колес определяют площадь очистки; известные производители определяют их расположение с помощью динамического 3D-моделирования.
Уплотнительные устройства: многослойные резиновые завесы или лабиринтные уплотнения на входе/выходе для предотвращения утечки абразивных частиц.
2.3 Дополнительная пескоструйная камера (ключевая конструкция для обработки особо крупных заготовок)
Для таких деталей, как рамы шасси грузовых автомобилей и гидравлические опоры угольных шахт, имеющих большие размеры, сложные конструкции, внутренние полости и застойные зоны , фиксированные углы проекции только из основной взрывной камеры не обеспечивают полного покрытия. Поэтому для таких моделей стандартной практикой является добавление дополнительной взрывной камеры после основной.
Типичные конфигурации дополнительных камер:
Дополнительная станция ручной пескоструйной обработки: операторы используют пескоструйные пистолеты для очистки мертвых зон, внутренних полостей и корней сварных швов; гибкая, но зависит от навыков оператора; требует независимой системы пылеудаления и защиты.
Подвижные вспомогательные пусковые установки/пушки: на рельсах или поворотного типа, с полуавтоматической компенсацией.
Многоугловые вспомогательные взрывные колеса: для обеспечения возможности автоматического дополнительного взрывания добавлены направленные взрывные колеса для известных зон застоя.
Выбор оптимального варианта: Если обрабатываемые детали имеют явные «мертвые зоны», в договоре на закупку необходимо явно указать необходимость дополнительной пескоструйной камеры, а также оговорить в техническом соглашении метод установки, количество рабочих мест, объем воздуха для пылеудаления и освещенность. Модернизация часто включает в себя модификацию камеры и расширение системы пылеудаления, что обходится значительно дороже, чем заводская конфигурация.
2.4 Система циркуляции абразива
Это «система кровообращения»монорельсовой дробеструйной машины ; её состояние напрямую определяет качество очистки и стоимость абразивных материалов:
Абразивный материал после удара о заготовки попадает в бункеры в нижней части камеры.
Продольный винтовой конвейер собирает абразивные частицы и направляет их к поперечному шнеку.
Ковшовый элеватор поднимает абразивный материал к пылеотделителю, расположенному в верхней части машины.
Сепаратор отделяет качественный абразив, измельченный абразив, пыль и мусор посредством воздушной сортировки.
Подходящий абразив поступает в бункер-накопитель и в достаточном количестве подается к каждому дробеструйному кругу через подающие затворы (пневматические или электрические) для повторного использования.
Эффективность сепаратора является ключевым показателем: неполное разделение приводит к тому, что измельченный абразив и пыль возвращаются к пескоструйным колесам, снижая эффективность очистки и ускоряя износ лезвий.
2.5 Система пылеудаления
Дробеструйная обработка генерирует большое количество пылесодержащего газа. Наиболее распространенная конфигурация — двухступенчатая пылеотделка: циклонный пылеуловитель для первичной предварительной сепарации, картриджный (или мешочный) фильтр для вторичной тонкой фильтрации, с очищенным отработанным воздухом, соответствующим стандартам. Объем воздуха в пылеуловителе, площадь фильтра и сорт фильтрующего материала должны соответствовать объему камеры и скорости циркуляции абразива — в противном случае возникнут такие проблемы, как избыточное давление в камере, утечка пыли и плохая видимость.
2.6 Система электрического управления
Централизованное управление на ПЛК с сенсорным HMI обеспечивает регулирование скорости монорельса, блокировку последовательности запуска/остановки дробильного колеса, регулировку подачи абразива, связь между пылеудалением и циркуляцией абразива, сигнализацию неисправностей и блокировку защитных дверей. В высокотехнологичных конфигурациях могут быть предусмотрены автоматическое пополнение абразива, контроль тока дробильного колеса (определение достаточности подачи абразива по току) и интерфейсы для удаленного технического обслуживания.
2.7 Краткое описание рабочего процесса
Загрузка и подвешивание заготовки → Монорельсовая подача в камеру → Многоугловая пескоструйная обработка пескоструйными аппаратами (основная пескоструйная камера) → Дополнительная пескоструйная обработка мертвой зоны (дополнительная камера) → Сдувание остаточного абразива → Рециркуляция абразива с помощью шнека + элеватора + сепаратора → Очистка и удаление пыли через систему пылеудаления → Заготовка покидает линию или напрямую поступает в процесс нанесения покрытия
🔗 Посмотрите, как работает наша монорельсовая дробеструйная машина:Страница товара
🎥 Смотрите больше видеороликов о работе на объекте:
Очистка поверхности больших партий стальных, чугунных и алюминиевых отливок после выбивания — удаление прилипшего песка, остатков стержней и заусенцев, обнажение металлической поверхности и создание качественной основы для последующего магнитопорошкового контроля, механической обработки и нанесения покрытий.
Примечание: Если до очистки на отливках остается большое количество формовочного песка, это ускорит абразивное загрязнение и нагрузку на сепаратор; плавающий песок следует максимально удалить в процессе вытряхивания.
3.2 Термическая обработка и удаление окалины с заготовки
Окалина на заготовках после нормализации, закалки, отпуска и отжига твердая и прочно прилегает. Удаление окалины дробеструйной обработкой более экологично, чем травление кислотой, и более эффективно, чем ручная шлифовка. Одновременно с этим, пластическая деформация, возникающая при дробеструйной обработке, может создавать остаточные сжимающие напряжения в поверхностном слое, что положительно влияет на повышение усталостной прочности.
3.3 Удаление ржавчины и восстановление рамы и элементов конструкции шасси.
К числу наиболее типичных областей примененияподвесной монорельсовой дробеструйной машины относятся автомобильные рамы, шасси специализированной техники и конструкционные элементы строительной техники — длинные коробчатые балки, детали, состоящие из нескольких сварных швов.
Удалите окалину и ржавчину, образовавшиеся во время хранения и транспортировки.
Очистка от сварочных брызг, шлака и окисления в зоне термического воздействия.
Устраняет часть остаточных сварочных напряжений, повышая усталостную прочность.
Обеспечьте равномерную шероховатую поверхность для нанесения электрофоретического покрытия, порошковой окраски и покраски.
По сравнению сдробеструйной машиной с роликовым конвейером , монорельсовая модель гораздо эффективнее достигает нижней полки и внутренних стенок коробчатой балки, поскольку заготовка свободно подвешена и может вращаться.
3.4 Крупногабаритные заготовки, такие как гидравлические опоры для угольных шахт
Гидравлические опоры угольных шахт (верхние балки, основания, щитовые балки, соединительные элементы) тяжелые, крупные и имеют множество внутренних полостей, отверстий для шарниров и затененных мертвых зон , образованных ребрами жесткости — типичные образцы конструкций, требующих комбинированного процесса «основная взрывная камера + задняя дополнительная взрывная камера». В таких областях применения предъявляются высокие требования к несущей способности одиночного крюка, размерам поперечного сечения камеры, несущей способности монорельса и конфигурации дополнительной взрывной станции.
К аналогичным заготовкам относятся: конструкционные элементы крупной строительной техники, ступицы и основания ветряных турбин, опорные элементы морских судов, днища сосудов под давлением, компоненты горнодобывающего оборудования и т. д.
Для достижения требуемого уровня чистоты покрытия необходимо удалить ржавчину, окалину, старую лакокрасочную пленку, остатки масла и сварочный шлак. Наиболее распространенный отечественный стандарт — GB/T 8923.1 (эквивалент ISO 8501-1 ):
Оценка
Имя
Состояние поверхности
Соответствующий международный/отраслевой кодекс
Са1
Легкая пескоструйная очистка
Удалите рыхлые загрязнения; оставьте прочно прилипшие окалину и старую краску.
SSPC-SP7
Са2
Тщательная пескоструйная очистка
Окалина и ржавчина практически удалены; допускаются незначительные тени; площадь дефекта ≤33%.
SSPC-SP6
Sa2.5
Очень тщательная пескоструйная очистка (почти белый цвет).
Отсутствие видимых следов масла, окалины, ржавчины, налета или посторонних примесей; допускается лишь незначительное изменение цвета в виде точек или полос; остаточная площадь ≤5% ; однородный серо-белый цвет.
SSPC-SP10/NACE № 2
Са3
Пескоструйная очистка до голой стали.
Полностью обнажает металлическую поверхность; не оставляет следов.
SSPC-SP5
Наиболее распространенный класс прочности для высокопрочных антикоррозионных покрытий и порошковых покрытий — Sa2.5.
② Формирование равномерной шероховатости поверхности (якорного рисунка)
Дробеструйная обработка создает микроскопические пики и впадины на поверхности металла, то есть «якорный рисунок». Ее функции заключаются в следующем:
Механическое сцепление: Краска проникает в углубления рисунка крепления и затвердевает, образуя механическое сцепление, которое значительно улучшает адгезию.
Увеличение эффективной площади поверхности: фактическая площадь контакта на единицу площади увеличивается, усиливая молекулярные силы.
Уменьшение провисания и усадки: умеренно шероховатые поверхности способствуют равномерному распределению краски.
Шероховатость не всегда определяется принципом «чем больше, тем лучше». Чрезмерно глубокие грунтовочные элементы приводят к недостаточному покрытию краской в местах выступающих элементов, что вызывает «побеление вершин» и преждевременное образование ямок; чрезмерно мелкие грунтовочные элементы приводят к недостаточной адгезии. Стандартные диапазоны, принятые в отрасли:
Сценарий применения
Диапазон эталонных значений шероховатости
Общее промышленное покрытие
45–75 мкм
Процесс нанесения антикоррозионного покрытия
50–70 мкм
Эпоксидные покрытия
30–75 мкм
Резиновая облицовочная основа
Ra 25–60 мкм (обычно ~40 мкм)
Основной принцип: шероховатость должна быть менее примерно 1/3 толщины сухого слоя покрытия , иначе могут образоваться неровности. После выбора порошкового покрытия или системы окраски получите рекомендуемую шероховатость от поставщика покрытия и, исходя из этого, определите размер абразивных частиц.
③ Преимущества интеграции производственных линий в технологическом процессе
Непосредственное включение порошковой окраски/покрытия после дробеструйной обработки позволяет избежать образования поверхностной ржавчины на этапах «дробеструйная обработка → перенос → нанесение → распыление». Стальные поверхности после дробеструйной обработки очень активны; видимая поверхностная ржавчина может появиться в течение десятков минут или часов во влажной среде; после появления поверхностной ржавчины требуется повторная обработка. Интеграция производственной линии сводит этот временной промежуток к минимуму — важная гарантия стабильности качества покрытия.
Информация о необходимых параметрах подключения для интеграции линии:
Длина переходного участка между выходом из камеры пескоструйной обработки и входом для покрытия должна обеспечивать возможность продувки, осмотра, маскировки (защиты непокрытых участков) и охлаждения.
Устройства для удаления абразивных частиц должны быть эффективными — остатки абразива на поверхностях заготовок, внутренних полостях и отверстиях, ведущих в порошковую камеру или печь для отверждения, приведут к дефектам покрытия и даже к повреждению оборудования.
Перед началом распыления температура обрабатываемой детали должна опуститься ниже допустимого диапазона для покрытия.
Направление воздушного потока между зоной пескоструйной обработки и зоной нанесения покрытия должно быть спроектировано таким образом, чтобы предотвратить загрязнение влажных лакокрасочных поверхностей или порошковых камер абразивной пылью.
Аналогичное оборудование, после замены абразива, регулировки скорости и площади распыления, может использоваться дляупрочнения методом дробеструйной обработки шестерен, пружин, коленчатых валов, шатунов и других деталей — формируя на поверхности слой остаточных сжимающих напряжений для повышения усталостной прочности и коррозионной стойкости под напряжением. Процессы упрочнения предъявляют гораздо более высокие требования к однородности размера частиц абразива, твердости, площади распыления (обычно требуется ≥99,7%, согласно отраслевым стандартам) и точности контроля, чем обычная очистка, и требуют использования тест-полосок Альмена, измерения высоты дуги и других методов контроля.
3.7 Обзор подходящих и неподходящих заготовок
Подходящий
Не подходит / Требует осторожности
Литье, ковка, штамповка, сварные конструкционные элементы
Легко деформируемые тонкостенные детали (уменьшение диаметра абразивного материала и скорости его выброса)
Рамы, шасси, крупные конструктивные элементы
Точные сопрягаемые поверхности, не выдерживающие ударов (требуют защитной маскировки).
Завершенные обработанные поверхности (если не замаскированы)
Различные подвесные заготовки для серийного производства
Трубопроводы, состоящие из смеси алюминиевых сплавов, нержавеющей стали и углеродистой стали (перекрестное загрязнение абразивами вызывает электрохимическую коррозию; необходимо разделить трубопроводы или заменить абразив).
Предварительная обработка деталей перед нанесением покрытия, включающая удаление ржавчины, окалины и текстурирование.
Заготовки с большим количеством масла, не прошедшие предварительную обработку (предварительно следует обезжирить), не подлежат обработке маслом.
4.1 Контрольный список информации, которую необходимо собрать перед выбором.
Большинство ошибок при отборе возникает из-за неполного сбора предварительной информации. Рекомендуется заполнить следующую таблицу перед началом исследования:
Категория
Содержание для уточнения
Заготовка
Наименование, материал, максимальные/минимальные габариты изделия (Д×Ш×В), вес изделия, особенности формы (внутренние полости, мертвые зоны, тонкие стенки), исходное состояние поверхности (степень коррозии, адгезия песка, масло, старая краска).
Цели процесса
Требуемая степень чистоты (Sa2/Sa2.5/Sa3), целевой диапазон шероховатости, необходимость усиления, необходимость снятия внутренних напряжений.
Емкость
Смены (1/2/3), количество единиц или тонн в час или за смену, разница между пиковой и средней производительностью, планирование производственных мощностей на 3–5 лет.
Процесс на последующих этапах
При подключении к линии порошковой окраски/покраски необходимо учитывать время цикла нанесения покрытия, предельное значение температуры на входе в печь для отверждения, а также доступную длину переходного участка.
Заводские условия
Доступные параметры: длина × ширина × высота (особенно высота потолка), несущая способность пола, возможность и глубина котлована , мощность электроснабжения, давление и расход сжатого воздуха, требования к выбросам пыли.
Способ подвешивания
Положение точек подвеса, тип светильника, необходимость поворота, радиус поворота светильника.
Другой
Инвестиционный бюджет, сроки поставки, местные экологические требования и требования безопасности, поставка запасных частей.
4.2 Выбор основных параметров по элементам
(1) Грузоподъемность одинарного крюка и максимальные размеры заготовки
Эти два параметра определяют поперечное сечение камеры, характеристики монорельса и конструкцию крепления, и являются параметрами первоочередной важности .
Нагрузка на один крюк: стандартные технические характеристики охватывают диапазон от сотен килограммов до нескольких тонн; типичные нагрузки на один крюк дляступенчатых монорельсовых дробеструйных машин составляют 300/500/800 кг (отраслевой стандарт); для тяжелых заготовок с гидравлической поддержкой выбор должен основываться на фактическом весе отдельной детали с запасом прочности.
Максимальные габариты заготовки: внутреннее поперечное сечение камеры должно оставлять достаточный зазор со всех сторон относительно максимальных габаритов заготовки, чтобы обеспечить пространство для абразивного воздействия и предотвратить соприкосновение заготовки с облицовкой стенок камеры; также следует учитывать окружность вращения при повороте приспособлений, а не только статические габаритные размеры.
Всегда оставляйте запас: выбирайте, исходя из «самой крупной заготовки, которая может появиться в будущем», а не из «типичной заготовки текущего года»; после изготовления камеры ее нельзя будет расширить.
(2) Выбор режима транспортировки
Характеристики производства
Рекомендуемый режим
Однообразный ассортимент продукции, единое время производственного цикла, чрезвычайно большие партии.
(3) Количество, мощность и производительность дробильного колеса
Это определяет эффективность очистки .
Количество и расположение: Чем сложнее заготовка и чем больше затененных поверхностей, тем больше требуется дробеструйных колес. В основных дробеструйных камерах обычно требуется расположение колес слева, справа, сверху, снизу, спереди и сзади для обеспечения равномерного покрытия; для крупных конструктивных элементов часто требуется 4 или более колес.
Производительность взрывателя (кг/мин): Производительность одного взрывного колеса определяет энергию снаряда в единицу времени. Эффективность очистки положительно коррелирует с «общая производительность взрывателя × скорость выброса».
Общая оценка потребляемой мощности: Общая потребляемая мощность машины в основном складывается из мощности двигателей дробеструйного колеса, элеватора, винтового конвейера, вентилятора пылесборника и привода монорельса; на дробеструйные колеса приходится наибольшая доля. Общая потребляемая мощность монорельсовых машин одного класса варьируется от десятков до более ста киловатт (по отраслевым стандартам).
Как определить достаточность мощности: не следует полагаться исключительно на номинальную мощность, указанную на паспортной табличке; необходимо потребовать от производителя предоставления схем моделирования проекций или анализа зоны покрытия проекций , а также проводить испытания процесса при полной нагрузке с реальными заготовками во время приемки, измеряя минимальное время цикла для достижения Sa2.5.
(4) Скорость движения монорельса
Диапазон скоростей: Типичные рабочие скорости для монорельсовых моделей находятся в диапазоне 0,3–3 м/мин (отраслевой стандарт), регулировка должна быть плавной .
Зависимость скорости от качества очистки: Низкая скорость → более длительное воздействие абразива на изделие → более тщательная очистка, но меньшая производительность; высокая скорость → большая производительность, но может не соответствовать требованиям к качеству.
Правильный подход: сначала определите «минимальную эффективную скорость» на основе целевого уровня чистоты и результатов измерений, а затем, двигаясь в обратном направлении, определите производительность, вместо того чтобы сначала устанавливать производительность, а затем сокращать время.
Сильная ржавчина, толстый слой окалины, упрочнение заготовок: низкая скорость; слабая ржавчина, только текстурирование: относительно высокая скорость.
(5) Длина камеры и конфигурация дополнительной взрывной камеры
Длина основной камеры дробеструйной обработки должна обеспечивать достаточно длительное нахождение обрабатываемых деталей в эффективной зоне выброса.
Для заготовок с мертвыми зонами необходимо предусмотреть дополнительные пескоструйные камеры (см. 2.3), а в техническом соглашении должны быть указаны дополнительный метод, количество рабочих мест, независимый объем воздуха для пылеудаления, освещенность, рабочая платформа и средства защиты.
Увеличение длины камеры одновременно увеличивает длину монорельса, количество светильников и инвестиции; необходим баланс между площадью покрытия и стоимостью.
(6) Абразивный (медийный) отбор
Выбор абразива напрямую определяет шероховатость поверхности, эффективность очистки и стоимость его расхода.
Традиционные профили, общие конструктивные элементы
1,0–1,5 мм
Толстостенные пластины, тяжелые детали, усиливающие элементы
1,2–2,0 мм
По твердости (отраслевой стандарт)
Материал/назначение заготовки
Рекомендуемая твердость абразива
Обычная очистка углеродистой стали
HRC 40–45
Нержавеющая сталь, алюминиевый сплав
Твердость по Роквеллу 35–40 (низкая твердость, уменьшает встраивание и царапание).
Укрепление поверхности
HRC 48–55
Выбор формы абразива
Стальная дробь (сферическая): высокая энергия удара, преимущественно ударное воздействие, хорошая эффективность очистки, относительно незначительное образование шероховатостей.
Стальная/угловатая крошка: Мощное режущее действие, быстрое удаление толстого слоя окалины и старых покрытий, формирование более глубокого и шероховатого рисунка зачистки.
Соотношение смешивания: На практике эти два компонента часто смешивают для достижения баланса между эффективностью и морфологией поверхности. Стандартное соотношение смешивания стальной крошки в промышленности обычно составляет 20–40% , определяемое…
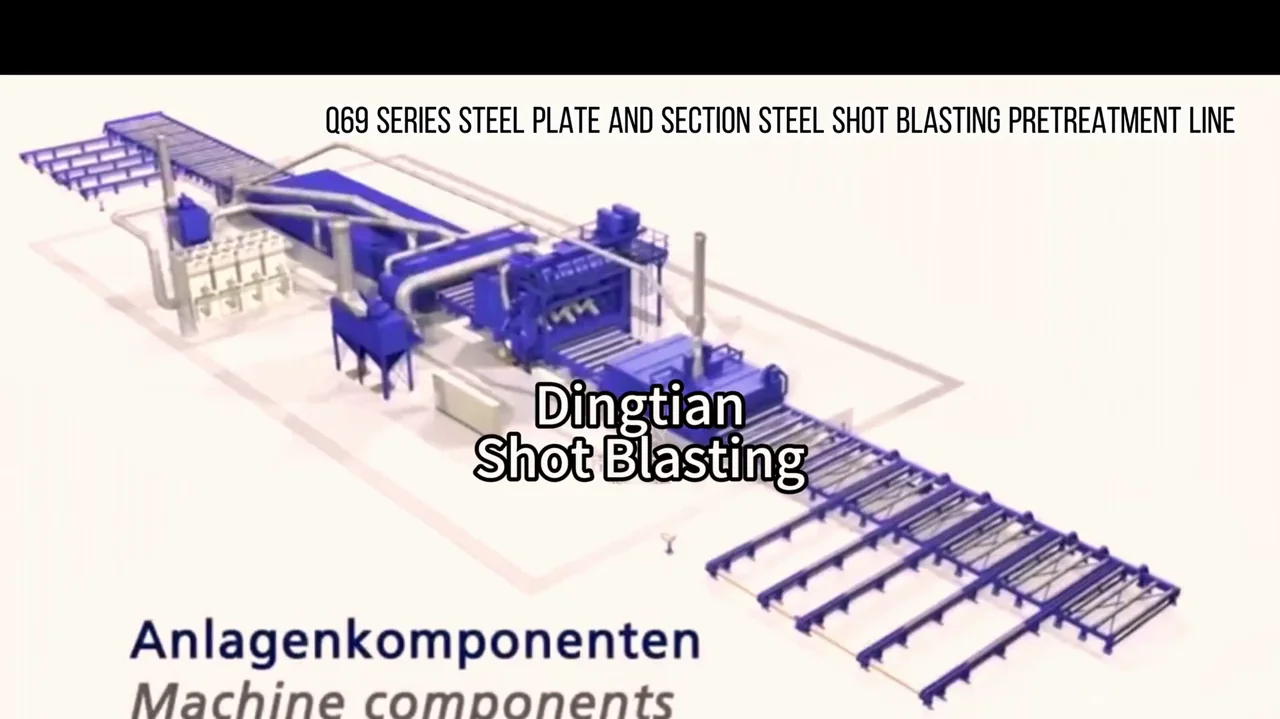
Обзор линии непрерывной дробеструйной обработки на производственном предприятии в Динтяне.
Информация для международных покупателей о порядке закупок
При запросе цены на дробеструйную машину у любого производителя или поставщика, сравните не только первоначальное предложение: количество и мощность дробеструйных колес, систему сбора абразива, вместимость пылесборника и стоимость изнашиваемых деталей в течение первых лет эксплуатации. Компания Jiangsu Dingtian Rust Removal and Coating Equipment Co., Ltd. — китайский завод-поставщик с 30-летним опытом исследований и разработок в области дробеструйной обработки, предлагающий прямые заводские цены и поддержку OEM/ODM-заказов на монорельсовые дробеструйные машины непрерывного действия, адаптированные под ваш ассортимент обрабатываемых деталей.
Для получения точной сметы на монорельсовую дробеструйную машину непрерывного действия, отправьте чертежи или фотографии вашей заготовки, целевой класс чистоты (например, Sa2.5 по ISO 8501-1) и вашу суточную производительность; наши инженеры порекомендуют модель, компоновку дробеструйного колеса и конфигурацию окружающей среды, а также список изнашиваемых деталей. Свяжитесь с нами по электронной почте или WhatsApp для получения индивидуального предложения.
{“questions”: [{“id”: “faq-q1854-0”, “question”: “Что такое монорельсовая машина непрерывного прохода для дробеструйной обработки?”, “jsonQuestion”: “Что такое монорельсовая машина непрерывного прохода для дробеструйной обработки?”, “answer”: “Это система дробеструйной очистки с верхним конвейером, в которой заготовки подвешены на монорельсовой цепи и непрерывно проходят через дробеструйную камеру, подходящая для крупносерийного производства.”, “jsonAnswer”: “Это система дробеструйной очистки с верхним конвейером, в которой заготовки подвешены на монорельсовой цепи и непрерывно проходят через дробеструйную камеру, подходящая для крупносерийного производства.”}, {“id”: “faq-q1854-1”, “question”: “Какие заготовки подходят для монорельсовой системы?”, “jsonQuestion”: “Какие заготовки подходят для монорельсовой системы?”, “answer”: “Детали, которые можно подвешивать на крюках или приспособлениях – отливки, сварные конструкции, рамы и автомобильные компоненты — особенно там, где требуется непрерывный поток в линию покраски или порошковой окраски.”, “jsonAnswer”: “Детали, которые можно подвешивать на крюках или приспособлениях — отливки, сварные конструкции, рамы и автомобильные компоненты — особенно там, где требуется непрерывный поток в линию покраски или порошковой окраски.”}, {“id”: “faq-q1854-2”, “question”: “Какие три режима работы существуют?”, “jsonQuestion”: “Какие три режима работы существуют?”, “answer”: “Конвейер может работать в непрерывном режиме, ступенчатом (индексирующем) режиме или режиме накопления (с приводом и свободным перемещением), выбор которых зависит от времени такта и состава заготовки.”, “jsonAnswer”: “Конвейер может работать в непрерывном режиме, ступенчатом (индексирующем) режиме или режиме накопления (с приводом и свободным перемещением), выбор которых зависит от времени такта и состава заготовки.”}, {“id”: “faq-q1854-3”, “question”: “Как выбрать между монорельсовым, крюковым и роликовым конвейером?”, “jsonQuestion”: “Как выбрать между монорельсовым, крюковым и роликовым конвейером?”, “answer”: “Монорельсовый конвейер подходит для подвесных деталей в непрерывном потоке; крюковый конвейер подходит для больших партий без возможности вращения; роликовый конвейер подходит для листового металла, профилей и труб. Решающее значение имеют геометрия заготовки и суточный тоннаж.”, “jsonAnswer”: “Монорельсовый конвейер подходит для подвесных деталей в непрерывном потоке; крюковый конвейер подходит для больших партий без возможности вращения; роликовый конвейер подходит для листового металла, профилей и труб. Решающее значение имеют геометрия заготовки и суточный тоннаж.”}]}