
Разработано Dingtian
Линия промышленной порошковой окраски и нанесения покрытий
Промышленная линия порошковой окраски и нанес…
Запросить ценуАнпромышленная линия порошковой окраски и нанесения покрытийЭто интегрированная автоматизированная система обработки поверхности металлических заготовок. Покупатели также ищут её в поисковых запросах.Линия по производству порошковой окраски, линия электростатической распылительной покраскиили линия распыления жидкой краски. Она используется для обработки стальных конструкций, машин, корпусов бытовой техники, автомобильных деталей, кожухов и фитингов для труб. Электростатическое или воздушное распыление образует равномерную, плотную, коррозионностойкую пленку. Это улучшает внешний вид, защиту от ржавчины и срок службы.
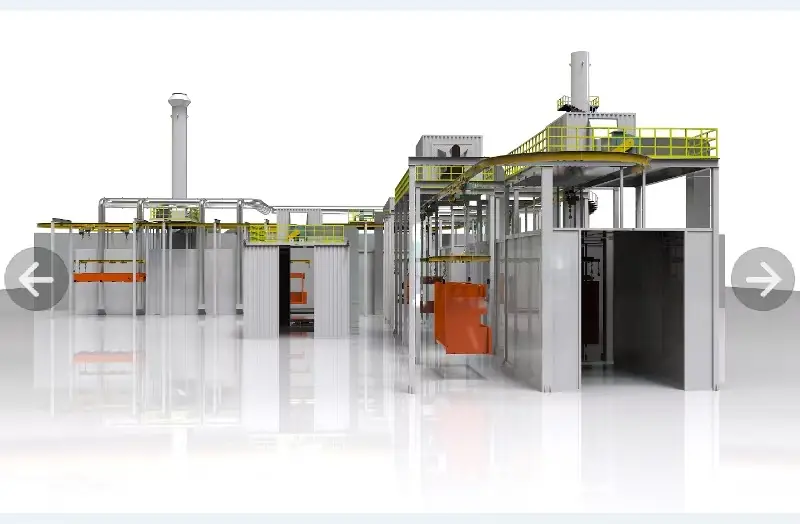
Главное изображение на этой странице — это 3D-макет полной производственной линии станков с ЧПУ. Компания Jiangsu Dingtian разработала и изготовила ее для Jiangsu Jinfangyuan CNC Machine Tool Co., Ltd. Эта компания является дочерним предприятием TRUMPF (Германия).
Dingtian поставляет полный комплекс услуг по обработке поверхностей —дробеструйные машины, пескоструйные камеры и линии нанесения покрытийПредварительная обработка, включающая отверждение и разгрузку, осуществляется в один этап.линия порошковой окраски «под ключ» проект.
Для чего используется линия порошковой покраски?
Линии нанесения покрытий выполняют три функции, и одна линия обычно охватывает все три:
- Защитное покрытие — защита от ржавчины и коррозии с барьером против влаги. Типично для наружных стальных конструкций, строительной техники, элементов мостов, клапанов, резервуаров и ветровых башен.
- Декоративное покрытие — широкий выбор цветов, уровней блеска и текстур (песчаная, кованая, морщинистая). Типично для корпусов бытовой техники, металлической мебели, кожухов и фурнитуры.
- Функциональное покрытие — обладает высокой термостойкостью, проводимостью, изоляционными, огнестойкими или антибактериальными свойствами. Типично для электрооборудования и функциональных деталей автомобилей.
Как работает линия электростатического порошкового покрытия?
Основная технология — электростатическое напыление. Пистолет подает статическое напряжение 60–100 кВ. Это заряжает частицы порошка или краски. Заземленная заготовка образует противоположный полюс электрического поля. Заряженные частицы равномерно осаждаются на поверхности. Они достигают углублений, сварных швов и кромок, которые невозможно покрыть методом распыления сжатым воздухом.
Затем покрытая заготовка помещается в печь для отверждения, обычно при температуре 180–220 °C. Порошок плавится, растекается и образует поперечные связи, формируя твердую плотную пленку. Жидкая краска отверждается по мере испарения растворителя и затвердевания пленки под воздействием тепла.
В чём разница между порошковой покраской и жидкостной покраской?
Выбирать порошковое покрытиедля соответствия экологическим требованиям, толщины пленки, долговечности и недорогого серийного производства. Выбирайтежидкая живописьПодходит для создания изысканного внешнего вида, очень тонких пленок или термочувствительных и крупногабаритных заготовок, обрабатываемых на месте. Оба варианта подходят для одного и того же изделия.линия электростатического порошкового покрытиярама. Этап распыления можно модернизировать позже без перестройки конвейера или печи.
| Сравнительный пункт | Порошковое покрытие | Жидкая живопись |
|---|---|---|
| Форма покрытия | Твердый порошок, без растворителей. | Жидкие, на основе растворителей или на водной основе |
| толщина пленки | 50–150 мкм за один проход | 15–40 мкм на слой, наносимый послойно. |
| Воздействие на окружающую среду | Нулевой уровень выбросов летучих органических соединений; излишки распыляемого порошка собираются и используются повторно. | Выбросы летучих органических соединений; требуется очистка выхлопных газов. |
| Качество внешнего вида | Более толстая пленка; может образовываться на острых краях. | Более тонкое, качественное покрытие; лучшее выравнивание. |
| Подходящие заготовки | Металлические детали, выдерживающие температуру 180–220 °C. | Сложные формы, детали с высокой точностью обработки, детали, чувствительные к высоким температурам, крупногабаритные конструкции, изготавливаемые на месте. |
| Смена цвета | Требуется уборка кабины; работает медленнее. | Быстрое изготовление; подходит для небольших многоцветных партий. |
Каковы четыре этапа технологического процесса нанесения покрытия на линии?
Линия проходит по…подвесной конвейер или напольный конвейер. Этот конвейерная линия порошковой окраскиАвтоматическая связь между этапами. Стандартный процесс состоит из четырех шагов.
Шаг 1 — Предварительная обработка дробеструйной/пескоструйной обработкой.
Сначала заготовки проходят стадию пескоструйной обработки. Высокоскоростная стальная дробь удаляет ржавчину, окалину, сварочный шлак и масло. Она создает равномерный профиль для сцепления покрытия. Это наиболее важный этап для качества покрытия. Некачественная предварительная обработка приводит к преждевременному разрушению независимо от качества краски. ПоэтомуУстановка для порошковой окраски с предварительной обработкойНачинается со стадии пескоструйной обработки. Оборудование для предварительной обработки описано в разделе…дробеструйный аппарат и пескоструйный полигон.
Шаг 2 — Порошковая покраска или жидкая краска
Предварительно обработанные заготовки перемещаются в зону распыления. Метод нанесения покрытия соответствует требованиям к продукту:
- Порошковое покрытие — электростатически осажденный порошок, 50–150 мкм за один проход, без летучих органических соединений. Излишки порошка собираются и повторно используются системой рекуперации порошка .
- Жидкая краска — улучшенная текучесть и выравнивание для получения изысканного внешнего вида или сложных форм. Подходит для многослойных систем с грунтовкой, финишным покрытием и прозрачным лаком.
Шаг 3 — Сушка и отверждение
Покрытые детали помещаются в печь для отверждения. Порошок отверждается при температуре 180–220 °C в течение 10–30 минут, плавясь и образуя поперечные связи. Жидкая краска образует пленку путем сушки при высокой температуре.туннельная печь для сушкиОтклонение температуры не превышает ±5 °C. Цвет, блеск и твердость остаются неизменными на протяжении всей партии.
Шаг 4 — Разгрузка и осмотр
Затвердевшие заготовки проходят через зону охлаждения до температуры окружающей среды. Затем проводится проверка внешнего вида, толщины пленки и адгезии (при поперечном раскрое). Принятые детали упаковываются и складируются.
Какие системы контроля окружающей среды должна включать линия нанесения покрытия?
На любой соответствующей требованиям производственной линии стандартно устанавливаются две системы: система пылеудаления и система очистки выхлопных газов от летучих органических соединений. Без них линия не сможет пройти экологическую экспертизу.
Промышленная система пылеудаления
- В линиях по производству порошка используется двухступенчатая регенерация — циклонная фильтрация плюс картриджная фильтрация. Степень регенерации порошка достигает ≥95%, что значительно сокращает потери сырья.
- В линиях покраски используется покрасочная камера с водяной завесой или сухой фильтр для удаления излишков краски, а также импульсно-струйный рукавный пылеуловитель. Выбросы твердых частиц не превышают 10 мг/м³.
система очистки выхлопных газов от летучих органических соединений
| Состояние выхлопной системы | Рекомендуемый процесс | Эффективность очистки |
|---|---|---|
| Средняя или низкая концентрация | Адсорбция на активированном угле + каталитическое окисление (CO / RCO) | ≥95% |
| Большой объем, низкая концентрация | Роторный концентратор на основе цеолита + регенеративный термический окислитель (РТО) | ≥99%, степень рекуперации тепла ≥95% |
Часто задаваемые вопросы покупателям линий нанесения покрытий
Насколько дороже линия порошковой покраски по сравнению с линией обычной покраски?
Производство порошковой линии обходится дороже на начальном этапе. В нее входит система рекуперации порошка и печь для отверждения. Но порошок рекуперируется и используется повторно без расхода растворителя. Затраты на утилизацию осадка значительно ниже. Поэтому стоимость одной детали с покрытием существенно снижается со временем. При стабильном объеме производства разница обычно окупается в течение 1–2 лет. Для получения сметы запроситецена линии порошковой покраскиОцените, используя данные вашей заготовки.
Какой метод нагрева следует использовать в печи для отверждения?
Пять распространенных вариантов — это электричество, природный газ, сжиженный газ, биомасса в пеллетах и тепловое масло. Зарубежные покупатели чаще всего выбирают природный газ или электричество. Это зависит от местных цен на энергоносители и норм выбросов. Компания Dingtian проектирует корпус печи и систему сгорания с учетом энергетических условий вашего предприятия. См. конфигурации печей для порошковой окраски для стандартных газовых и электрических конфигураций.
Какой конвейер мне выбрать: подвесной или напольный?
Подвесной конвейер подходит для мелких и средних деталей в условиях крупносерийного тактового производства. Он также экономит площадь. Напольный конвейер, включая конвейеры с приводом и свободным перемещением, подходит для тяжелых, негабаритных деталей. Для них требуется время задержки на станции, оптимальная траектория движения и гораздо большие нагрузки. Выбор зависит от веса заготовки, ее размеров и высоты здания.
Можно ли адаптировать линию нанесения покрытия под размеры моего завода?
Да. Каждая линия нанесения покрытий Dingtian проектируется на заказ. Мы учитываем максимальные размеры заготовки, вес агрегата, количество смен и целевой объем производства. Мы также учитываем длину, ширину, высоту здания и существующие коммуникации. Затем мы сначала составляем 3D-макет, после чего предоставляем перечень оборудования и коммерческое предложение.
Как осуществляется монтаж и ввод в эксплуатацию экспортных проектов?
Оборудование упаковано в пронумерованные модули, рассчитанные на стандартные контейнеры. В комплект входят подробные монтажные чертежи и видеоинструкции. Инженеры могут выезжать за границу для контроля установки, ввода в эксплуатацию и обучения операторов. Линии экспортировались в Юго-Восточную Азию, на Ближний Восток, в Южную Америку, Африку и Восточную Европу.
Как осуществляется контроль и приемка качества покрытия?
Стандартные критерии приемки включают внешний вид, толщину пленки и адгезию. Внешний вид означает отсутствие подтеков, эффекта «апельсиновой корки», кратеров или частиц. Толщина пленки проверяется магнитным измерителем в пределах расчетного диапазона. Адгезия проверяется по стандарту GB/T 9286 или ISO 2409 (тест на поперечное сечение), допускается класс 0–1. Твердость по карандашу и ударопрочность дополняют список критериев. Контроль может проводиться в соответствии со стандартами заказчика, ISO или ASTM.
Сложно ли осуществить смену цвета на линии нанесения порошкового покрытия?
Для смены цвета требуется очистка покрасочной камеры, системы рекуперации и краскопультов. Обычно это занимает 30–60 минут. Если вы работаете с большим количеством цветов небольшими партиями, выберите покрасочную камеру с быстрой сменой порошка. В ней используется большая циклонная система рекуперации со сменными картриджами. В противном случае выберите линию жидкой покраски.
О Цзянсу Динтянь
Компания Jiangsu Dingtian Derusting & Painting Equipment Co., Ltd. является производителем, объединяющим исследования и разработки, производство, продажи и сервисное обслуживание. Продукция:автоматическая линия порошковой окраскисистемы, дробеструйные машины, пескоструйные камеры, пылесборники и оборудование для обработки летучих органических соединений. Все они перечислены в списке.Веб-сайт завода по производству оборудования для обработки поверхностейВ зависимости от требований к заготовке и производственной мощности доступны нестандартные решения, поставка линий «под ключ» и консультации по установке за рубежом.
Контакты и техническая поддержка
Отправьте чертежи заготовки, размеры, вес и суточную производительность, чтобы получить бесплатное предложение по компоновке линии и ценовое предложение:
Электронная почта: dtcx@dt-shotblasting.com | WhatsApp / WeChat: +86 158 9516 5618 | WeChat ID: cxj999888
Больше видеороликов о работе станков доступно на наших страницах в социальных сетях:
LinkedIn | Инстаграм | Фейсбук | YouTube
Страницы, относящиеся к конфигурации и приложению:Конфигурации печей для отверждения порошковых покрытий на линиях порошковой окраски.
Готовы указать характеристики этого оборудования?Отправьте чертежи заготовки, материал и максимальные размеры. Укажите требуемую почасовую производительность. Используйте…Форма запроса нижеНаши инженеры подтвердят модель и характеристики покрытия перед оформлением заказа.
Model Comparison
Compare available models and technical parameters.
| Parameter | Конфигурация линии нанесения покрытий, разработанная с учетом технических требований. |
|---|---|
| Этапы процесса | Транспортировка, распыление, испарение и сушка |
| нанесение краски | Автоматический или ручной режим; выбирается в зависимости от системы нанесения покрытия. |
| Экологические системы | Вентиляция, фильтрация и, по желанию, обработка летучими органическими соединениями. |
| Интеграция | Автономная покрасочная камера или комплектная линия предварительной обработки и нанесения покрытия. |
| Конфигурация | Адаптируется под характеристики обрабатываемой детали, производительности и нанесения покрытия. |
Отзывы
Отзывы и оценки покупателей
Запрос по оборудованию
Отзывы
Отзывов пока нет.