
При осмотре ветряной башни все осматривают ее снаружи. Неисправности возникают изнутри. Если внутренняя поверхность не подготовлена по тем же стандартам, что и внешняя, это обнаруживается позже — при доработке, при подаче гарантийных претензий и в случае, если башни покидают верфь с опозданием.
Поверхность, которую никто не фотографирует
Корпус башни (также называемый секцией башни) представляет собой закрытый стальной цилиндр. В процессе изготовления, хранения и транспортировки в нем скапливаются именно те вещества, которые недопустимы для системы покрытия: окалина, брызги сварки, поверхностная ржавчина, конденсат и растворимые соли из морского воздуха. Внешний инспектор видит чистую, гладкую башню. Внутри же тот же корпус может находиться в состоянии, значительно менее чистом, чем требуется.
Это важно, потому что большинство покрытий для башен электростанций рассчитаны на работу в средах C4 или C5-M в соответствии со стандартом ISO 12944 , с подготовкой поверхности до Sa 2½ согласно ISO 8501-1 и определенным профилем шероховатости — как правило, угловым профилем, к которому покрытие может механически прилипнуть. Если подготовить внешнюю поверхность, но не обработать внутреннюю, то первое повреждение покрытия обычно проявляется в виде образования пузырей или потери адгезии на внутренних поверхностях, в местах, где влага задерживается дольше всего.
Практическое правило: одна башня, один наземный стандарт. Если в вашей спецификации указано Sa 2½ с профилем и пределом содержания соли, это относится к обеим стенам — и ваше оборудование должно быть способно достичь обеих стен.
Две поверхности, один проход: как устроено оборудование.
Именно эту конструктивную проблему решает дробеструйная машина для обработки внутренних и наружных стенок башни ветряной турбины . Вместо того чтобы обрабатывать секцию башни как большую плоскую пластину, машина обрабатывает ее как вращающийся цилиндр с двумя поверхностями, которые необходимо подготовить:
- Внешняя пескоструйная обработка — пескоструйные колеса, установленные на подвижной раме, очищают внешнюю поверхность банки по мере ее вращения.
- Внутренняя дробеструйная обработка (внутренняя дробеструйная обработка) — консольная стрела доставляет взрывные головки в скважину, так что внутренняя стенка очищается в той же установке, без поворота участка.
- Самоходные опорные рамы — секция башни въезжает в цех на механизированных тележках (в большинстве цехов по производству башен эта работа выполняется с помощью вращающихся роликов/ротаторов). Это исключает работу крана, которая обычно занимает большую часть времени производственного цикла.
- Извлечение абразива и пылеудаление — абразив извлекается, очищается и рециркулируется; пыль удаляется и фильтруется в месте её образования.
На фотографиях с завершенного проекта показана совместная работа трех элементов: внешней рамы машины, внутренней стрелы, входящей в скважину, и башни, доставляемой на самоходных опорах.
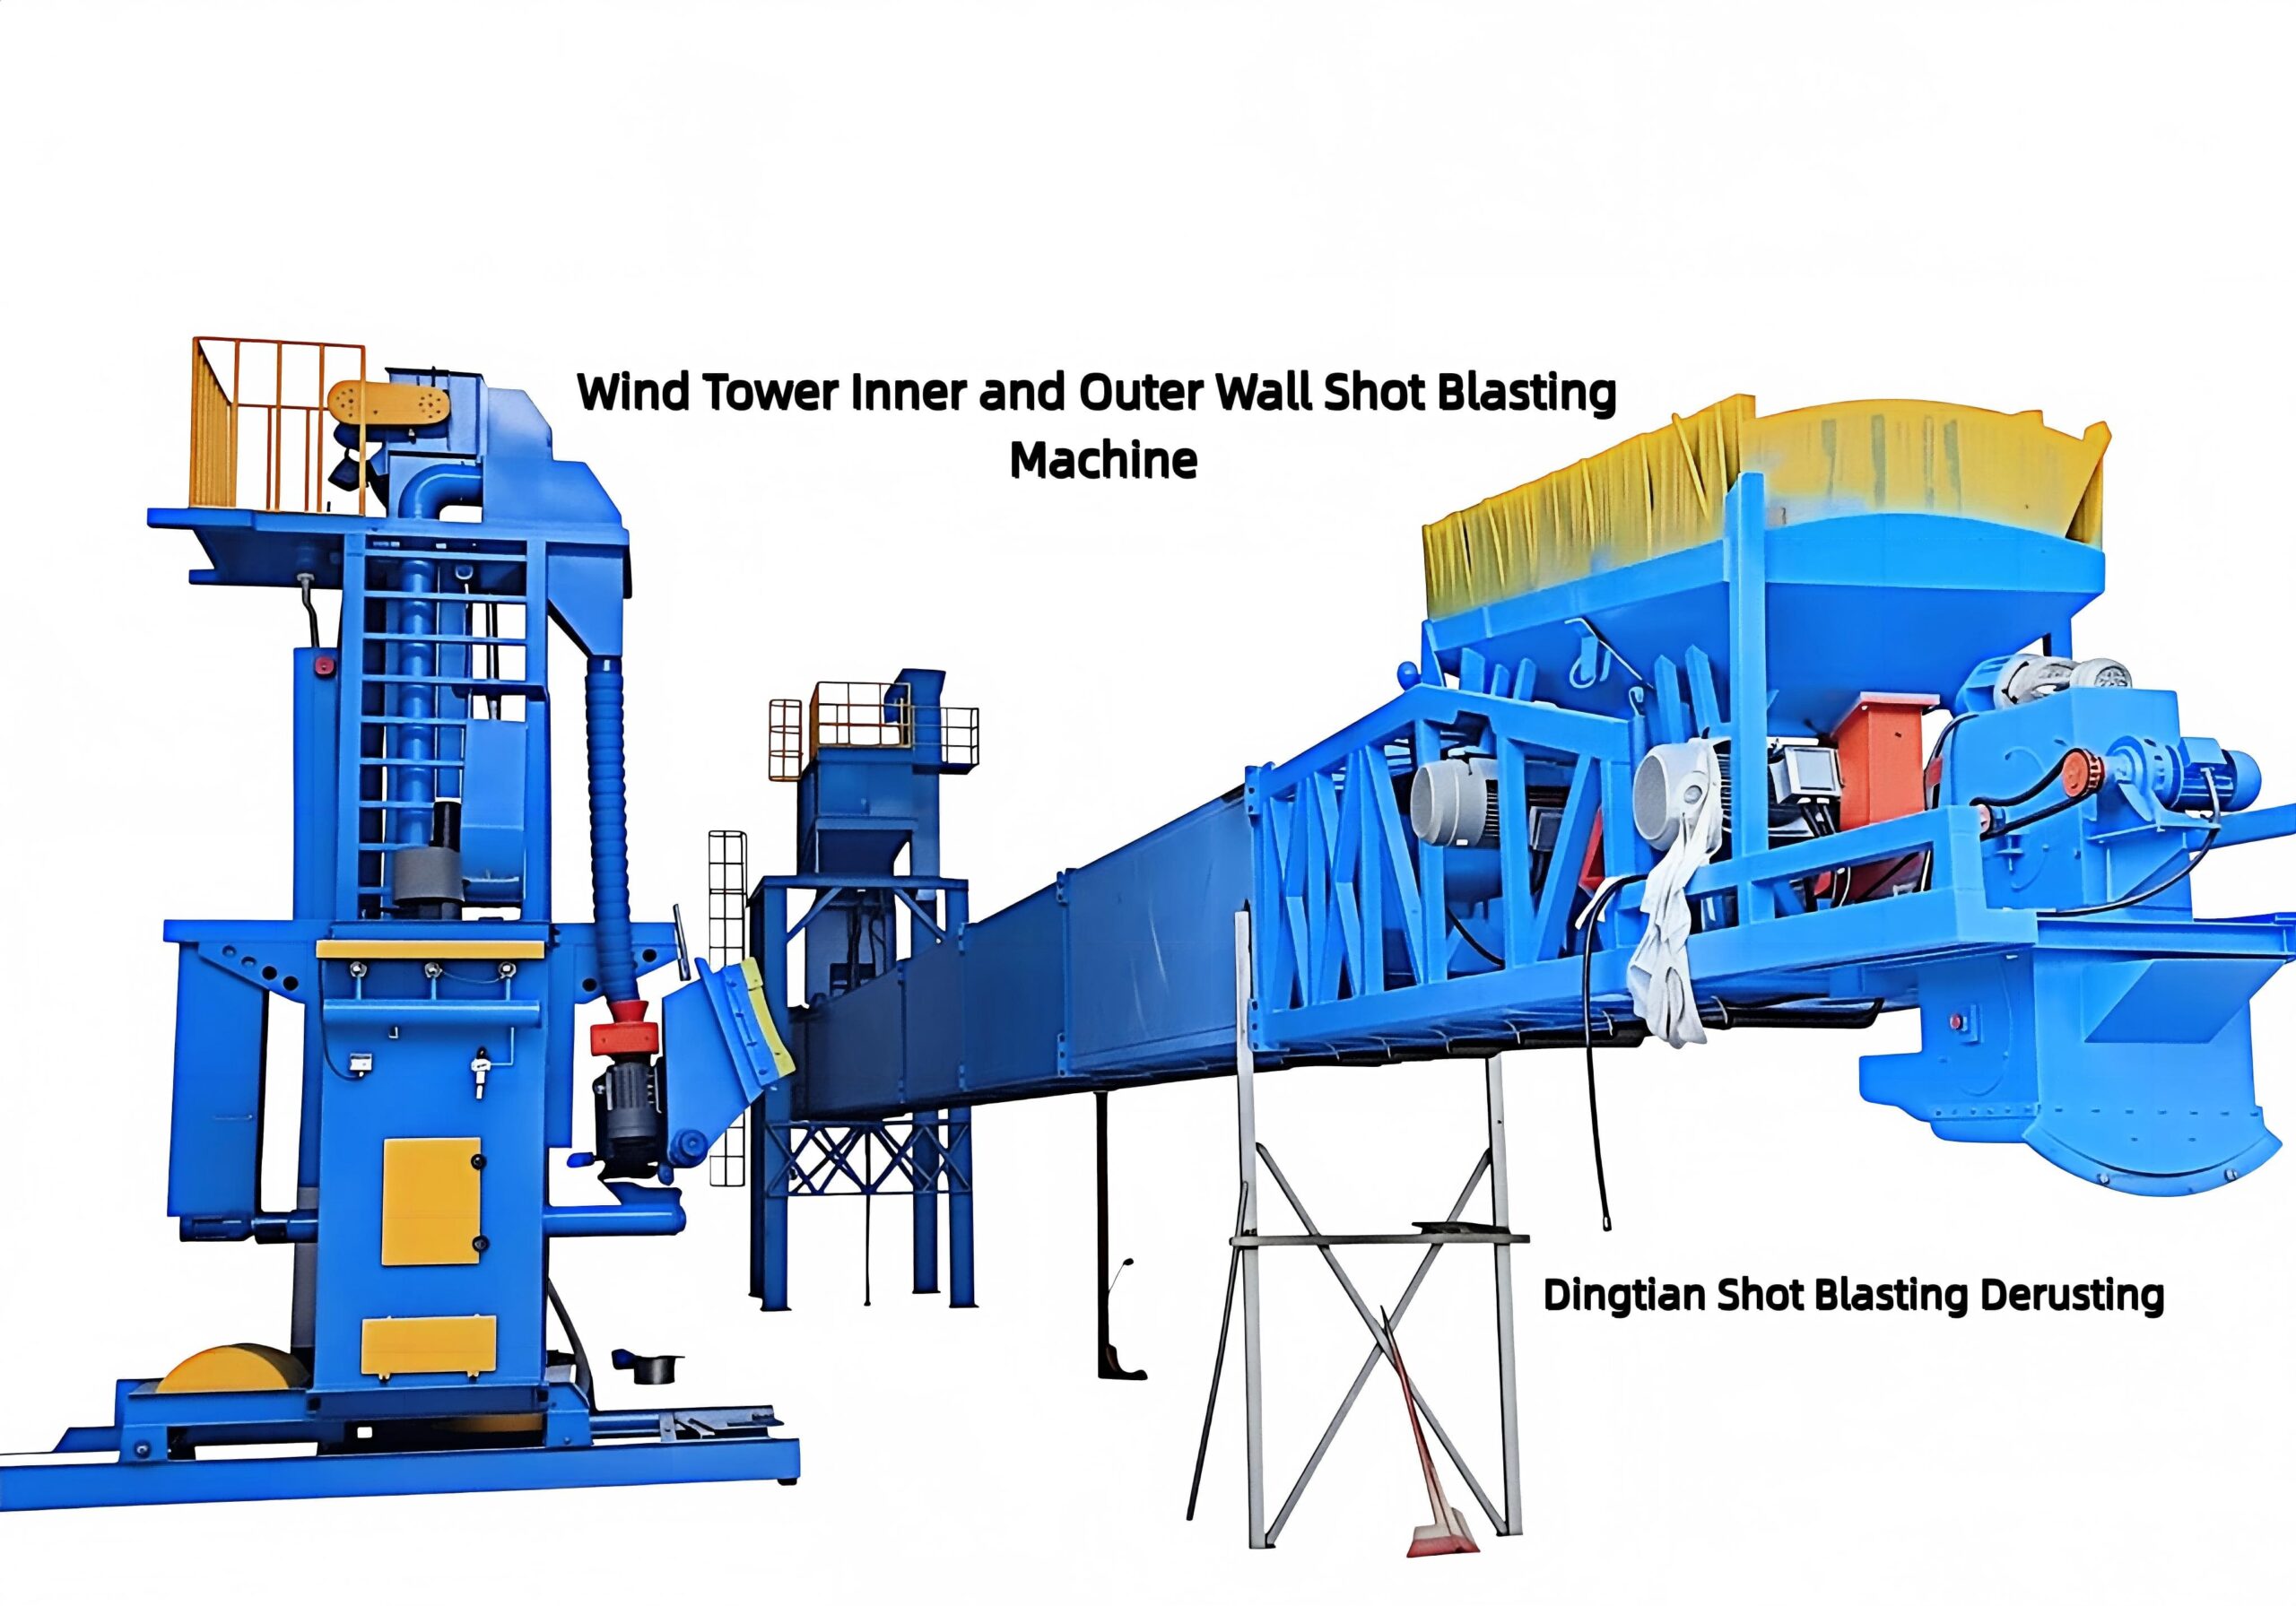
Рисунок 1 — Внешняя дробеструйная установка: дробеструйные колеса, ковшовый элеватор, абразивный сепаратор и пылеудаление.
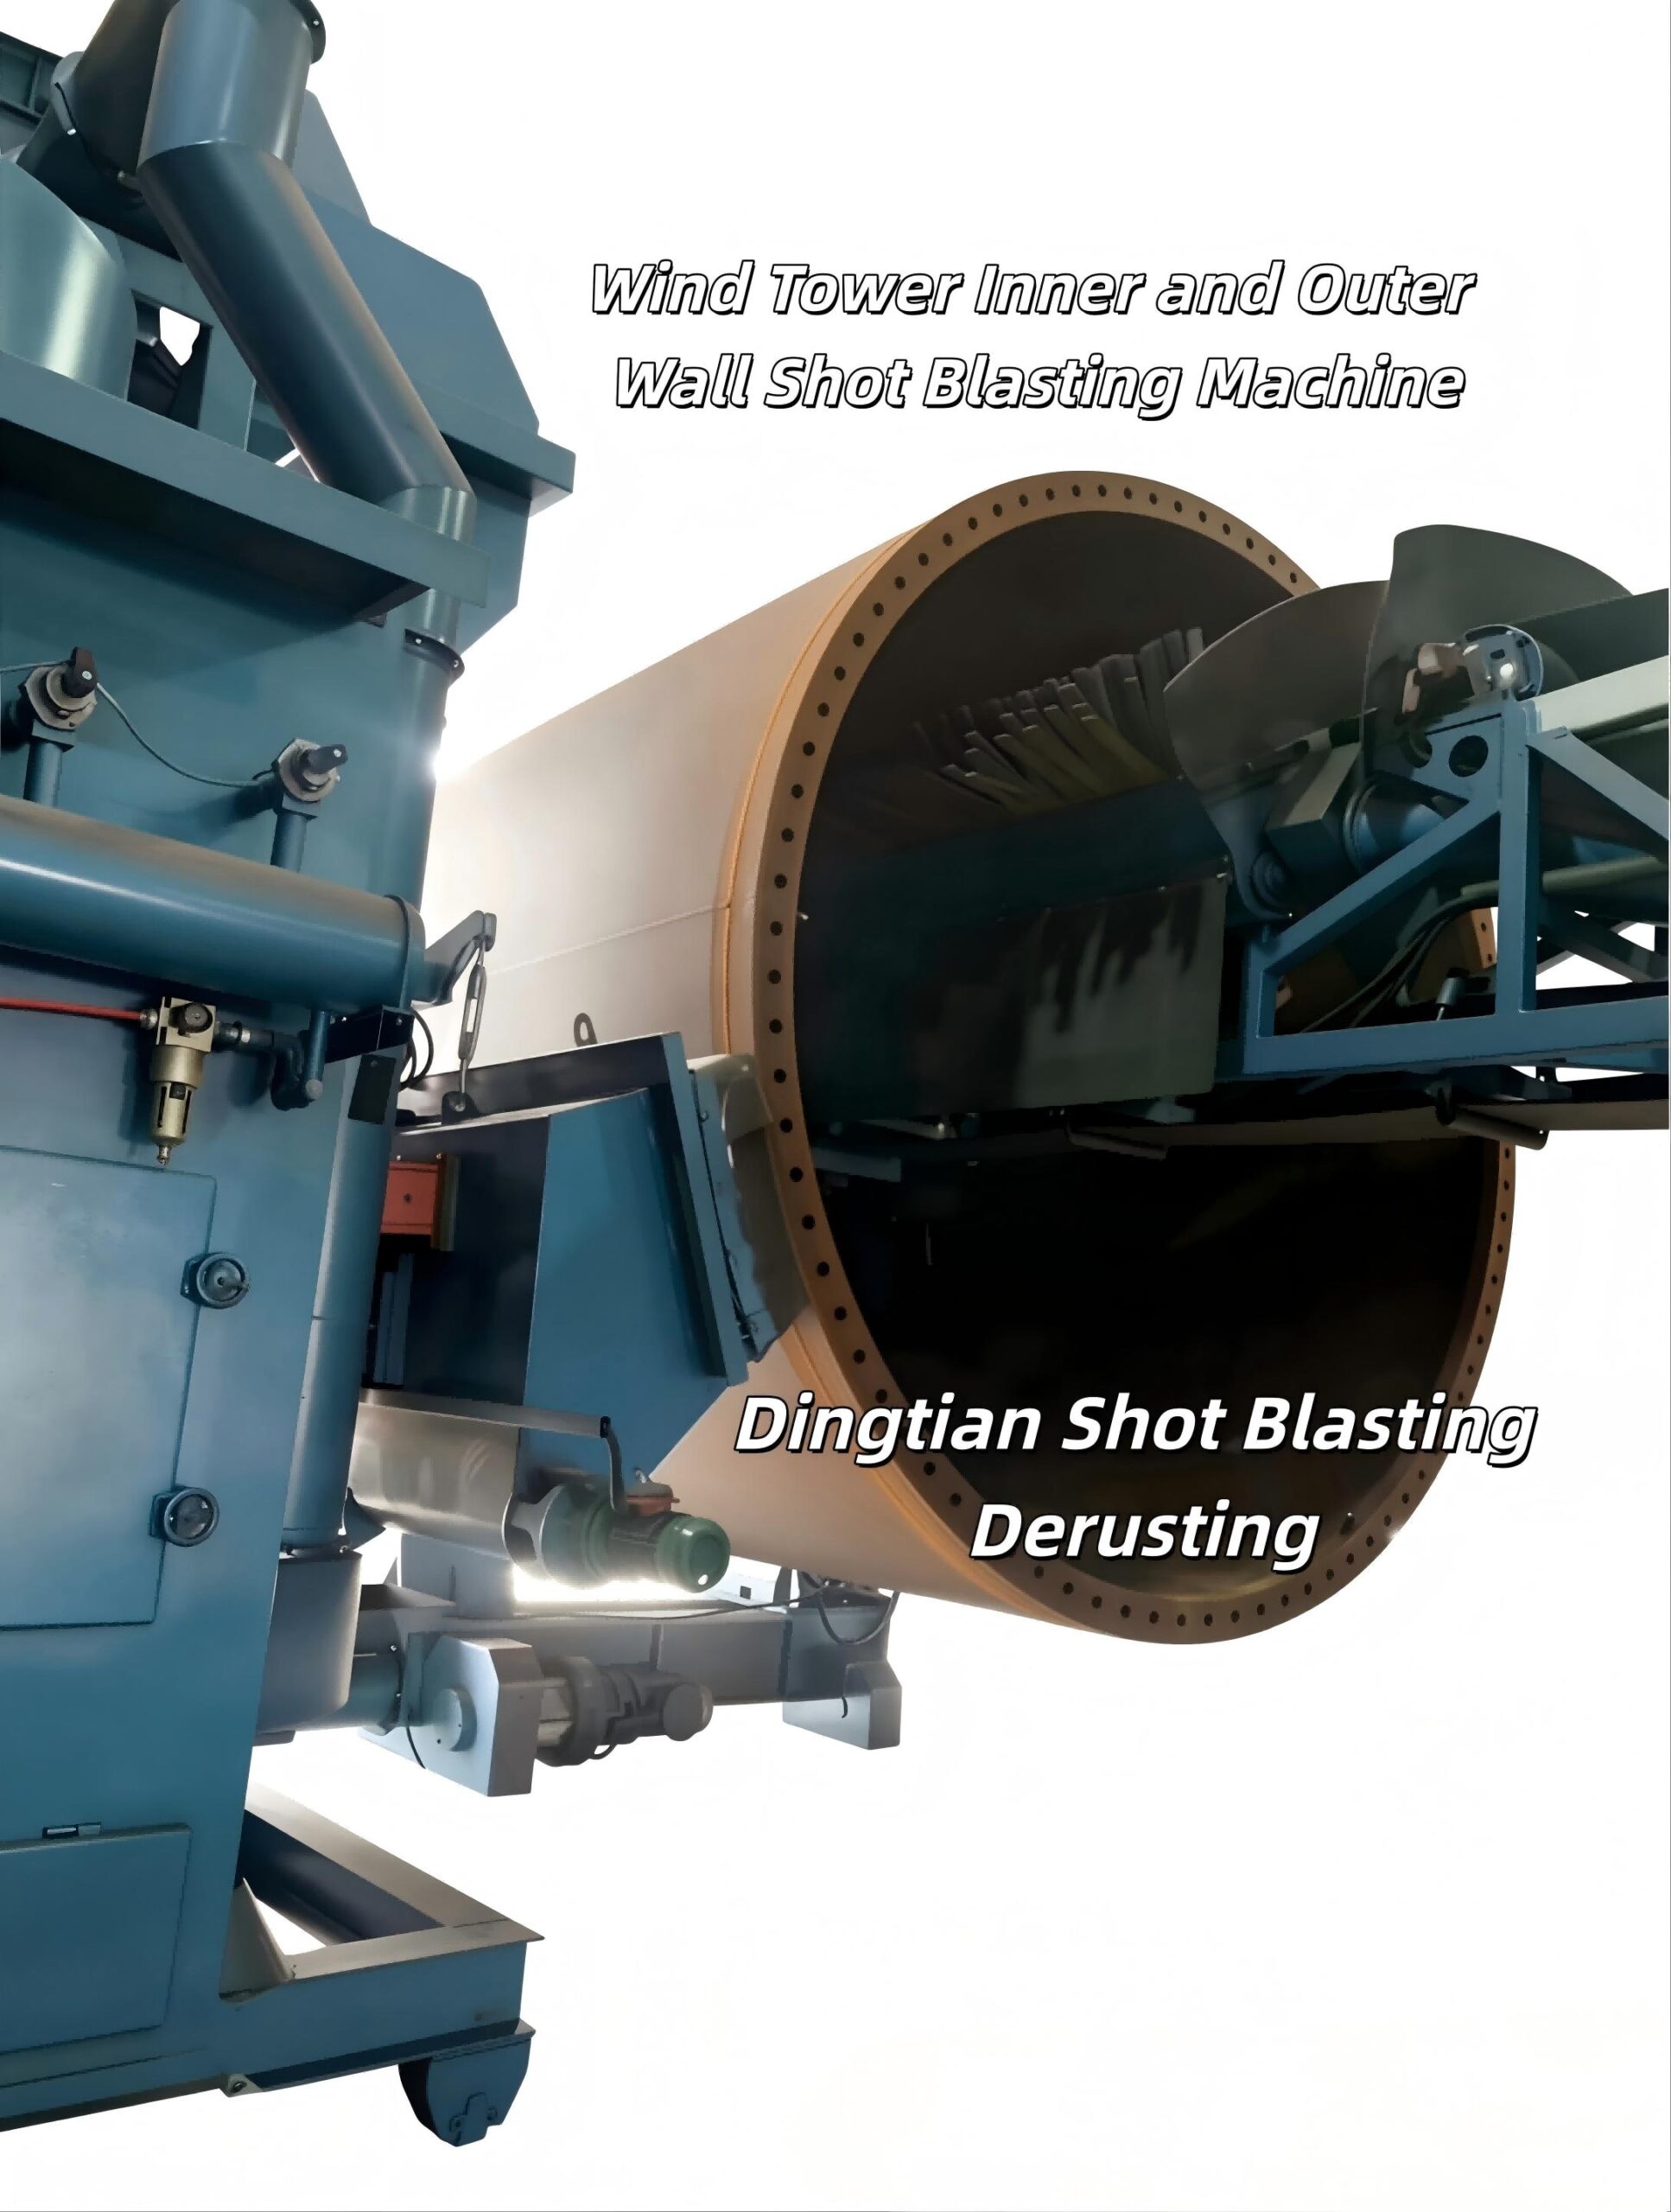
Рисунок 2 — Внутреннее взрывное воздействие: стрела со взрывными головками входит в скважину и подготавливает внутреннюю стенку в той же конфигурации.
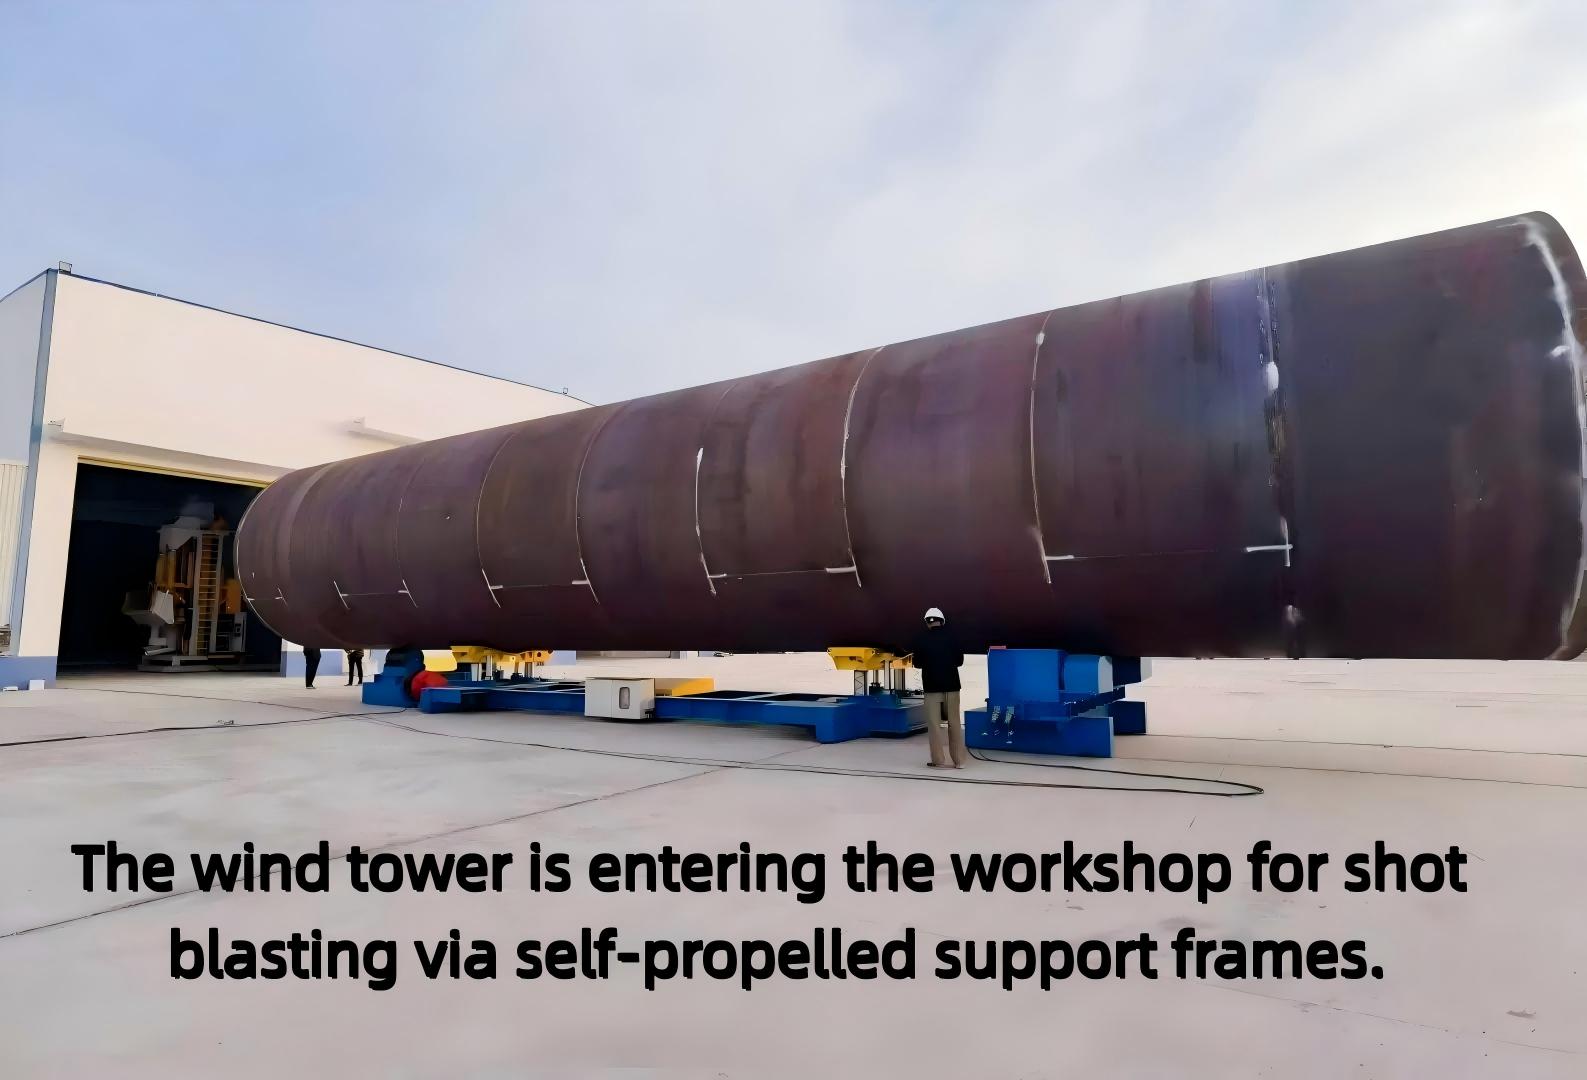
Рисунок 3 — Секция башни въезжает в цех для пескоструйной обработки на самоходных опорных рамах — переналадка крана между секциями не требуется.
Почему внутренний бум является решающим фактором
Любой может установить дробеструйные колеса рядом с цилиндром. Сложнее всего добраться до дальнего конца участка длиной до десятков метров, сохраняя ровный профиль по всей длине канала и делая это без человека внутри корпуса. Именно поэтому внутренний вылет, количество и расположение дробеструйных головок, а также точность перемещения стрелы имеют большее значение, чем заявленная мощность колес. Именно поэтому при сравнении дробеструйных машин для внутренних работ от разных поставщиков, первым делом следует задаться вопросом о стреле.
При расчете размеров башенной системы для взрывных работ сначала рассчитывается внутренняя стрела, а затем внешний блок. Если сделать наоборот, получится машина, которая быстро движется снаружи, но не полностью укомплектована внутри.
Что нужно уточнить перед покупкой
- Диаметр стрелы и длина ее сечения могут варьироваться — диаметр канала определяет конструкцию стрелы, а длина определяет ход.
- Толщина листа и состояние сварного шва — качество сварных швов и разбрызгивание металла влияют на необходимую энергию на квадратный метр.
- Чистота и профиль — Sa 2½ и диапазон шероховатости, требуемый вашим поставщиком покрытий.
- Ограничения по содержанию растворимых солей — все чаще устанавливаемые для работ на морских платформах; это влияет на абразивный материал и этап промывки.
- Производительность — количество банок за смену, а не квадратных метров в час. Именно этот показатель окупает стоимость оборудования.
- Взаимодействие системы нанесения покрытия и производственной линии — если пескоструйная обработка напрямую поступает в линию покраски, то у них должно быть общее тактовое время.
- Планировка цеха и рельсовая система — траектория движения самоходных опор — определяют реалистичность времени цикла.
Если пескоструйный аппарат является одним из звеньев производственной линии ветряной башни , его следует размещать вместе с транспортной системой, вращающейся станцией и покрасочной линией — модернизация этого узла на более позднем этапе приводит к потере недель при реализации проектов по строительству ветряных башен.
Отправьте нам эти семь пунктов, и вы получите план и примерный бюджет, а не типовое коммерческое предложение.
Морские моноопоры и переходные элементы
Та же логика применима и к масштабируемым системам. Машина для дробеструйной обработки моноопор для морских ветроэнергетических установок сталкивается с более тяжелыми секциями, более толстыми плитами, более жесткими ограничениями по содержанию соли и системой покрытия, которая должна выдерживать условия зоны разбрызгивания. Принцип работы оборудования не меняется: внешние колеса, внутренний вылет стрелы, механизированные опоры, система сбора и фильтрации — все рассчитано на более крупную деталь.
Что касается морских фундаментов — моноопор и переходных элементов — мы подготовили отдельный подробный материал: взрывные работы на морских моноопорах: зона разбрызгивания начинается в зоне взрывных работ .
Расходные материалы, время безотказной работы и запасные части
Эффективность пескоструйной станции напрямую зависит от времени её бесперебойной работы. Износ деталей предсказуем — пескоструйные круги, лезвия, защитные кожухи, защитные пластины, ленты и ролики — и так же предсказуемы два важных показателя: скорость доставки запасных частей и стабильность подаваемого абразива.
Мы храним на складе изнашиваемые детали для наших собственных машин, а также примерно 70% деталей, поставляемых нами для машин Wheelabrator, Pangborn и Sintokogio. Мы также производим абразивные материалы: литую стальную дробь и зернистость марок от S70 до S930, упакованные в биг-бэги по 1000 кг с внутренними мешками по 25 кг, минимальный заказ — одна тонна. Для башенной линии именно такое сочетание — машина, изнашиваемые детали и абразив от одного поставщика — обеспечивает стабильный профиль от первой до тысячной банки.
Для технического обслуживания ознакомьтесь с нашимконтрольным списком профилактического обслуживания дробеструйного оборудования ; для замены см. совместимые изнашиваемые детали .
Чтобы узнать о последовательности работ в цехе — как именно башня подвергается дробеструйной обработке, покраске и сдается заказчику, шаг за шагом — см. наше руководство по дробеструйной обработке башен ветряных турбин: внутренние и внешние стены .
Часто задаваемые вопросы
Может ли одна машина подготовить как внутреннюю, так и внешнюю стенку?
Да. Внешние демпфирующие колеса и внутренняя демпфирующая штанга работают в одной конструкции, при этом секция вращается на механизированных опорах — в этом и заключается весь смысл данной конфигурации.
Как вы обрабатываете башни разного диаметра?
Опорные рамы, расположение колес и стрела проектируются в соответствии с заданным диапазоном диаметров. Сообщите нам диаметр вашей самой маленькой и самой большой банки, а также длину ее секции, и конструкция машины будет разработана с учетом этих параметров.
Вы предоставляете полный комплекс услуг по подготовке поверхности ветряной башни или только пескоструйную обработку?
Мы производим оборудование для дробеструйной обработки, абразивные материалы и изнашиваемые детали, а также строим линии нанесения покрытий и покраски, так что взаимодействие между дробеструйной обработкой и покраской может обеспечиваться одним поставщиком.
Какая информация необходима для составления коммерческого предложения?
Семь пунктов, указанных выше. На их основе мы предоставляем планировку, конфигурацию и диапазон цен — обычно в течение 24 часов.
Связанные темы
#ВзрывВетрянойБашни #БашняВетрянойТурбины #ДробеструйнаяМашина #ПодготовкаПоверхности #ОффшорнаяВетроэнергетика #Монопиле #ISO12944 #Sa25 #ПроизводствоБашен #ПескоструйнаяОчистка #ВозобновляемаяЭнергия #ИзготовлениеСтали