
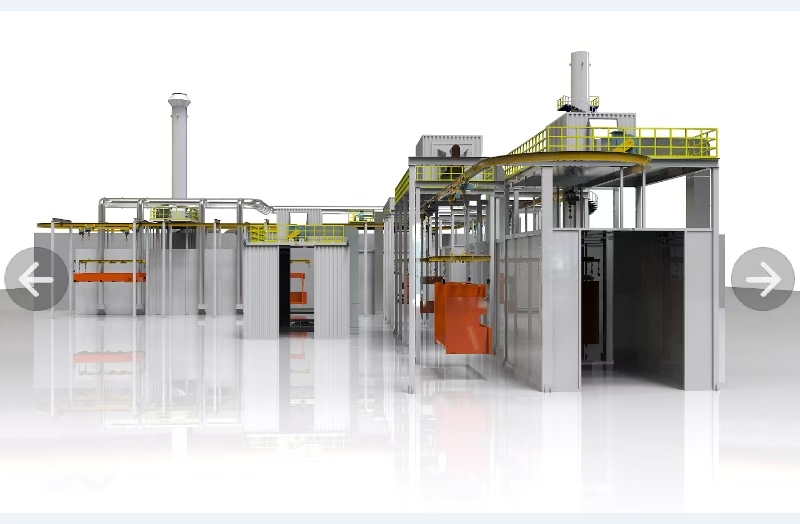
Пример проекта: линия нанесения покрытий для дочерней компании группы TRUMPF.
Главное изображение на этой странице — это трехмерный чертеж производственной линии станков с ЧПУ, разработанной и изготовленной компанией Jiangsu Dingtian для Jiangsu Jinfangyuan CNC Machine Tool Co., Ltd. — дочерней компании TRUMPF (Германия) , ведущего мирового производителя станков с ЧПУ для обработки листового металла.
Компания Jinfangyuan была приобретена группой TRUMPF в 2013 году и эксплуатирует около 30 000 машин в более чем 50 странах мира. Поставка полной линии нанесения покрытий на немецкое производственное предприятие означала, что линия должна соответствовать европейским технологическим стандартам, а также китайским экономическим требованиям: документированный контроль предварительной обработки, равномерность температуры в печи ±5 °C и прослеживаемая толщина пленки и адгезия.
TRUMPF является зарегистрированным товарным знаком компании TRUMPF GmbH + Co. KG. Компания Jiangsu Jinfangyuan CNC Machine Tool Co., Ltd. упоминается здесь в качестве фактической ссылки на корпоративную структуру нашего клиента. Компания Dingtian не связана с компанией TRUMPF или ее дочерними предприятиями, не получает от них поддержки и не имеет с ними разрешения.
Как зарубежные покупатели называют линию порошковой покраски?
Одна и та же линейка продукции продается под разными названиями на разных рынках, и покупатели обычно ищут только термин, используемый в их регионе. Знание регионального термина помогает правильно сравнивать предложения и избегать покупки порошковой краски, когда на самом деле нужна жидкая краска, или наоборот.
| Рынок / ссылка | Поиск по именам покупателей |
|---|---|
| Азия (Китай, Индия, Юго-Восточная Азия) | Линия порошковой окраски , завод порошковой окраски, производственная линия порошковой окраски, оборудование для порошковой окраски, линия электростатической порошковой окраски |
| Северная Америка (Нордсон, класс Джема) | Система порошковой окраски , конвейерная линия порошковой окраски, линия порошковой покраски, промышленная линия покраски, система финишной покраски |
| Европа (класс Вагнера, Эйзенмана, Дюрра) | Завод порошковой окраски , установка электростатической порошковой окраски, цех порошковой окраски, линия лакирования, цех нанесения покрытий. |
| Индия | Завод порошковой окраски, линия порошковой окраски, линия CED-покрытия , 7-резервуарная линия предварительной обработки порошковой окраски. |
| Ближний Восток и Африка | Линия порошковой окраски, линия порошковой окраски, заводская линия порошковой окраски «под ключ». |
| Торговые каталоги и справочники | промышленная линия нанесения покрытий, линия нанесения поверхностных покрытий, автоматическая линия нанесения покрытий, линия нанесения покрытий на металл, линия по производству покрытий |
| Размещение объявлений и запросы в сегменте B2B | Цена линии порошковой окраски, производитель установок порошковой окраски, линия порошковой окраски «под ключ» , поставщик линий порошковой окраски в Китае. |
Покупатели ищут названия подсистем отдельно.
В большинстве запросов указывается подсистема, а не вся линия целиком. Эти термины представляют собой наиболее часто используемые поисковые запросы в этой категории.
| Подсистема | Поисковые запросы покупателей |
|---|---|
| Предварительная обработка | линия предварительной обработки, линия фосфатирования, 7-резервуарная линия предварительной обработки, линия хроматной конверсии, линия предварительной обработки для дробеструйной обработки, линия предварительной обработки стальных листов. |
| Покрасочная камера | Покрасочная камера, камера порошковой окраски, камера быстрой смены цвета, ручная покрасочная камера, автоматическая камера с возвратно-поступательным движением, камера с водяной завесой |
| Восстановление порошка | система рекуперации порошка, циклонная система рекуперации, камера рекуперации картриджей, установка регенерации порошка |
| Затвердевание | печь для порошковой полимеризации, туннельная печь для полимеризации, печь для периодической полимеризации, печь для полимеризации на газе, электрическая печь для полимеризации, равномерность температуры в печи для полимеризации |
| Конвейер | Подвесной конвейер для порошковой окраски, конвейер с приводом и свободным перемещением, напольный рельсовый конвейер, цепной конвейер для нанесения покрытия, конвейерная линия для порошковой окраски |
| Относящийся к окружающей среде | Система очистки от летучих органических соединений, регенеративный термический окислитель RTO, каталитический окислитель RCO, роторный концентратор на основе цеолита, промышленный пылеуловитель, пескоструйная камера |
| Прикладное оборудование | электростатический порошковый пистолет, автоматический порошковый распылитель, возвратно-поступательный механизм, электростатическая машина для распыления краски. |
Какие детали называют покупатели?
Эти формулировки используются покупателями для описания задачи, а не самого оборудования:
- Линия порошковой окраски стальных конструкций и двутавровых балок
- Линия порошковой окраски алюминиевых профилей и экструзионных изделий
- Линия порошковой окраски корпусов и кожухов бытовой техники
- Линия порошковой окраски автомобильных деталей и компонентов шасси.
- Линия порошковой окраски металлической мебели, полок и фурнитуры.
- Линия порошковой окраски фитингов, клапанов и фланцев для труб.
- Линия порошковой окраски сельскохозяйственной и строительной техники
- Линия порошковой окраски электрощитов и корпусов распределительных устройств
- Линия порошковой окраски станин и рам станков с ЧПУ
Для чего используется линия порошковой покраски?
Линии нанесения покрытий выполняют три функции, и одна линия, как правило, охватывает все три одновременно:
- Защитное покрытие — защита от ржавчины и коррозии, создающее барьер против влаги и агрессивных сред, продлевает срок службы компонентов. Типично для наружных стальных конструкций, строительной техники, элементов мостов, клапанов, резервуаров и ветровых башен.
- Декоративное покрытие — широкий спектр цветов, уровней глянца (глянцевое / матовое / полуматовое) и текстур (песчаная, кованая, морщинистая). Типично для корпусов бытовой техники, металлической мебели, кожухов, полок и фурнитуры.
- Функциональное покрытие — обладает высокой термостойкостью, проводимостью, изоляционными, огнестойкими, антибактериальными свойствами и защищает от отпечатков пальцев. Типично для электрооборудования, функциональных деталей автомобилей и компонентов специального назначения.
Как работает линия электростатического порошкового покрытия?
Основная технология — электростатическое напыление. Пистолет подает статическое напряжение 60–100 кВ . Это заряжает частицы порошка или краски. Заземленная заготовка образует противоположный полюс электрического поля. Заряженные частицы равномерно осаждаются на поверхности. Они достигают углублений, сварных швов и кромок, которые невозможно обработать методом пневматического напыления.
Затем покрытое изделие помещается в печь для отверждения, обычно при температуре 180–220 °C . Порошок плавится, растекается и образует поперечные связи, формируя твердую плотную пленку. Жидкая краска отверждается по мере испарения растворителя и затвердевания пленки под воздействием тепла.
В чём разница между порошковой покраской и жидкостной покраской?
Для соответствия экологическим требованиям, толщины пленки, долговечности и низкой себестоимости при серийном производстве выбирайте порошковую покраску . Для получения качественного внешнего вида, очень тонких пленок или термочувствительных и крупногабаритных заготовок, обрабатываемых на месте, выбирайте жидкую покраску . Оба варианта подходят для одной и той же линии электростатической порошковой покраски . Этап распыления можно модернизировать позже без перестройки конвейера или печи.
| Сравнительный пункт | Порошковое покрытие | Жидкая живопись |
|---|---|---|
| Форма покрытия | Твердый порошок, без растворителей. | Жидкие, на основе растворителей или на водной основе |
| толщина пленки | 50–150 мкм за один проход | 15–40 мкм на слой, наносимый послойно. |
| Воздействие на окружающую среду | Нулевой уровень выбросов летучих органических соединений; излишки распыляемого порошка собираются и используются повторно. | Выбросы летучих органических соединений; требуется очистка выхлопных газов. |
| Качество внешнего вида | Более толстая пленка; может образовываться на острых краях. | Более тонкое, качественное покрытие; лучшее выравнивание. |
| Подходящие заготовки | Металлические детали, выдерживающие температуру 180–220 °C. | Сложные формы, детали с высокой точностью обработки, детали, чувствительные к высоким температурам, крупногабаритные конструкции, изготавливаемые на месте. |
| Смена цвета | Требуется уборка кабины; работает медленнее. | Быстрое изготовление; подходит для небольших многоцветных партий. |
Каковы четыре этапа технологического процесса нанесения покрытия на линии?
Линия работает на подвесном или напольном конвейере . Эта конвейерная линия порошковой окраски автоматически соединяет все этапы. Стандартный процесс состоит из четырех этапов.
Шаг 1 — Предварительная обработка дробеструйной/пескоструйной обработкой.
Сначала заготовки проходят стадию пескоструйной обработки. Высокоскоростная стальная дробь удаляет ржавчину, окалину, сварочный шлак и масло. Она создает равномерный профиль для лучшего сцепления покрытия. Это наиболее важный этап для качества покрытия. Некачественная предварительная обработка приводит к преждевременному выходу из строя, независимо от качества краски. Поэтому установка порошковой окраски с предварительной обработкой начинает работу со стадии пескоструйной обработки. Оборудование для предварительной обработки рассматривается в разделе, посвященном пескоструйным и дробеструйным установкам .
Шаг 2 — Порошковая покраска или жидкая краска
Предварительно обработанные заготовки перемещаются в зону распыления. Метод нанесения покрытия соответствует требованиям к продукту:
- Порошковая покраска — электростатически осажденный порошок, 50–150 мкм за один проход, без летучих органических соединений. Излишки порошка собираются и повторно используются системой рекуперации порошка .
- Жидкая краска — улучшенная текучесть и выравнивание для получения изысканного внешнего вида или сложных форм. Подходит для многослойных систем с грунтовкой, финишным покрытием и прозрачным лаком.
Шаг 3 — Сушка и отверждение
Покрытые детали помещаются в печь для отверждения. Порошок отверждается при температуре 180–220 °C в течение 10–30 минут, расплавляясь и образуя поперечные связи. Жидкая краска образует пленку путем сушки при высокой температуре. В туннельной печи для отверждения отклонение температуры не превышает ±5 °C . Цвет, блеск и твердость остаются неизменными по всей партии.
Шаг 4 — Разгрузка и осмотр
Затвердевшие заготовки проходят через зону охлаждения до температуры окружающей среды. Затем проводится проверка внешнего вида, толщины пленки и адгезии (при поперечном раскрое). Принятые детали упаковываются и помещаются на склад.
Какие системы контроля окружающей среды должна включать линия нанесения покрытия?
На любой соответствующей требованиям производственной линии стандартно устанавливаются две системы: система пылеудаления и система очистки выхлопных газов от летучих органических соединений. Без них линия не сможет пройти экологическую экспертизу.
Промышленная система пылеудаления
- В линиях по производству порошка используется двухступенчатая регенерация — циклонная фильтрация плюс картриджная фильтрация. Степень извлечения порошка достигает ≥95% , что значительно сокращает потери сырья.
- В линиях покраски используется покрасочная камера с водяной завесой или сухой фильтр для удаления излишков краски, а также импульсно-струйный рукавный пылеуловитель. Выбросы твердых частиц не превышают 10 мг/м³ .
система очистки выхлопных газов от летучих органических соединений
| Состояние выхлопной системы | Рекомендуемый процесс | Эффективность очистки |
|---|---|---|
| Средняя или низкая концентрация | Адсорбция на активированном угле + каталитическое окисление (CO / RCO) | ≥95% |
| Большой объем, низкая концентрация | Роторный концентратор на основе цеолита + регенеративный термический окислитель (РТО) | ≥99%, степень рекуперации тепла ≥95% |
Часто задаваемые вопросы покупателей линии порошковой покраски
Насколько дороже линия порошковой покраски по сравнению с линией обычной покраски?
Линия порошковой окраски обходится дороже на начальном этапе. Она включает в себя систему рекуперации порошка и печь для отверждения. Однако порошок рекуперируется и используется повторно без расхода растворителя. Затраты на утилизацию осадка значительно ниже. Поэтому стоимость одной окрашенной детали существенно снижается со временем. При стабильном объеме производства разница обычно окупается в течение 1–2 лет . Для получения приблизительной сметы запросите оценку стоимости линии порошковой окраски, указав данные о вашей детали.
Какой метод нагрева следует использовать в печи для отверждения?
Пять распространенных вариантов — это электричество, природный газ, сжиженный газ, биомасса в пеллетах и тепловое масло. Зарубежные покупатели чаще всего выбирают природный газ или электричество . Это зависит от местных цен на энергоносители и норм выбросов. Компания Dingtian проектирует корпус печи и систему сгорания с учетом энергетических условий вашего предприятия. См. конфигурации печей для порошковой окраски для стандартных газовых и электрических конфигураций.
Какой конвейер мне выбрать: подвесной или напольный?
Подвесной конвейер подходит для мелких и средних деталей в условиях крупносерийного тактового производства. Он также экономит площадь. Напольный конвейер, включая конвейеры с приводом и свободным перемещением, подходит для тяжелых, негабаритных деталей. Для них требуется время выдержки на станции, оптимальная траектория движения и гораздо большие нагрузки. Выбор зависит от веса заготовки, ее размеров и высоты здания.
Можно ли адаптировать линию нанесения покрытия под размеры моего завода?
Да. Каждая линия нанесения покрытий Dingtian проектируется на заказ. Мы учитываем максимальные размеры заготовки, вес агрегата, количество смен и целевой объем производства. Мы также учитываем длину, ширину, высоту здания и существующие коммуникации. Затем мы сначала составляем 3D-макет , после чего предоставляем перечень оборудования и коммерческое предложение.
Как осуществляется монтаж и ввод в эксплуатацию экспортных проектов?
Оборудование упаковано в пронумерованные модули, рассчитанные на стандартные контейнеры. В комплект входят подробные монтажные чертежи и видеоинструкции. Инженеры могут выезжать за границу для контроля установки, ввода в эксплуатацию и обучения операторов. Оборудование экспортировалось в Юго-Восточную Азию, на Ближний Восток, в Южную Америку, Африку и Восточную Европу.
Как осуществляется контроль и приемка качества покрытия?
Стандартные критерии приемки включают внешний вид, толщину пленки и адгезию. Внешний вид означает отсутствие подтеков, эффекта «апельсиновой корки», кратеров или частиц. Толщина пленки проверяется магнитным измерителем в пределах расчетного диапазона. Адгезия проверяется по стандарту GB/T 9286 или ISO 2409 (тест на поперечное сечение), допускается класс 0–1. Твердость по карандашу и ударопрочность дополняют список критериев. Контроль может проводиться в соответствии со стандартами заказчика, ISO или ASTM.
Сложно ли осуществить смену цвета на линии нанесения порошкового покрытия?
Для смены цвета необходима очистка покрасочной камеры, системы рекуперации и краскопультов. Обычно это занимает 30–60 минут . Если вы работаете с большим количеством цветов небольшими партиями, выбирайте покрасочную камеру с быстрой сменой порошка. В ней используется большая циклонная система рекуперации со сменными картриджами. В противном случае выберите линию жидкой покраски.
В чём разница между линией порошковой окраски и линией CED-окраски?
Линия порошковой окраски наносит сухой порошок электростатическим методом и отверждает его в печи. Линия катодного электроосаждения (CED) погружает заготовку в ванну с краской и наносит пленку электрическим способом, которая проникает во внутренние полости, недоступные для порошковой окраски. CED обеспечивает превосходную защиту от коррозии и широко используется для автомобильных кузовов и шасси. Многие предприятия используют оба метода: CED для грунтовки, порошковая окраска для финишного покрытия.
О Цзянсу Динтянь
Компания Jiangsu Dingtian Rust Removal and Coating Equipment Co., Ltd. является производителем, объединяющим исследования и разработки, производство, продажи и сервисное обслуживание. Продукция: автоматические системы порошковой окраски , дробеструйные и пескоструйные камеры , пылесборники и оборудование для обработки летучих органических соединений. Все товары представлены на сайте завода-изготовителя оборудования для обработки поверхностей . Возможна нестандартная индивидуальная настройка, поставка линий «под ключ» и помощь в установке за рубежом в соответствии с требованиями к заготовке и производительности.
Компания управляет производственным предприятием площадью 13 000 м² в районе Дафэн, Яньчэн, провинция Цзянсу, в котором работают 126 сотрудников, реализовано более 500 проектов, а экспорт осуществляется на рынки 32 стран. Зарегистрирована в качестве отправителя и получателя импортных и экспортных товаров в таможне Яньчэна (регистрационный номер таможни 91320982MA27364A72 ).
Контакты и техническая поддержка
Отправьте чертежи заготовки, ее размеры, вес и суточную производительность, чтобы получить бесплатное предложение по компоновке производственной линии и смету:
- Электронная почта: dtcx@dt-shotblasting.com
- WhatsApp/WeChat: +86 158 9516 5618
- Идентификатор WeChat: cxj999888
Больше видеороликов о работе станков вы найдете на наших страницах в социальных сетях: LinkedIn | Instagram | Facebook | YouTube
Соответствующие страницы по конфигурации и применению: конфигурации печей для отверждения порошковых покрытий .
Готовы заказать этот станок? Отправьте чертежи заготовки, материал и максимальные размеры. Укажите требуемую производительность в час. Воспользуйтесь формой запроса ниже . Наши инженеры подтвердят модель и спецификацию покрытия перед оформлением заказа.
Сравнение моделей
Сравните доступные модели и технические параметры.
| Параметр | Конфигурация линии нанесения покрытий, разработанная с учетом технических требований. |
|---|---|
| Этапы процесса | Транспортировка, распыление, испарение и сушка |
| нанесение краски | Автоматический или ручной режим; выбирается в зависимости от системы нанесения покрытия. |
| Экологические системы | Вентиляция, фильтрация и, по желанию, обработка летучими органическими соединениями. |
| Интеграция | Автономная покрасочная камера или комплектная линия предварительной обработки и нанесения покрытия. |
| Конфигурация | Адаптируется под характеристики обрабатываемой детали, производительности и нанесения покрытия. |