
Основные выводы
Линия предварительной обработки стальных листов и профилей методом дробеструйной обработки | Роликовый конвейер Q69
Главная › Продукция › Линия предварительной обработки › Линия предварительной обработки стальных листов и профилей из стали Q69
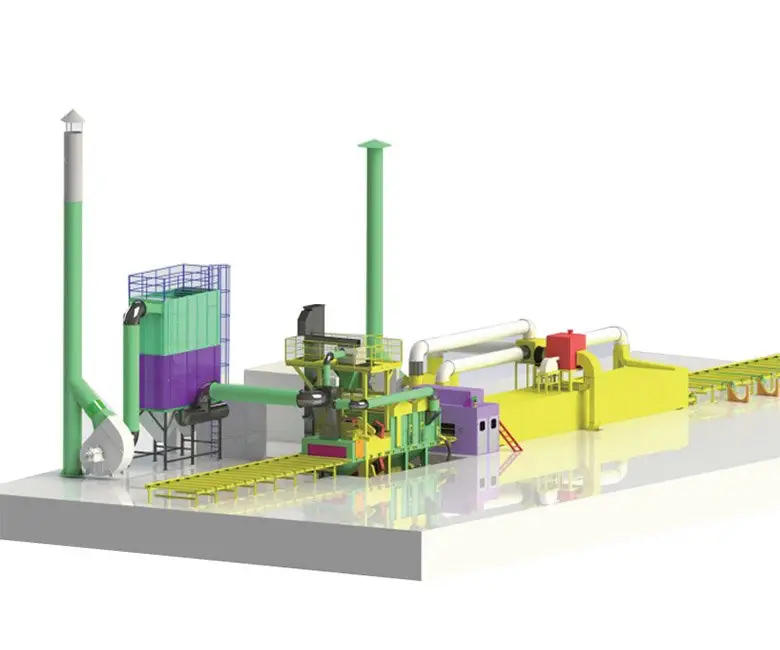
Обработка поверхности на уровне судостроительного завода: контроль растворимых солей, стабилизация шероховатости Rz, снятие напряжений и обработка с ультранизким уровнем выбросов летучих органических соединений.
Основные выводы
- Линия предварительной обработки стальных листов, профилей и профилей с роликовым конвейером и дробеструйной обработкой представляет собой непрерывную, полностью автоматизированную производственную линию, которая за один проход удаляет окалину, ржавчину, снимает внутренние напряжения и грунтует стальные листы, двутавровые балки и профили перед резкой, сваркой или сборкой блоков.
- Серия Q69 обеспечивает очистку по стандарту ISO 8501-1 Sa2.5 (Sa 2½) , поддерживает стабильный профиль закрепления Rz 30–75 мкм , удерживает остаточное содержание растворимых солей ниже 20 мг/м² и наносит равномерную сухую пленку грунтовки толщиной 15–25 мкм .
- Стандартные модели обеспечивают эффективную ширину очистки от 800 мм до 4000 мм , толщину плит от 1,5 мм до 110 мм , а индивидуальные конфигурации позволяют достигать ширины 5 м и толщины 150 мм .
- Специально разработанные противоэкструзионно-противопитательные ролики устраняют дефекты в виде вмятин, которые остаются на поверхностях листового металла при непрерывном производстве на обычных конвейерных линиях предварительной обработки.
- Экологические показатели: выбросы пыли ниже 10 мг/м³ и общие выбросы углеводородов (ЛОС) ниже 10 мг/м³ при использовании цеолитного роторного концентратора в сочетании с регенеративным термическим окислителем (РТО) .
- Данная линия находится в эксплуатации на трех ведущих китайских судостроительных предприятиях — Guangzhou Shipyard International Co., Ltd. (GSI) , CSSC Huangpu Wenchong Shipbuilding Co., Ltd. и Hudong-Zhonghua Shipbuilding (Group) Co., Ltd. — и занимается переработкой стали для очень крупных океанских балкеров, контейнеровозов, морских буровых платформ, ракетных фрегатов/эсминцев типа 052 и типа 054, десантных кораблей на воздушной подушке класса «Зубр» и десантных кораблей типа 075.
Содержание
- Что представляет собой линия предварительной обработки стальных листов и профилей с помощью стального роликового конвейера и дробеструйной обработки?
- Полная технологическая схема линии предварительной обработки Q69
- 1. Контроль остаточного содержания растворимых солей в соответствии с требованиями ИМО PSPC.
- 2. Точный контроль шероховатости поверхности для обеспечения адгезии покрытия.
- 3. Равномерное снятие остаточного напряжения
- 4. Точный и стабильный контроль толщины защитной пленки.
- 5. Комплексная защита окружающей среды на всех этапах производства: сверхнизкий уровень выбросов пыли и летучих органических соединений.
- 6. Интеллектуальная система кодирования и отслеживания
- Сравнение моделей и технические параметры серии Q69
- Проверенное применение на ведущих судостроительных верфях Китая.
- Руководство покупателя: Как выбрать подходящую линию средств предварительной обработки
- Часто задаваемые вопросы
- Заключение
Что представляет собой линия предварительной обработки стальных листов и профилей с помощью стального роликового конвейера и дробеструйной обработки?
Линия предварительной обработки поверхности стальных листов и профилей с помощью роликового конвейера и дробеструйной обработки (китайский промышленный термин: Линия для предварительной обработки стальных листов и профилей методом дробеструйной обработки роликовым методом. ) представляет собой линию непрерывного потока для обработки поверхности, в которой стальные листы и конструкционные профили перемещаются по моторизованному роликовому конвейеру через последовательность интегрированных станций: предварительный нагрев, дробеструйная обработка, нанесение грунтовки, сушка, маркировка и выгрузка.
В отличие от дробеструйных камер пакетного типа, конструкция с роликовым конвейером (сквозная подача/проход) позволяет судостроительному заводу или производителю стальных конструкций обрабатывать заготовки из листового металла и профиля непосредственно с грузовика-доставщика и подавать их прямо на станки с ЧПУ для резки, маркировки и сборки блоков. Именно поэтому линия предварительной обработки повсеместно считается первым и наиболее важным процессом в судостроении, морской инженерии и производстве тяжелых стальных конструкций .
Некачественная подготовка поверхности является первопричиной наиболее дорогостоящих отказов морских стальных конструкций:
- Отслоение покрытия и образование осмотических пузырьков , вызванные невидимыми остатками растворимых солей (хлоридов), застрявшими в микропорах стали.
- Преждевременная структурная коррозия , вызванная нестабильной или недостаточной шероховатостью профиля анкера.
- Деформация при сварке и сборке , вызванная остаточными напряжениями, возникающими при прокатке и резке.
- Несоответствие проекта установленным нормам и штрафы за выбросы , вызванные неконтролируемым выбросом твердых частиц пыли и летучих органических соединений.
Линия предварительной обработки Q69 с роликовым проходом одновременно решает все четыре задачи, контролируя чистоту поверхности, механические характеристики и экологические показатели в рамках одной интегрированной системы. Линия разработана, изготовлена и постоянно оптимизируется компанией Jiangsu Dingtian Rust Removal & Coating Equipment Co., Ltd.
Полные технические параметры, сравнительная таблица моделей и примеры промышленной проверки:
Дробеструйная машина H-образного типа Q69 | Роликовый конвейерный тип
Полная технологическая схема линии предварительной обработки Q69
В серии Q69 используется семиступенчатый непрерывный рабочий процесс:
Автоматическая загрузка → Предварительный нагрев пламенем (снятие напряжений и обезжиривание) → Высокоинтенсивная дробеструйная обработка → Равномерное нанесение грунтовки → Сушка горячим воздухом → Автоматическое кодирование (текст / символы / QR-код) → Автоматическая выгрузка
| Этап | Функция | Цель контроля |
|---|---|---|
| 1. Автоматическая загрузка | Подача на роликовый стол, выравнивание пластин. | Непрерывная подача без ручного вмешательства. |
| 2. Предварительный нагрев пламенем | Удалите влагу, выжгите масло и смазку, начните расслабляться. | Перед пескоструйной обработкой поверхность должна быть сухой и чистой от загрязнений. |
| 3. Высокоинтенсивная дробеструйная обработка | Удалите окалину, ржавчину и въевшиеся соли; сформируйте профиль якоря. | ISO 8501-1 Sa2.5 ; Rz 30–75 мкм |
| 4. Нанесение грунтовки в мастерской. | Нанесите неорганический силикат цинка или эпоксидную грунтовку для мастерской. | Равномерная толщина сухой пленки 15–25 мкм |
| 5. Сушка горячим воздухом | Затвердевание грунтовки с регулируемыми кривыми сушки. | Поверхность не липнет, что позволяет сразу же приступать к работе и нанесению разметки. |
| 6. Автоматическое кодирование | Номера участков струйной печати, серийные номера печатных форм, варианты чертежей, QR-коды. | Прослеживаемость на протяжении всего жизненного цикла |
| 7. Автоматическая разгрузка | Подача материала с роликового стола на станок для резки или хранения. | При разряде не обнаружено повреждений поверхности. |
Скорость роликового конвейера регулируется — 0,5–4 м/мин на стандартных моделях, с возможностью увеличения до 6,5 м/мин на высокопроизводительных конфигурациях — и синхронизируется с производительностью дробеструйного колеса, благодаря чему степень чистоты и шероховатость остаются постоянными независимо от скорости производства.
1. Контроль остаточного содержания растворимых солей в соответствии с требованиями ИМО PSPC.
Остатки растворимых солей — наиболее часто недооцениваемая скрытая опасность традиционной предварительной обработки стали. Ионы хлорида, остающиеся внутри микропор стали, постоянно поглощают влагу во влажной морской среде, вызывая осмотическое образование пузырей под покрытием и ускоряя подпленочную коррозию — тип разрушения, который незаметен при поставке и чрезвычайно дорог в ремонте после ввода судна в эксплуатацию.
Стандарт ИМО по эксплуатационным характеристикам защитных покрытий (PSPC) для балластных цистерн, предназначенных для морской воды, устанавливает максимальный уровень растворимых солей в 50 мг/м² (эквивалентно проводимости по Бресле), и многие спецификации заказчиков требуют гораздо более жестких ограничений.
Оптимизированный процесс предварительной обработки Q69 сочетает в себе:
- Поэтапный предварительный нагрев для удаления влаги и раскрытия микроструктуры поверхности.
- Градуированная абразивная подача с контролируемым гранулометрическим составом частиц дроби.
- Циклическая очистка воздуха под высоким давлением для удаления удаленных загрязнений с поверхности перед предварительной обработкой.
- Роликовая передача с регулируемой частотой вращения позволяет согласовывать время воздействия дробеструйной обработки с уровнем загрязнения поступающей стали.
После стандартизированной обработки по технологии Q69 остаточное содержание растворимых солей на поверхности стали стабильно контролируется на уровне ниже 20 мг/м² , что находится в пределах допустимых значений IMO PSPC и соответствует стандарту чистоты ISO 8501-1 Sa2.5 , а также методам оценки содержания солей и пыли ISO 8502-6 / ISO 8502-9 . Это исключает долгосрочный риск коррозии, вызванный невидимым загрязнением солью.
2. Точный контроль шероховатости поверхности для обеспечения адгезии покрытия.
Профиль поверхностного анкера напрямую определяет силу механического сцепления между стальной подложкой и антикоррозионным покрытием.
- Слишком низкая шероховатость → недостаточное механическое сцепление, снижение адгезии покрытия, риск расслоения между слоями.
- Слишком большая высота пика (Rz) → грунтовка не может смочить пики, оставляя оголенные металлические участки, которые становятся локальными очагами коррозии и вызывают «пятна ржавчины сквозь краску».
Система предварительной обработки Q69 обеспечивает сверхстабильный выходной уровень шероховатости Rz 30–75 мкм (регулируемый в этом диапазоне), что соответствует следующим параметрам:
- эпоксидные антикоррозионные системы,
- грунтовки на основе неорганического силиката цинка для мастерских.
- грунтовки, богатые цинком,
- полиуретановые системы финишного покрытия повышенной прочности.
Стабильность важнее номинального значения. Поскольку абразивная смесь, скорость вращения шлифовального круга, скорость конвейера и расстояние обработки регулируются по замкнутому контуру, линия Q69 сохраняет одинаковое значение Rz от первой плиты смены до последней — требование, которое инспекторы по классификации и проверки покрытий проверяют с помощью репликационной ленты и цифровых измерителей шероховатости при производстве, соответствующем требованиям PSPC.
Конструкция роликов, предотвращающая образование точечных повреждений: структурное отличие.
В отличие от обычных линий предварительной обработки, производственная линия Q69 оснащена специально оптимизированными противоэкструзионными роликами и защитными вспомогательными устройствами .
На обычных конвейерных линиях дробеструйной обработки стальная дробь, выходящая из дробекамеры, скапливается на роликах конвейера. Когда плита проходит над ней, застрявшая дробь вдавливается в свежеобработанную поверхность, оставляя следы точечного воздействия, вмятины и отпечатки роликов — косметические дефекты, которые инспекторы по покрытиям забраковывают и требуют ручной доработки.
Геометрия роликов и защитного кожуха из стали Q69 предотвращает накопление дроби в точке контакта. Это эффективно решает проблему образования точечных и вдавленных дефектов, вызванных длительным трением при экструзии между стальной дробью и конвейерными роликами, значительно снижая частоту дефектов поверхности заготовок и улучшая общую однородность поверхности как стальных листов, так и профилей (двутавровых балок, профилей типа «фунт», швеллеров, уголков, плоских и выпуклых профилей) .
3. Равномерное снятие остаточных напряжений по всей поверхности стали.
В процессе прокатки, газовой резки и сдвига в горячекатаных стальных листах неизбежно накапливаются значительные внутренние остаточные напряжения. Если эти напряжения не снять, лист деформируется, скручивается и коробится после сварки и покраски, что ухудшает точность сборки, приводит к образованию зазоров в стыках блоков и вынуждает к дорогостоящей газовой выравнивающей обработке в цехе сборки.
Технология непрерывной дробеструйной обработки линии Q69 использует высокоскоростное воздействие снаряда, равномерно распределенное по всей поверхности стали. Поскольку бомбардировка симметрична с обеих сторон и по всей ширине, неравномерное внутреннее напряжение снимается одновременно во всех направлениях.
Этот физический процесс устранения напряжений, усиленный этапом предварительного нагрева пламенем на входе, обеспечивает долговременную стабильность размеров листов морской стали, двутавровых балок и крупных конструкционных элементов, а также предотвращает деформационные дефекты после обработки. Для тонколистовых изделий (1,5–6 мм) и высокопрочной стали судового класса это зачастую является наиболее ценной функцией линии.
4. Точный и стабильный контроль толщины защитной пленки.
Неравномерная толщина грунтовочного слоя — распространенная проблема качества на традиционных автоматических линиях предварительной обработки.
- Слишком тонкая пленка → недостаточная барьерная защита, преждевременная коррозия сварных швов и кромок срезов.
- Слишком толстый слой → провисание, растрескивание, плохая адгезия между слоями, проблемы с обратным прогоранием сварного шва и неоправданные затраты на покрытие.
Интеллектуальная система распыления Q69 с регулируемой скоростью точно контролирует толщину сухого слоя грунтовки, стабильно поддерживая стандартный диапазон толщины грунтовки для морских работ в пределах 15–25 мкм (типичная целевая толщина для неорганического силиката цинка составляет 15–20 мкм ). Для проектов по нанесению антикоррозионных покрытий в тяжелых условиях система поддерживает индивидуальную регулировку толщины многослойной пленки в соответствии со спецификацией покрытия проекта.
Равномерная и стабильная толщина пленки – вот что позволяет верфи заявлять о десятилетиях стабильной антикоррозионной защиты в суровых условиях морской и промышленной эксплуатации, а также проходить проверки толщины покрытия без точечных доработок.
5. Комплексная защита окружающей среды на всех этапах производства: сверхнизкий уровень выбросов пыли и летучих органических соединений.
Современное производство предварительной обработки стали должно обеспечивать баланс между эффективностью обработки и соблюдением глобальных экологических норм. Традиционное оборудование для предварительной обработки сталкивается с двойной проблемой: чрезмерным количеством пыли и высокими выбросами летучих органических соединений. Линия Q69 решает обе эти проблемы.
5.1 Очистка промышленной пыли — концентрация ниже 10 мг/м³
Линия Q69 оснащена высокоэффективными картриджными пылеуловителями с многоступенчатой фильтрацией и автоматической импульсно-струйной очисткой от пыли . Система улавливает мелкие частицы, образующиеся в процессе дробеструйной обработки и рециркуляции абразива, обеспечивая сверхнизкую концентрацию выбросов пыли ниже 10 мг/м³ — что превосходит общепринятые промышленные экологические стандарты и соответствует самым строгим китайским, европейским и международным нормам по допустимому воздействию пыли на рабочем месте.
5.2 Концентрирование с помощью роторного колеса + обработка летучих органических соединений методом RTO (высокотехнологичная технология)
Для удаления лакокрасочного тумана и органических летучих органических соединений, образующихся в секции распыления грунтовки, на производственной линии Q69 используется интегрированная система обработки , включающая роторный концентратор с цеолитом и регенеративное термическое окисление (RTO) .
Инженерная проблема: большинство промышленных систем распыления имеют очень большой объем воздуха с крайне низкой концентрацией летучих органических соединений. Подача этого разбавленного потока непосредственно в окислительный термический реактор приводит к низкой эффективности сгорания и очень высокому потреблению природного газа — окислитель сжигает топливо для нагрева в основном чистого воздуха.
Этап 1 — Концентрирование с помощью вращающегося адсорбционного колеса. Непрерывно вращающееся цеолитное адсорбционное колесо улавливает рассеянные низкоконцентрированные летучие органические соединения (ЛОС) из большого объема отработанных газов и десорбирует их небольшим потоком горячего воздуха, образуя высококонцентрированные горючие дымовые газы . Концентрированный газ ЛОС гораздо легче воспламеняется и полностью окисляется, что значительно снижает потребление природного газа в установке RTO и напрямую уменьшает выбросы углекислого газа и эксплуатационные расходы.
Этап 2 — термическое окисление в камере регенеративного термического окисления (RTO). Концентрированный газ поступает в камеру регенеративного термического окисления. Керамические регенераторы аккумулируют и рециркулируют тепло сгорания, благодаря чему система достигает самоподдерживающегося (автотермического) горения , минимизируя потери энергии. Все органические углеводороды полностью пиролизуются при высокой температуре с образованием CO₂ и H₂O.
Результат: конечный общий объем выбросов углеводородов строго контролируется и не превышает 10 мг/м³ , что полностью соответствует экологическим директивам ЕС, международным стандартам защиты морской среды и глобальным требованиям к сверхнизким выбросам.
6. Интеллектуальная система кодирования и отслеживания
Для соответствия стандартизированным требованиям к управлению производством и отслеживаемости качества, хвостовая часть линии предварительной обработки Q69 оснащена автоматическим интеллектуальным маркировочным устройством .
Система наносит на обработанную стальную поверхность постоянный отпечаток методом распыления:
- номера секций мастерской,
- серийные номера стальных пластин,
- номера файлов проекта,
- номера версий чертежей,
- пользовательский текст и промышленные символы,
- Эксклюзивные QR-коды для интеграции с MES/ERP-системами.
Это обеспечивает отслеживаемость на протяжении всего жизненного цикла, от обработки сырья до сдачи проекта — обязательное требование для программ строительства военно-морских судов, сертифицированных морских сооружений и любых конструкций, подлежащих проверке на соответствие стальному сертификату (EN 10204 3.1 / 3.2). Это также исключает ручную трафаретную маркировку, которая традиционно создает узкое место между предварительной обработкой и ЧПУ-резкой.
Сравнение моделей и технические параметры серии Q69
Семь стандартных моделей охватывают ширину листового металла от 800 мм до 4000 мм. Каждая модель обрабатывает как листовой металл, так и профильную сталь на одном и том же роликовом конвейере.
| Параметр | Q698 | Q6912 | Q6915 | Q6920 | Q6925 | Q6930 | Q6940 |
|---|---|---|---|---|---|---|---|
| Эффективная ширина очистки (мм) | 800 | 1200 | 1500 | 2000 | 2500 | 3000 | 4000 |
| Размер входного отверстия в помещении (мм) | 1000×400 | 1400×400 | 1700×400 | 2200×400 | 2700×800 | 3200×800 | 4200×400 |
| Длина очищаемой заготовки (мм) | 1200–12000 | 1200–16000 | 1200–12000 | 1200–12000 | 3000–12000 | 2400–12000 | 4500–18000 |
| Скорость роликового конвейера (м/мин) | 0.5–4 | 0.5–4 | 0.5–4 | 0.5–4 | 0.5–4 | 0.5–4 | 0.5–4 |
| Толщина стального листа (мм) | 3–60 | 3–60 | 1.5–60 | 3–60 | 3–60 | 3–110 | 4.5–100 |
| Технические характеристики профильной стали (мм) | 800×300 | 1000×300 | 1500×300 | 2000×300 | 2500×700 | 3000×700 | 4000×300 |
| Количество дробеструйной обработки (кг/мин) | 4×180 | 4×250 | 4×250 | 6×250 | 6×250 | 6×360 | 8×360 |
| Начальная абразивная нагрузка (кг) | 4000 | 4000 | 4000 | 4500 | 4500 | 8000 | 11000 |
| Регулировка высоты щетки (мм) | 200 | 200 | 350 | 450 | 600 | 850 | 900 |
| Производительность по воздуху (м³/ч) | 22000 | 17560 | 19000 | 19550 | 27758 | 28050 | 38000 |
| Суммарная мощность, без учета пылесборника (кВт) | 90 | 78.3 | 113.5 | 156.6 | 204.8 | 224.55 | 293.6 |
Доступны индивидуальные конфигурации с эффективной шириной рабочей поверхности до 5 м и толщиной 150 мм , с 4–10 дробеструйными колесами , выбираемыми в зависимости от требуемой производительности и степени очистки.
| Индикатор | Достигнутое значение | Управляющий стандарт |
|---|---|---|
| Чистота поверхности | Сб 2.5 (Сб 2½) | ISO 8501-1 |
| Шероховатость поверхности | Rz 30–75 мкм , регулируемый | ISO 8503 / PSPC |
| Остаточная растворимая соль | < 20 мг/м² | ISO 8502-6, IMO PSPC |
| Купить грунтовку сухую пленку | 15–25 мкм (типичный размер 15–20 мкм) | Спецификация покрытия заказчика |
| выбросы пыли | < 10 мг/м³ | Ограничения ЕС на выбросы взрывчатых веществ / Великобритании |
| Общее содержание углеводородов (ЛОС) | < 10 мг/м³ | Вращающееся колесо + РТО |
Проверенное применение на ведущих судостроительных верфях Китая.
Линия предварительной обработки стальных листов и профилей из стали с роликовым конвейером для дробеструйной обработки введена в эксплуатацию на трех самых требовательных судостроительных предприятиях Китая, входящих в состав Китайской государственной судостроительной корпорации (CSSC) .
Guangzhou Shipyard International Co., Ltd. (GSI) — Гуанчжоу, провинция Гуандун.
Компания Guangzhou Shipyard International Co., Ltd. (китайское название: Guangzhou Shipyard International Co., Ltd. , аббревиатура GSI ), со штаб-квартирой на судостроительной базе на острове Лунсюэ в районе Наньша, Гуанчжоу, является одним из крупнейших судостроительных предприятий в Южном Китае и первой китайской судостроительной компанией, акции которой котируются на бирже.
CSSC Huangpu Wenchong Shipbuilding Co., Ltd. — Гуанчжоу, Гуандун
Компания CSSC Huangpu Wenchong Shipbuilding Co., Ltd. (китайское название: Китайская судостроительная компания «Хуанпу Вэньчун» (China Shipbuilding Huangpu Wenchong Shipbuilding Co., Ltd.) / Хуанпу Вэньчун Судостроительная Компания, Лтд. ) является крупной производственной базой CSSC в Южном Китае, специализирующейся на изготовлении военно-морских судов, специализированных инженерных судов и оборудования для морских сооружений.
Hudong-Zhonghua Shipbuilding (Group) Co., Ltd. — Шанхай
Компания Hudong-Zhonghua Shipbuilding (Group) Co., Ltd. (китайское название: Hudong-Zhonghua Shipbuilding (Group) Co., Ltd. ), базирующаяся в Шанхае и имеющая сборочные базы на островах Чансин и Чунмин, широко известна как «колыбель китайских фрегатов и десантных кораблей» и является ведущим китайским производителем крупных газовозов.
Обработанные типы судов и конструкций
На этих трех верфях линии предварительной обработки Q69 поставляли очищенную пескоструйным методом и загрунтованную в цеху стальную листовую и профильную сталь для производства:
- Очень большие океанские балкеры (класса VLOC / Capesize)
- Контейнеровозы (фишеры для сверхкрупных судов)
- Морские буровые платформы и морские инженерные сооружения
- Ракетные эсминцы типа 052
- ракетные фрегаты типа 054
- Десантный корабль на воздушной подушке класса «Зубр» (Судно на воздушной подушке «Бизон»)
- Десантные корабли типа 075 (вертолётоносцы для высадки десанта)
Во всех этих программах — коммерческой, морской и военно-морской — каждый измеренный показатель процесса соответствовал или превосходил установленные заказчиком целевые показатели приемки , включая степень чистоты, полосу шероховатости, остаток растворимых солей, однородность грунтовочного слоя, частоту дефектов поверхности и пределы выбросов.
Этот послужной список имеет значение для покупателей: в военно-морских и морских программах применяются самые строгие в отрасли режимы входного контроля. Линия предварительной обработки, прошедшая эти проверки на предприятиях GSI, Huangpu Wenchong и Hudong-Zhonghua, фактически прошла предварительную квалификацию в соответствии с самыми строгими доступными техническими требованиями.
Руководство покупателя: Как выбрать подходящую линию средств предварительной обработки
| Фактор принятия решения | Что проверить |
|---|---|
| Максимальная ширина пластины | Выберите модель, эффективная ширина очистки которой на безопасное расстояние превышает ширину вашей самой широкой площадки. Модель Q6940 покрывает площадь до 4000 мм; модели, изготовленные на заказ, достигают 5 м. |
| Диапазон толщины пластин | Для тонколистовых верфей требуется сталь марки Q6915 (от 1,5 мм). Для толстолистовых конструкций и работ на морских платформах требуется сталь марки Q6930/Q6940 (до 110–150 мм). |
| Профиль стального профиля | Убедитесь, что габариты подводящего отверстия в помещении и технические характеристики профиля стальной арматуры соответствуют вашим двутавровым балкам, швеллерам и профилям с плоским профилем. |
| Производительность (т/ч или плит/ч) | Определяется количеством дробильных колес (4–10), расходом дроби (кг/мин) и скоростью конвейера. Большее количество дроби позволяет ускорить подачу при том же классе твердости Sa2.5. |
| Технические характеристики покрытия | Неорганический силикат цинка против эпоксидной грунтовки; требуемый диапазон толщины сухого слоя; количество слоев. |
| Экологические разрешения | Уточните соответствие местным нормативным требованиям по выбросам пыли (< 10 мг/м³) и летучих органических соединений (< 10 мг/м³); спросите, входит ли в комплект поставки роторный диск + RTO-пакет или является дополнительной опцией. |
| Потребности в отслеживаемости | Автоматическое кодирование с интеграцией QR-кодов имеет важное значение для работы на флоте, морских платформах и под надзором классификационных обществ. |
| Область применения установки | Поставщик предоставляет комплексное обслуживание: проектирование → производство → монтаж → ввод в эксплуатацию → обучение операторов. |
Все изделия серии Q69 производятся в Китае, напрямую на заводе в провинции Цзянсу , без наценки торговых компаний.
Часто задаваемые вопросы
В1: Что представляет собой линия предварительной обработки стальных листов и профилей с роликовым конвейером для дробеструйной обработки?
Это непрерывная автоматизированная производственная линия, которая перемещает стальные листы и конструкционные профили (двутавровые балки, двутавровые балки, швеллеры, уголки) по моторизованному роликовому конвейеру за один проход, используя предварительный нагрев пламенем, высокоинтенсивную дробеструйную обработку, нанесение грунтовки, сушку горячим воздухом и автоматическое кодирование. Это стандартный первый этап в судостроении, морской инженерии и изготовлении тяжелых стальных конструкций. Серия Q69 от Jiangsu Dingtian является показательной моделью.
В2: Какого стандарта контроля растворимых солей достигает линия предварительной обработки стали Q69?
Процесс Q69 стабилизирует остаточное содержание растворимых солей ниже 20 мг/м² , полностью соответствуя стандарту производительности IMO PSPC (который допускает до 50 мг/м²) и требованиям чистоты ISO 8501-1 Sa2.5 , подтвержденным методом Бресле ISO 8502-6.
В3: Какой диапазон шероховатости поверхности может поддерживать производственная линия Q69?
Это обеспечивает стабильную шероховатость профиля анкера в диапазоне Rz 30–75 мкм , регулируемую в этом диапазоне для соответствия эпоксидным, неорганическим силикатным, цинксодержащим и полиуретановым антикоррозионным покрытиям повышенной прочности.
Вопрос 4: До какого уровня очистки доходит линия?
Sa 2.5 (Sa 2½) по ISO 8501-1 — пескоструйная очистка почти белого металла, при которой полностью удалены окалина, ржавчина и старое покрытие, и остается лишь незначительное изменение цвета.
В5: Может ли одна линия обрабатывать как листовую сталь, так и профильную сталь?
Да. Это отличительная особенность конструкции «Стальные листы и конструкционная сталь» (комбинированная плита и профиль). Один и тот же роликовый конвейер и дробеструйная камера обрабатывают плиты толщиной от 1,5 мм до 150 мм и профили размером до 4000×300 мм (Q6940) или 3000×700 мм (Q6930) без переналадки.
В6: Каким образом линейка Q69 снижает выбросы летучих органических соединений и потребление углерода?
В нем используется цеолитовый роторный концентратор для сбора больших объемов низкоконцентрированных летучих органических соединений в небольшой высококонцентрированный горючий поток. Этот поток поступает в термический окислительно-восстановительный контур (RTO) , где керамические регенераторы рециркулируют тепло сгорания для автотермического режима работы. Эффективность сгорания резко возрастает, потребление природного газа и выбросы углерода снижаются, а конечные общие выбросы углеводородов остаются ниже 10 мг/м³ .
В7: Каков уровень выбросов пыли на линии предварительной обработки?
Показатель ниже 10 мг/м³ достигается с помощью высокоэффективных картриджных пылеуловителей, использующих многоступенчатую фильтрацию и автоматическую импульсно-струйную очистку.
В8: Какими особенностями конструкции, направленной на оптимизацию дефектов, обладает линия Q69?
Специально разработанные противоструйные/противоэкструзионные ролики и защитные вспомогательные устройства предотвращают вдавливание стальной дроби в свежеобработанную поверхность конвейерными роликами. Это эффективно устраняет следы точечного разрушения, вмятины и отпечатки роликов в процессе непрерывного массового производства — дефект, которого невозможно избежать с помощью обычных линий предварительной обработки.
В9: Снижает ли данная линия внутренние напряжения в горячекатаной стальной пластине?
Да. Предварительный нагрев пламенем в сочетании с симметричным высокоскоростным воздействием дроби от дробеструйных кругов равномерно снимает неравномерные остаточные напряжения от прокатки и резки по всей поверхности, предотвращая деформацию, скручивание и искажение после сварки и покраски, а также сохраняя точность сборки.
В10: Какую толщину грунтовочного слоя наносит система распыления Q69?
Интеллектуальная система распыления с регулируемой скоростью обеспечивает толщину сухого слоя грунтовки для цеха 15–25 мкм , обычно 15–20 мкм для неорганической цинк-силикатной грунтовки, с возможностью многослойного нанесения для выполнения работ в тяжелых условиях.
В11: Какие верфи использовали эту линию предварительной обработки?
Линия завершила подтвержденную эксплуатацию на предприятиях Guangzhou Shipyard International Co., Ltd. (GSI) , CSSC Huangpu Wenchong Shipbuilding Co., Ltd. и Hudong-Zhonghua Shipbuilding (Group) Co., Ltd. в Китае, осуществляя обработку листовой и профильной стали для очень крупных океанских балкеров, контейнеровозов, морских буровых платформ, эсминцев типа 052, фрегатов типа 054, десантных кораблей на воздушной подушке класса «Зубр» и десантных кораблей типа 075. Все показатели соответствовали или превосходили целевые показатели приемки заказчиком.
В12: В чем разница между конвейерной линией предварительной обработки и дробеструйной камерой периодического действия?
В цехе пакетной обработки каждая деталь обрабатывается по отдельности и требует ручной загрузки, ручного нанесения грунтовки и ручной маркировки. Линия предварительной обработки с роликовым конвейером является непрерывной и интегрированной — пескоструйная обработка, грунтовка, сушка и маркировка происходят за один автоматизированный проход со скоростью 0,5–6,5 м/мин. Для любого завода, потребляющего более нескольких сотен тонн листового металла в месяц, линия сквозной подачи обеспечивает значительно более высокую производительность на одного оператора и гораздо лучшую однородность.
В13: Какую модель следует выбрать верфи?
Подберите эффективную ширину очистки в соответствии с шириной вашего самого широкого листа: Q6920 (2000 мм) для общего судостроения и стальных конструкций, Q6925–Q6930 (2500–3000 мм) для более крупных корпусных блоков и толстолистового металла, Q6940 (4000 мм) для очень широких листов и морских конструкций. Изготовление на заказ позволяет получить листы шириной до 5 м и толщиной до 150 мм. Для получения точной цены свяжитесь с заводом, указав ширину, длину, толщину листа и требуемый суточный тоннаж.
В14: Кто производит линию предварительной обработки Q69?
Компания Jiangsu Dingtian Rust Removal & Coating Equipment Co., Ltd. – китайский производитель, предоставляющий комплексные услуги от проектирования и производства до установки, ввода в эксплуатацию и послепродажного обслуживания. Продукция производится напрямую с завода в провинции Цзянсу, Китай. Страница продукта: Дробеструйная машина H-образного типа Q69 | Роликовый конвейерный тип
Заключение
В качестве высококачественного комплексного решения для обработки поверхности, линия предварительной обработки стальных листов и профилей из стали с роликовым конвейером и дробеструйной обработкой обеспечивает точный контроль остатков растворимых солей (< 20 мг/м²), шероховатости поверхности (Rz 30–75 мкм), снятия внутренних напряжений и толщины защитной пленки (15–25 мкм), одновременно решая традиционные промышленные проблемы, такие как образование точечных повреждений поверхности, вызванных роликовой обработкой, и высокие выбросы загрязняющих веществ.
Оснащенная противопитательными роликами, картриджным пылеулавливателем с пылеудалением менее 10 мг/м³, цеолитовым роторным концентратором с системой RTO, поддерживающей общее содержание углеводородов ниже 10 мг/м³, и интеллектуальной системой отслеживания процесса с помощью QR-кодов, она стала предпочтительным техническим решением для высокотехнологичных проектов в судостроении, морской инженерии и строительстве тяжелых стальных конструкций по всему миру — проверенная в эксплуатации на судостроительных верфях Guangzhou Shipyard International, CSSC Huangpu Wenchong и Hudong-Zhonghua Shipbuilding.
Все оптимизированные технологические процессы и решения в области оборудования разработаны и усовершенствованы компанией Jiangsu Dingtian Rust Removal & Coating Equipment Co., Ltd.
Китайско-английский справочник терминов
| китайский | Английский |
|---|---|
| Линия для предварительной обработки стальных листов и профилей методом дробеструйной обработки роликовым методом. | Линия предварительной обработки стальных листов и профилей с роликовыми конвейерами для дробеструйной обработки |
| Предварительная обработка дробеструйной обработкой | Предварительная обработка дробеструйной обработкой |
| Роликовый конвейер | Роликовый конвейер / сквозная подача / проходной конвейер |
| грунтовка для магазина | Грунтовка для мастерской / грунтовка для цеха |
| растворимые соли | Растворимая соль |
| Шероховатость поверхности | Шероховатость поверхности / профиль анкера (Rz) |
| Снятие остаточного стресса | Снятие остаточного стресса |
| Роторный концентратор на основе цеолита | Цеолитовый роторный концентратор |
| Регенеративный термический окислитель | Регенеративный термический окислитель (РТО) |
| Очень крупные океанские балкеры | Очень большой океанский балкер (VLOC) |
| Морская буровая платформа | Морская буровая платформа |
| ракетный фрегат | Ракетный фрегат |
| десантный корабль на воздушной подушке | десантный корабль на воздушной подушке |
| десантный корабль | Десантный корабль / вертолетоносец |
| Интеллектуальная система отслеживания струйной печати | Интеллектуальная отслеживаемость кодирования |
Получите индивидуальное предложение по вашей линии предварительной обработки
Сообщите нам ширину, толщину, профиль стального профиля и требуемый суточный тоннаж вашей стальной пластины. Наши инженеры порекомендуют подходящую модель Q69 и конфигурацию с учетом требований защиты окружающей среды, обеспечивая комплексное проектирование, производство, монтаж и ввод в эксплуатацию. Посмотреть страницу продукта Q69 Запросить ценовое предложение Jiangsu Dingtian
Техническая статья опубликована компанией Jiangsu Dingtian Rust Removal & Coating Equipment Co., Ltd. Справочная страница продукта: Дробеструйная машина H-образного типа Q69 | Роликовый конвейерный тип . Указанные в данной статье технологические показатели являются опубликованными производителем значениями для серии Q69 и зависят от конфигурации конкретного проекта и состояния поступающей стали.
Линия предварительной обработки стальных листов и профилей методом дробеструйной обработки с предварительным нагревом пламенем, дробеструйной обработкой, нанесением грунтовки и сушкой.
Конвейер для стальных листов и профилей с роликовым механизмом, линия предварительной обработки для дробеструйной обработки.
Линия предварительной обработки стальных листов и профилей методом дробеструйной обработки с предварительным нагревом пламенем, дробеструйной обработкой, нанесением грунтовки и сушкой.
Линия предварительной обработки стальных листов методом дробеструйной обработки на верфи с автоматическим распылением грунтовки в цехе.
Проходная линия предварительной обработки методом дробеструйной обработки с роликовым конвейером и системой удаления летучих органических соединений.
Интегрированная линия для предварительной обработки стальных листов и профилей методом дробеструйной обработки, предварительного нагрева пламенем, автоматического распыления и сушки покрытия.
II. Предварительный нагрев пламенем
Линия предварительного нагрева пламенем перед дробеструйной обработкой стальных листов для судостроения.
Проходная линия дробеструйной обработки стальных листов и профилей с системой предварительного нагрева пламенем.
Линия по предварительной обработке стальных листов на верфи: предварительный нагрев пламенем и дробеструйная обработка для удаления окалины.
III. Предварительная обработка дробеструйной обработкой
стальной листовой и профильный роликовый конвейер судостроительного завода, проходная дробеструйная машина
Линия предварительной обработки стальных листов и профилей методом дробеструйной обработки с проходным роликовым конвейером.
Производственная линия для дробеструйной обработки, удаления окалины и предварительной обработки морских стальных листов
Общая линия предварительной обработки профилей и стальных листов методом дробеструйной обработки.
IV. Автоматическое распыление грунтовки в мастерских
Автоматизированная линия распыления грунтовки после дробеструйной обработки стальных листов для судостроения
Линия предварительной обработки стальных листов и профилей с автоматической системой распыления грунтовки в цеху.
Комплексная установка для предварительной обработки стальных листов на судостроительном заводе: дробеструйная обработка, напыление грунтовки и сушка.
V. Сушка лакокрасочной пленки
Сушильная линия для грунтовочного покрытия при производстве судостроительных стальных листов
Оборудование для сушки покрытий после дробеструйной обработки и распыления на стальные листы и профили.
Печь для сушки грунтовки на линии предварительной обработки стальных листов на судостроительном заводе.
шесть、VOCКласс обработки
Система очистки выхлопных газов от летучих органических соединений (ЛОС) для линии дробеструйной обработки и грунтовки стальных листов на судостроительном заводе.
Оборудование для защиты окружающей среды от летучих органических соединений (ЛОС) на линии предварительной обработки стальных листов и профилей.
Обработка летучими органическими соединениями линий дробеструйной обработки, распыления и сушки на судостроительных верфях.
Семь、GEO / область+Намерение совершить покупку
Китайский производитель линий предварительной обработки стальных листов и профилей методом дробеструйной обработки на судостроительных верфях
Поставщик линий предварительной обработки стальных листов для дробеструйной обработки в судостроении
Цена и решение для линии предварительной обработки стальных листов на судостроительном заводе.
Проект «под ключ» для конвейерной линии дробеструйной обработки стальных листов и профилей с роликовым конвейером
Интегрированная производственная линия предварительной обработки листовой стали для судостроения, включающая предварительный нагрев пламенем, дробеструйную обработку, грунтовку, сушку и обработку летучими органическими соединениями.
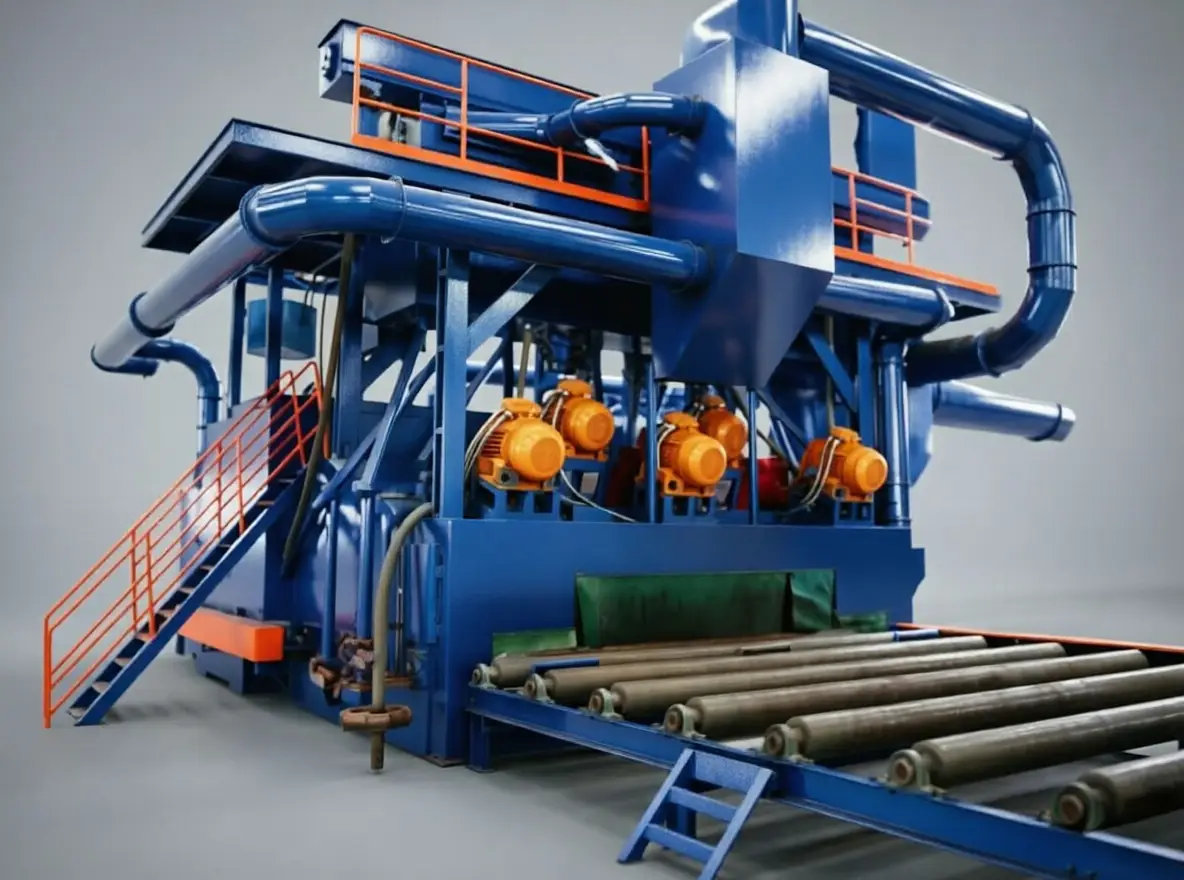
Информация для международных покупателей о порядке закупок
При запросе цены на дробеструйную машину у любого производителя или поставщика, сравните не только первоначальное предложение: количество и мощность дробеструйных колес, систему сбора абразива, производительность пылесборника и стоимость изнашиваемых деталей в течение первых лет эксплуатации. Компания Jiangsu Dingtian Rust Removal and Coating Equipment Co., Ltd. — китайский завод-поставщик с 30-летним опытом исследований и разработок в области дробеструйной обработки, предлагающий прямые поставки с завода и поддержку OEM/ODM-заказов на линии предварительной обработки для дробеструйной обработки стальных листов и профилей из стали Q69 с роликовым конвейером, адаптированные под ваш ассортимент заготовок.
Для получения точной сметы на линию предварительной обработки стальных листов и профилей из стали Q69 с роликовым конвейером и дробеструйной обработкой, отправьте чертежи или фотографии ваших заготовок, целевую степень чистоты (например, Sa2.5 по ISO 8501-1) и вашу суточную производительность; наши инженеры порекомендуют модель, компоновку дробеструйного колеса и конфигурацию окружающей среды, а также список изнашиваемых деталей. Свяжитесь с нами по электронной почте или WhatsApp для получения индивидуального предложения.
{“questions”: [{“id”: “faq-q1793-0”, “question”: “Что такое линия предварительной обработки стальных листов?”, “jsonQuestion”: “Что такое линия предварительной обработки стальных листов?”, “answer”: “Система роликового конвейера, которая дробеструйной обработкой стальных листов и профилей до определенной степени чистоты, а затем наносит защитную грунтовку перед изготовлением.””, “jsonAnswer”: “Система роликового конвейера, которая дробеструйной обработкой стальных листов и профилей до определенной степени чистоты, а затем наносит защитную грунтовку перед изготовлением.”}, {“id”: “faq-q1793-1”, “question”: “Какой стандарт чистоты применяется к судостроительной стали?”, “jsonQuestion”: “Какой стандарт чистоты применяется к судостроительной стали?”, “answer”: “Для судов и морских сооружений обычно требуется ISO 8501-1 Sa2.5 с оценкой растворимых солей и пыли в соответствии с ISO 8502-6 / ISO 8502-9, в пределах Ограничения IMO PSPC.”, “jsonAnswer”: “Для судов и морских сооружений обычно требуется ISO 8501-1 Sa2.5 с оценкой растворимых солей и пыли в соответствии с ISO 8502-6 / ISO 8502-9 в пределах ограничений IMO PSPC.”}, {“id”: “faq-q1793-2”, “question”: “Можно ли интегрировать линию с резкой и маркировкой?”, “jsonQuestion”: “Можно ли интегрировать линию с резкой и маркировкой?”, “answer”: “Да. Линии предварительной обработки обычно включают этапы струйной маркировки, предварительного нагрева и сушки, поэтому обработанная пескоструйным методом пластина поступает непосредственно в цех изготовления.”, “jsonAnswer”: “Да. Линии предварительной обработки обычно включают этапы струйной маркировки, предварительного нагрева и сушки, поэтому обработанная пескоструйным методом пластина поступает непосредственно в цех изготовления.”}, {“id”: “faq-q1793-3”, “question”: “Какая информация необходима производителю для “Цитата?”, “jsonQuestion”: “Какая информация необходима производителю для составления коммерческого предложения?”, “answer”: “Ширина и толщина стального листа, профиль профиля стального профиля и требуемый суточный тоннаж, чтобы можно было порекомендовать правильную модель Q69 и конфигурацию защиты окружающей среды.”, “jsonAnswer”: “Ширина и толщина стального листа, профиль профиля стального профиля и требуемый суточный тоннаж, чтобы можно было порекомендовать правильную модель Q69 и конфигурацию защиты окружающей среды.”}]}