
Todo el mundo discute sobre el revestimiento de la zona de salpicaduras. Casi nadie discute sobre la explosión que se produce debajo. En un monopilote marino, el revestimiento que resiste o no en la zona de salpicaduras se decide meses antes, en función del perfil y el nivel de salinidad alcanzados en la zona de voladura.
¿Qué es lo que realmente diferencia a un monopilote?
Un monopilote no es una sección de torre más grande. Es algo completamente distinto:
- Placas más gruesas y orificios más grandes : la geometría que convierte el acceso interno en el primer problema de ingeniería, no en el último.
- Soldaduras longitudinales y circunferenciales a escala : cada metro de soldadura es un lugar donde las salpicaduras y la cascarilla afectada por el calor modifican la forma en que la superficie responde al chorro abrasivo.
- Límites de sal más elevados : las especificaciones para la industria offshore tratan cada vez más las sales solubles como un parámetro de primera clase, junto con la limpieza y el perfil.
- Sistemas de recubrimiento diseñados para inmersión y salpicaduras , que cumplen con la norma ISO 12944-9 para estructuras marinas en lugar de la norma atmosférica estándar C4/C5-M.
- Piezas de acero secundarias y de transición : refuerzos anulares, bridas, ánodos, acero de acceso: muchas superficies pequeñas con el mismo estándar que la carcasa principal.
Por qué la zona de voladura determina la zona de salpicaduras.
Un recubrimiento se adhiere mecánicamente a un perfil angular y químicamente a una superficie de acero limpia. Ambos procesos se crean en un mismo lugar: la estación de granallado. Si el perfil es poco profundo, el recubrimiento no tiene a qué adherirse. Si quedan sales solubles en la superficie, el recubrimiento falla desde abajo, y ningún espesor adicional de la capa superior en la zona de salpicaduras lo compensa.
Por eso, la conversación sobre las especificaciones debe comenzar con la preparación de la superficie , no con el sistema de recubrimiento: limpieza ( Sa 2½ , ISO 8501-1), perfil y nivel de sal, medidos en la pieza real, tanto en el interior como en el exterior.
¿Qué significa eso para el equipo?
Una máquina de voladura para monopilotes de aerogeneradores marinos está diseñada en función del acceso, no de la potencia de las ruedas:
- Primero, el acceso interno. El interior de un monopilote es la superficie más dura del taller: larga, cerrada y oscura, con soldaduras y refuerzos. La pluma en voladizo, su precisión de desplazamiento y el número y la posición de los cabezales de voladura determinan si el interior está realmente preparado o solo superficialmente tratado.
- Granallado externo sobre bastidor móvil. Las ruedas de granallado limpian el exterior del contenedor mientras gira, con la misma configuración que el paso interno.
- Soporte y rotación de alta resistencia. Los monopilotes se transportan y giran sobre soportes motorizados; el diseño de ese sistema de rieles es lo que hace que el tiempo de ciclo sea realista.
- Recuperación y filtración a gran escala. El consumo de abrasivos, la separación y la extracción de polvo aumentan en proporción a la pieza, y también lo hace el coste de realizarlas incorrectamente.
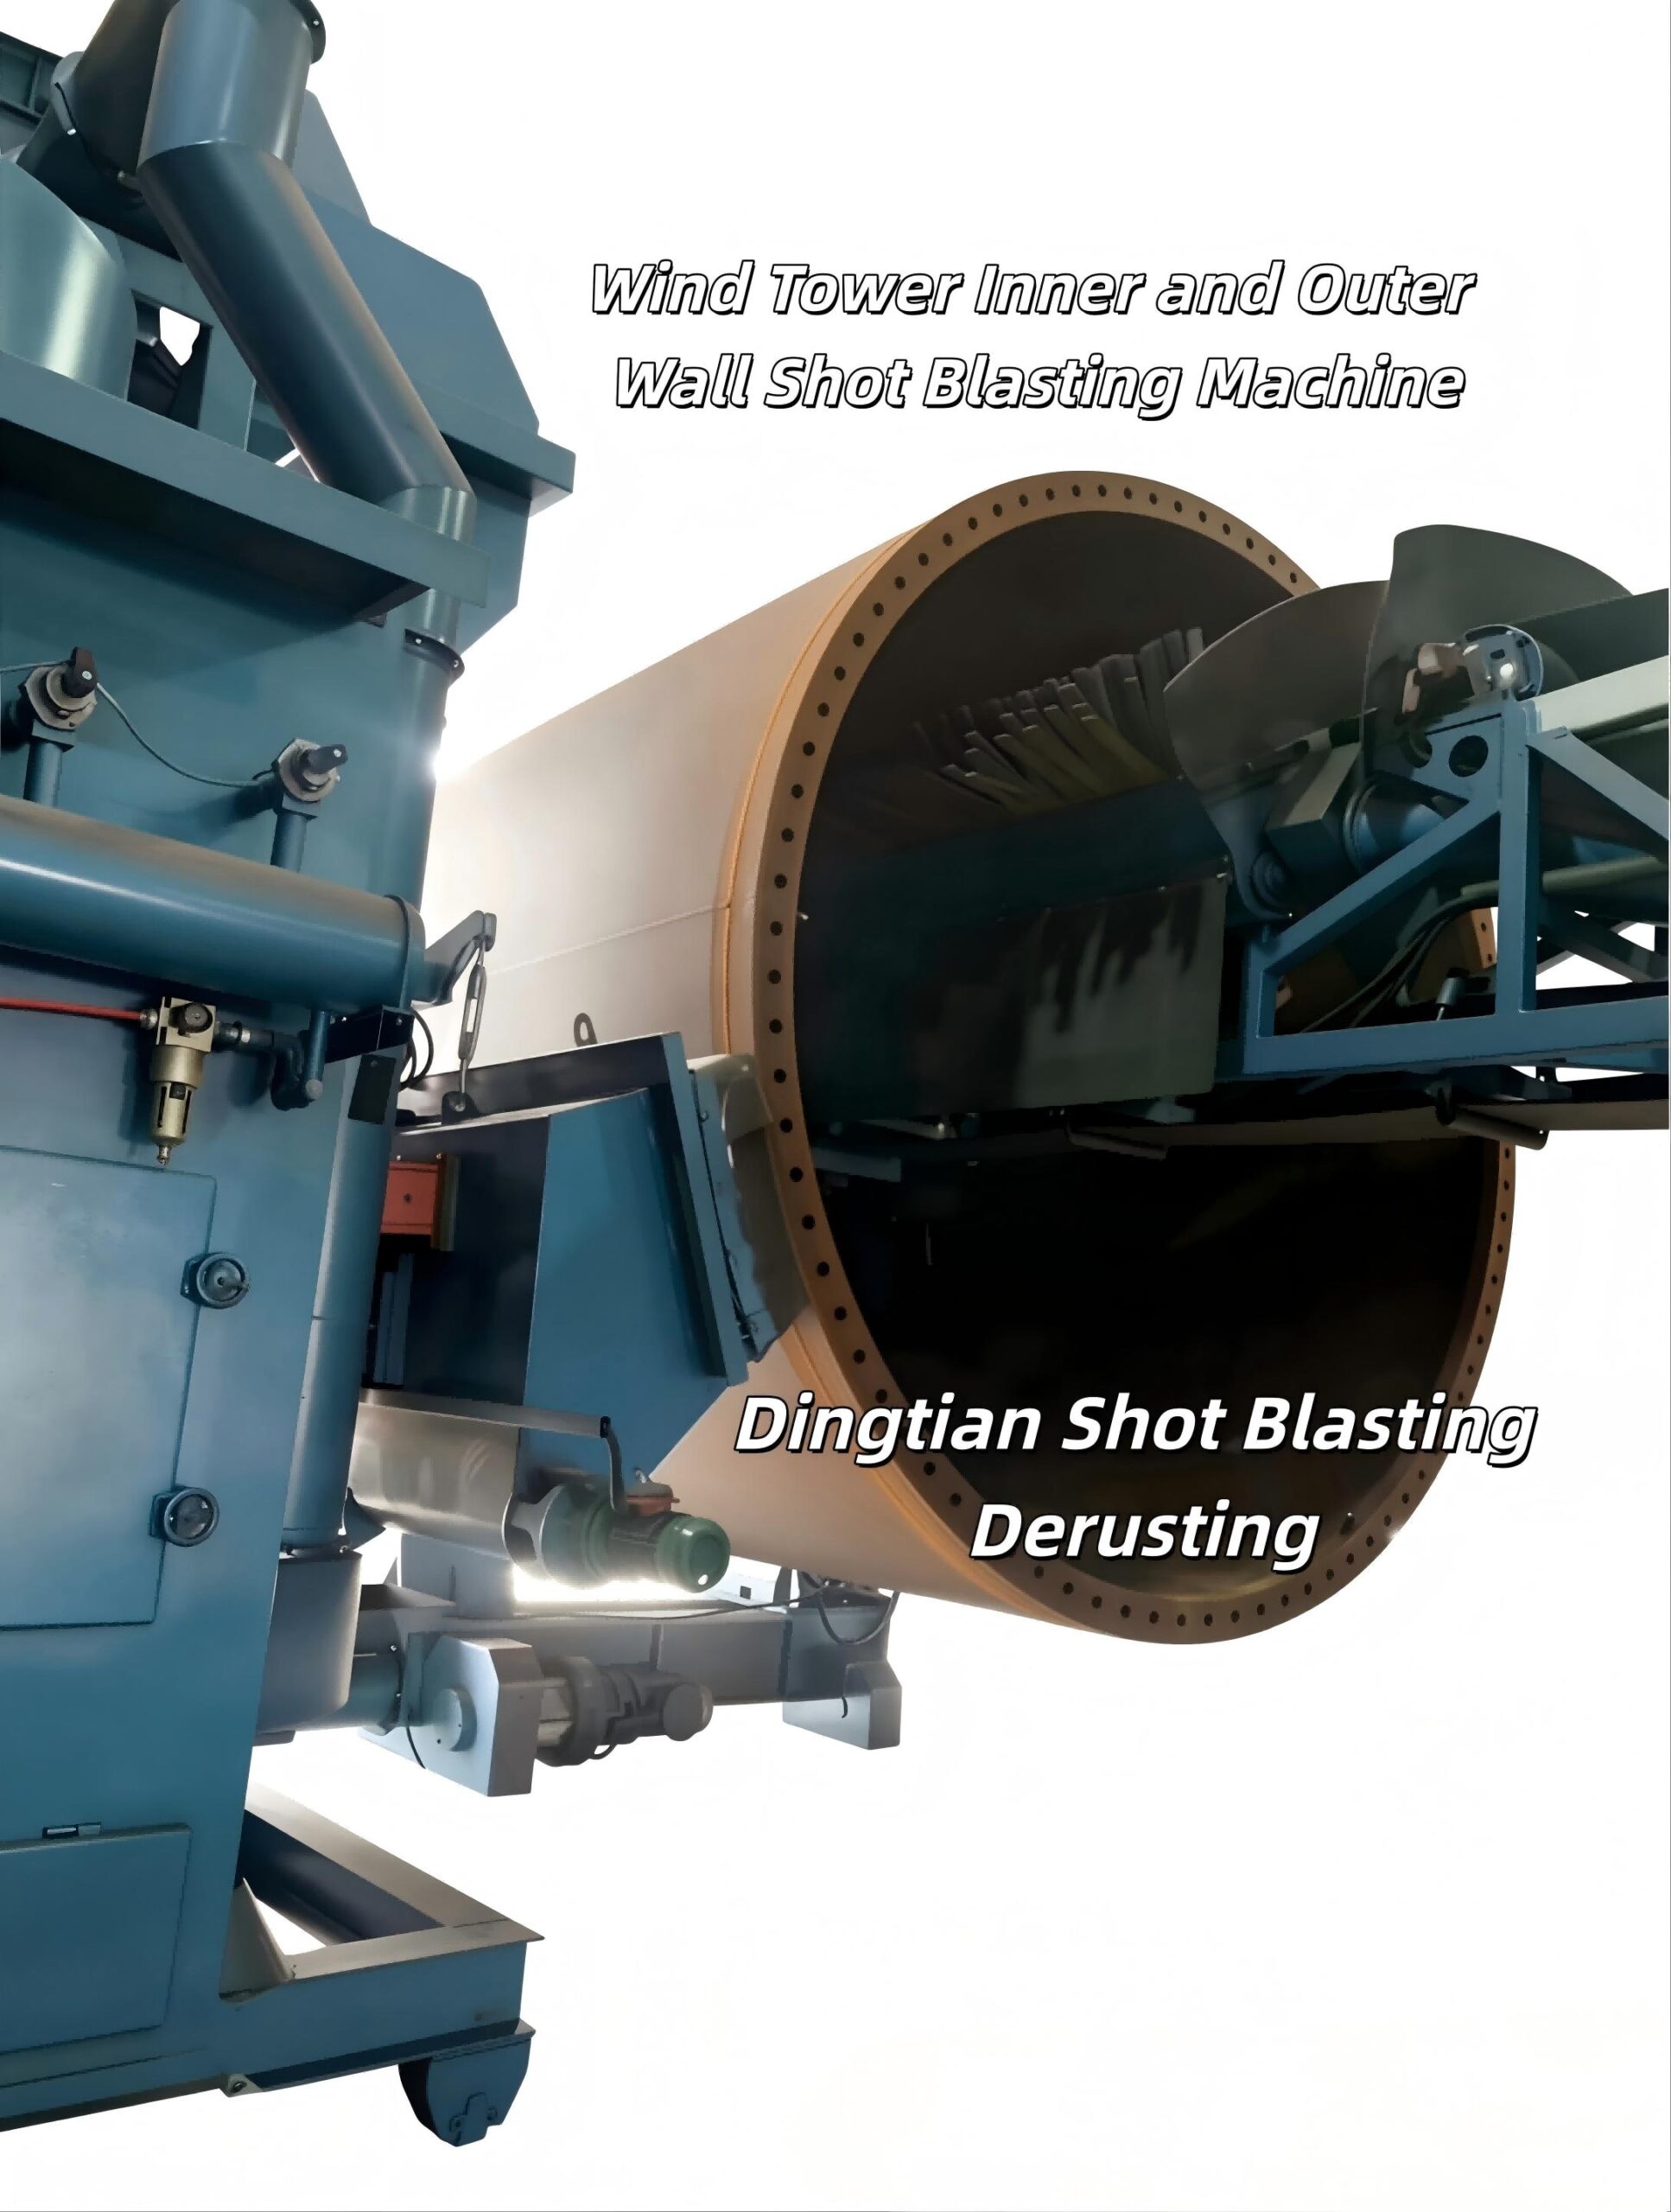
Figura 1 — Voladura interna en un proyecto de torre: el mismo principio de acceso se aplica a los monopilotes, donde el túnel es más largo, cerrado y está lleno de soldaduras.
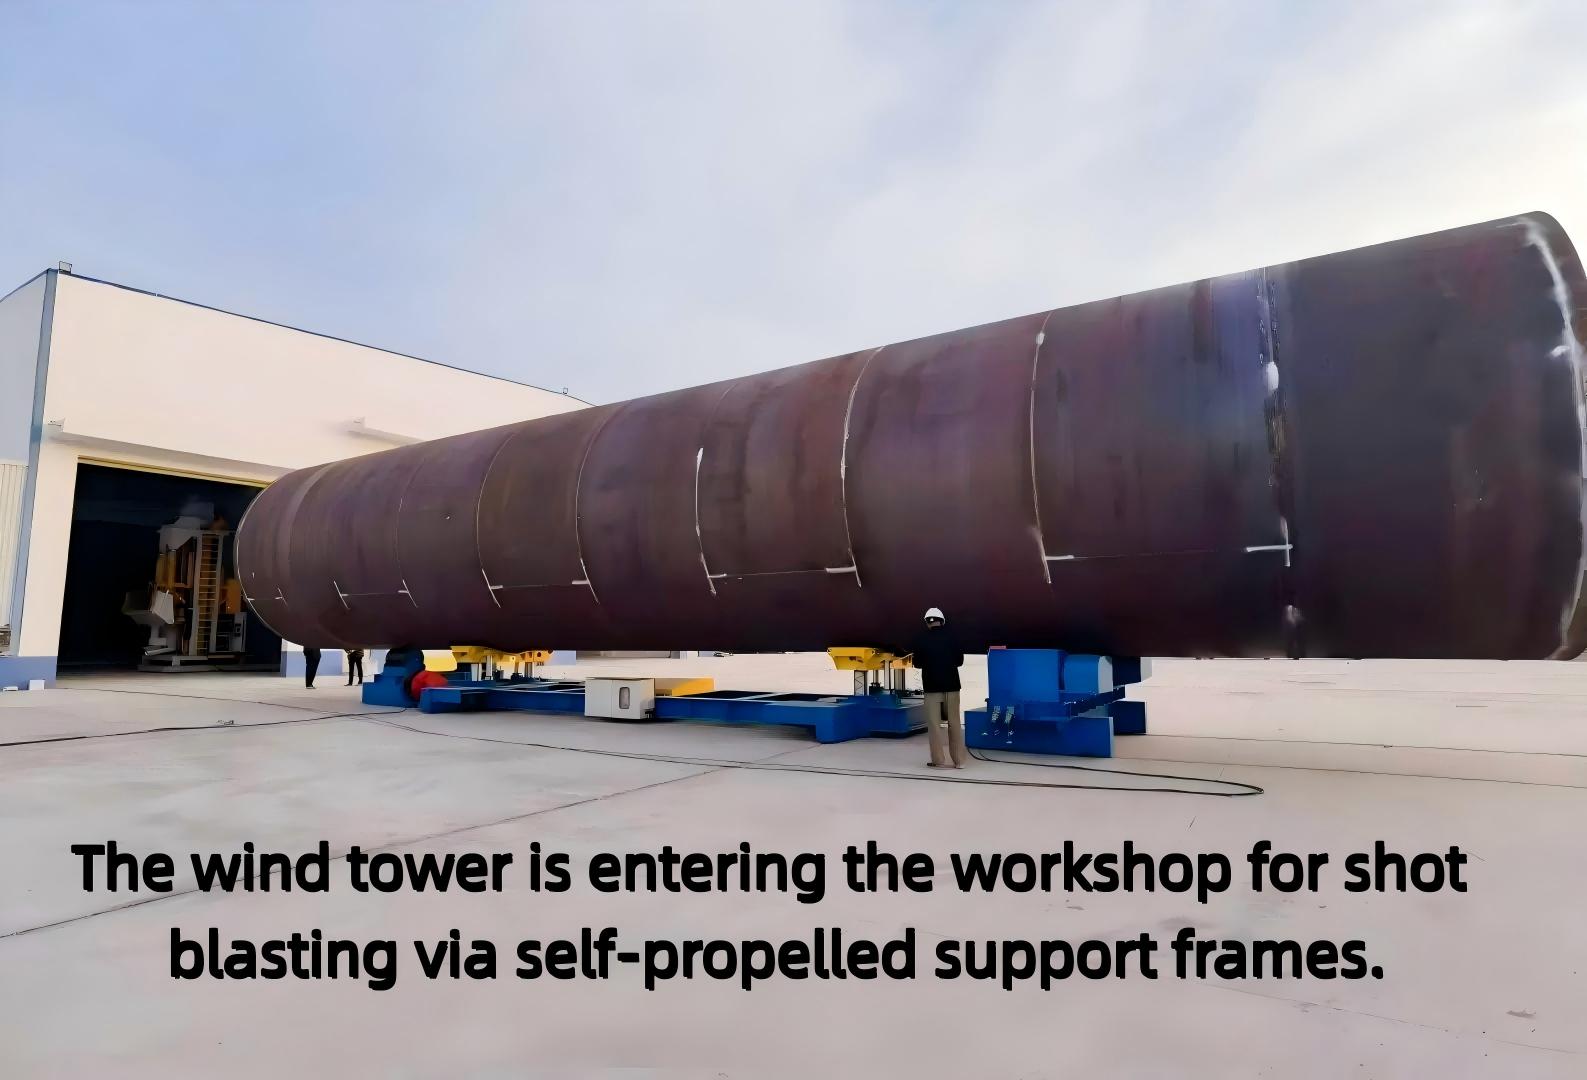
Figura 2 — Soportes motorizados: las secciones pesadas se transportan y giran sobre bastidores autopropulsados, lo que hace que el tiempo de ciclo sea realista.
Esta es la misma arquitectura que utilizamos para las torres: un sistema de voladura monopilote es, en términos de ingeniería, una máquina de voladura de torre dimensionada para una pieza más pesada con límites de sal más estrictos.
Qué especificar antes de comprar
- El rango de diámetro y la longitud de la sección determinan el diseño de la pluma y la carrera, y por lo tanto, toda la máquina.
- El espesor de la pared y el mapa de soldadura determinan la energía por metro cuadrado y el número de ruedas de granallado.
- Limpieza, perfil y límite de sal : los tres datos que su proveedor de recubrimientos auditará.
- Interfaz entre el sistema de recubrimiento y la línea de producción : si el chorro abrasivo se conecta directamente a la línea de pintura y a qué ritmo.
- Capacidad de procesamiento en toneladas por día , no en metros cuadrados por hora: esa es la cifra que justifica la inversión.
- ¿ El tratamiento con granallado de acero secundario y de piezas de transición se realiza en la misma estación o en una separada?
- Diseño de la planta, sistema ferroviario y estrategia de grúas : de dónde vienen las piezas y adónde van después.
Envíanos estos siete elementos y recibirás un diseño y un rango de presupuesto, no un presupuesto genérico.
Piezas de transición y acero secundario
Las piezas de transición, los refuerzos anulares y las estructuras de acero de acceso son donde los proyectos en alta mar pierden tiempo silenciosamente: piezas pequeñas con el mismo estándar de superficie que la pieza principal, pero sin un lugar definido en la línea de producción. Es fundamental decidir con anticipación si se procesan en la estación principal (generalmente más lento, pero más flexible) o en una máquina más pequeña dedicada (más rápido, pero requiere una inversión adicional). Un error en esta decisión se convierte en un cuello de botella tres meses antes de la carga.
Consumibles, tiempo de actividad y repuestos
El trabajo en alta mar premia la constancia. Las piezas de desgaste son predecibles (ruedas de granallado, cuchillas, jaulas de control, placas protectoras, correas, rodillos) y el abrasivo es un consumible que se compra durante años. Mantenemos en stock piezas de desgaste para nuestras propias máquinas, además de aproximadamente el 70 % de las referencias que suministramos para máquinas Wheelabrator, Pangborn y Sintokogio, y fabricamos granalla y arena de acero fundido de S70 a S930 en big bags de 1000 kg con sacos interiores de 25 kg, con un pedido mínimo de una tonelada.
En el caso de una línea monopila, eso significa que el perfil que validaste en el primer artículo es el mismo que obtendrás en la quingentésima.
Para el mantenimiento, consulte nuestralista de verificación de mantenimiento preventivo para equipos de granallado ; para los repuestos, consulte las piezas de desgaste compatibles .
La lógica de ingeniería aquí es la misma que para las torres. Para obtener una visión completa de cómo se preparan ambas superficies en una sola configuración, comience con nuestro artículo complementario: granallado de torres eólicas: la pared interior determina la vida útil del revestimiento .
Preguntas frecuentes
¿Puede una sola máquina manipular tanto monopilotes como secciones de torres?
Con frecuencia sí, si el rango de diámetro y la longitud coinciden y los soportes están dimensionados para la pieza más pesada. Indíquenos ambas familias de piezas y le confirmaremos si una sola estación las cubre.
¿Cómo se verifica la superficie interna?
Al especificar criterios medibles —limpieza, perfil y nivel de sal— y al hacer que la barrera interna pueda alcanzar toda su longitud, el acceso y la medición van de la mano.
¿Es realista aplicar un chorro abrasivo en una sola pasada para recubrimientos de grado de inmersión?
Para muchos sistemas de recubrimiento en alta mar, sí: el proveedor de recubrimientos busca precisamente un perfil y un nivel de sal adecuados en una sola configuración. Cuando se requiere un paso de lavado o reducción de sal, este se integra en el diseño de la línea.
¿También se encargan de la fase de recubrimiento y pintura?
Sí, fabricamos la plataforma de granallado, el abrasivo y las piezas de desgaste, y construimos las líneas de recubrimiento y pintura, por lo que la cadena de preparación de la superficie para parques eólicos marinos puede provenir de un solo proveedor.
Temas relacionados
#EólicaMarina #Monópilo #Granallado #PreparaciónDeSuperficies #ISO12944 #ZonaDeSalpicaduras #FundaciónDeAerogeneradores #PiezaDeTransición #Sa25 #SalesSolubles #LimpiezaConChorro #EnergíaRenovable